
钣金加工行业问题解答

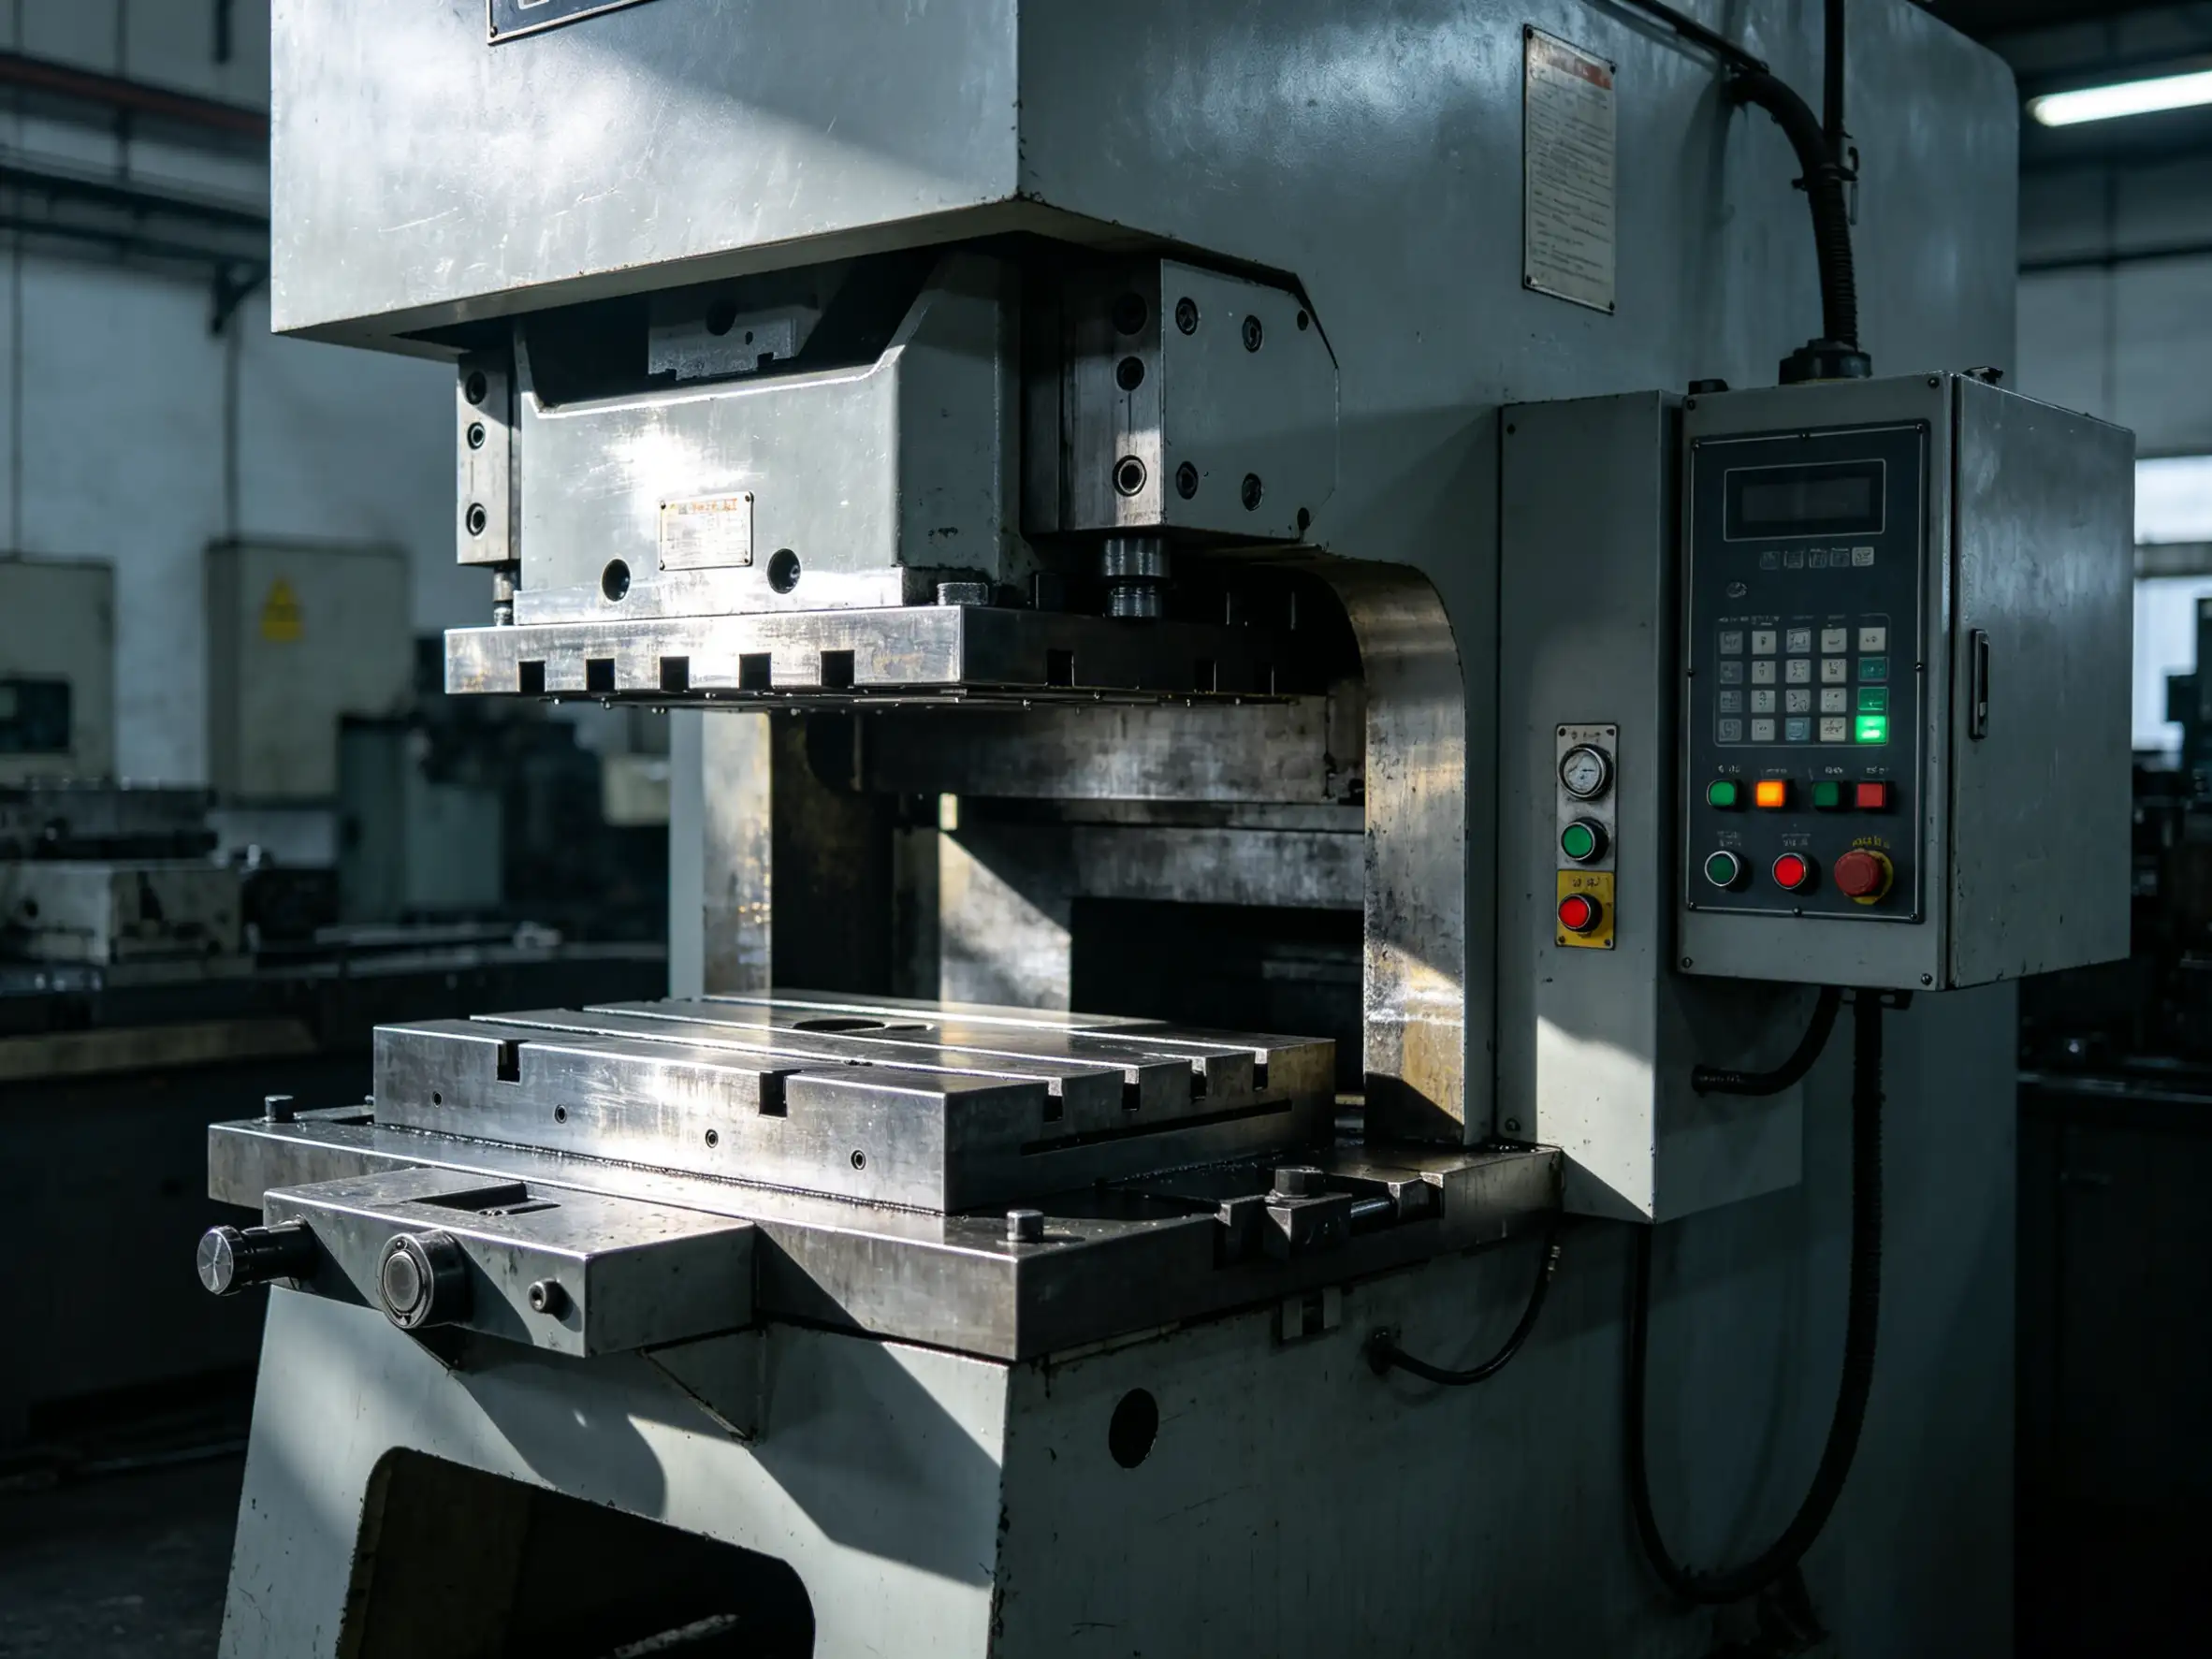
钣金底座数控冲压厂家:高精度加工,误差≤0.05mm
钣金底座加工的精度要求与应用场景 钣金底座属于设备结构件中的基础零件,常见于机柜底板、控制箱安装板、自动化设备支撑板和电气组件固定板。此类零件通常承担定位、承载、连接和装配作用,因此加工精度会直接影响整机装配效率与后续使用稳定性。 对于外发加工客户来说,选择钣金底座数控冲压厂家时,关注点通常集中在孔位精度、外形尺寸、平面度、批量一致性和交付节奏。尤其是带有安装孔群、长圆孔、压铆孔、百叶孔或局部成形特征的底座件,更适合采用数控冲压工艺完成批量生产。关键尺寸控制在0.05mm以内时,工厂的设备能力、模具状态、程序补偿和检验流程都要同步匹配。 数控冲压在钣金底座加工中的价值 数控冲压适用于中小批量、多孔位、多规格切换频繁的底座类产品。相较于传统单工序冲床,它具备更高的换型效率;相较于单纯激光切割,它在标准孔加工、沉孔、桥位、百叶和浅成形特征处理上更具节拍优势。 在实际生产中,数控冲压的价值主要体现在三个方面。其一,孔位精度更容易围绕统一基准展开控制。其二,模具库配合程序排样后,适合多品种外发订单快速导入。其三,批量生产中的重复精度更稳定,便于后续折弯、压铆、攻牙和总装衔接。对于钣金底座这类结构件来说,加工效率和装配精度往往需要同时兼顾,数控冲压正好适合这一类需求。 误差控制在0.05mm以内,工厂通常如何实现 钣金底座加工想实现高精度,重点在于把每一道工序串联起来。来料阶段要确认板厚公差、材质状态和表面情况。编程阶段要处理好夹持路径、冲切顺序、微连接和排样方向。生产阶段要关注模具间隙、冲头磨耗、润滑状态和设备定位精度。检验阶段则需要围绕关键孔位、基准边、对角尺寸和平面度进行首件确认和过程复检。 对外发客户而言,图纸信息越完整,工厂越容易快速判断可行性。定位孔、公差要求、压铆件型号、表面等级、装配基准和包装方式,都建议在询价阶段同步给出。资料清晰后,数控冲压方案可以更快进入评审和报价流程,交期安排也更稳。 不同加工方案在钣金底座项目中的适配性 [...]
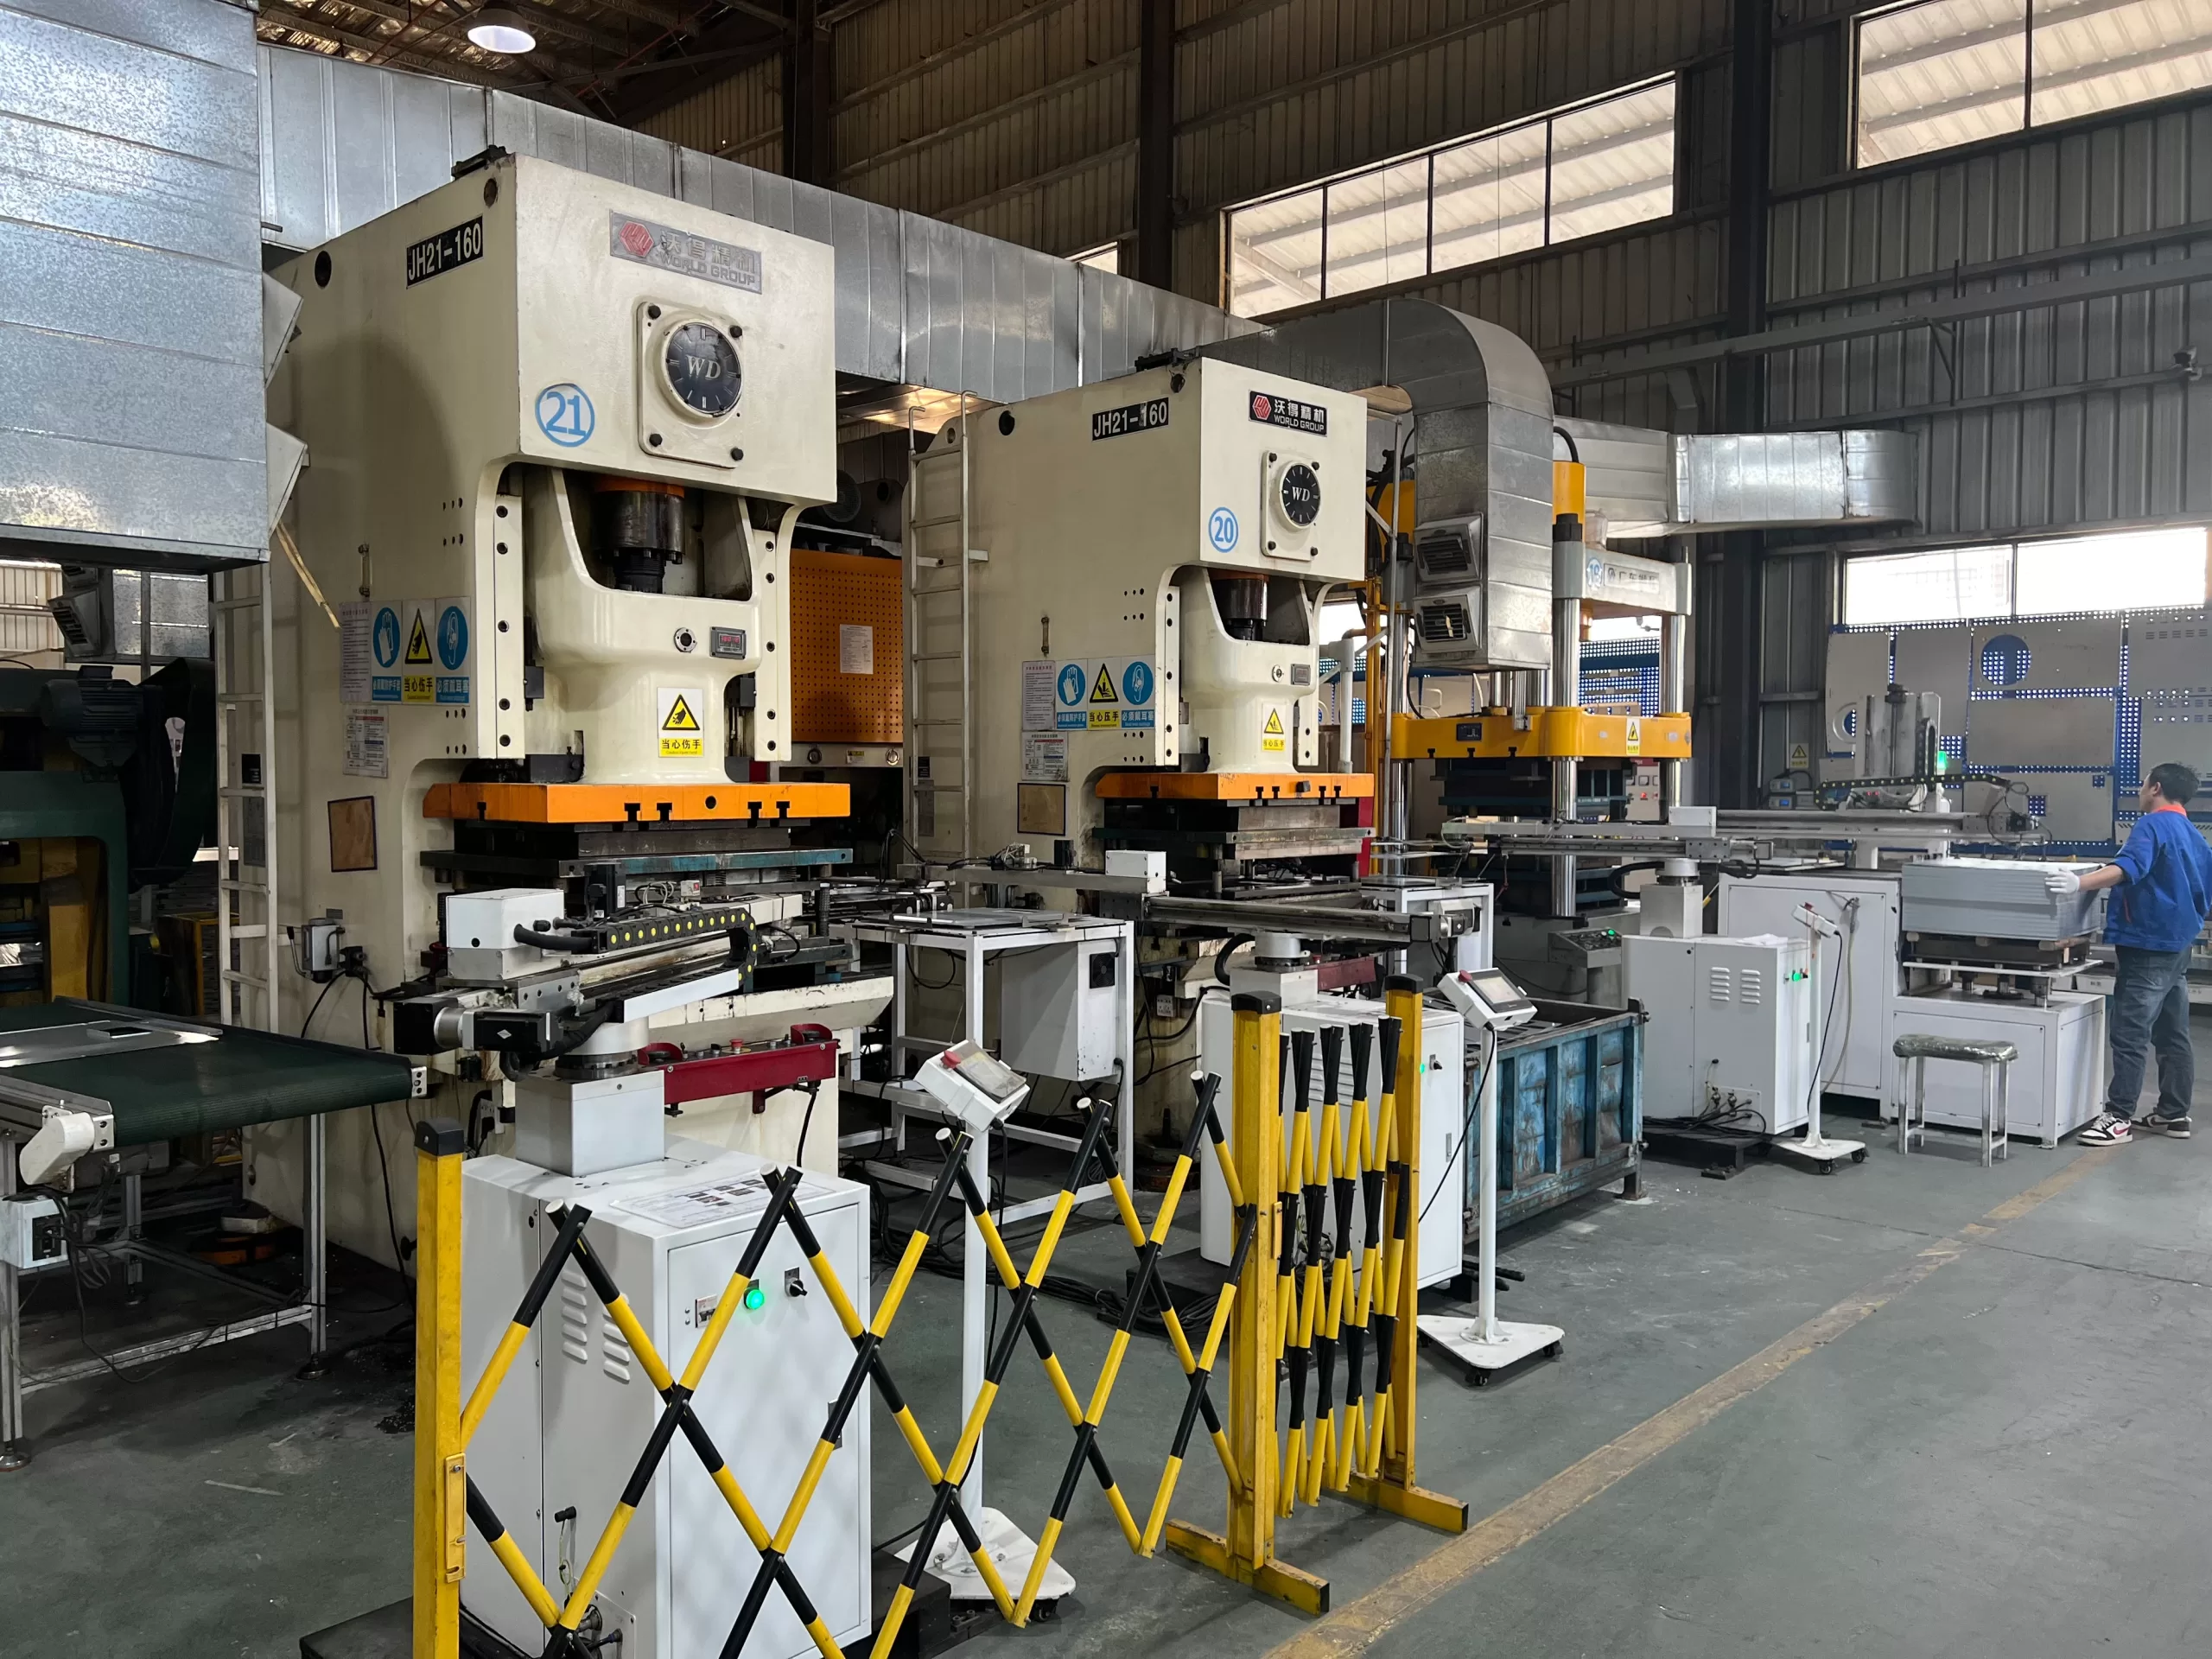
从选材到成品:精密薄板冲压加工工艺全流程解析
精密薄板冲压,是以薄规格金属板材为基础,通过落料、冲孔、翻边、浅拉深、整形等工序,把平面材料转化为可装配零件的一类成形方法。对外发加工项目来说,真正决定成品状态的,往往是前段定义是否完整。材料牌号、板厚公差、表面状态、关键尺寸基准、后处理要求,只要前面写得清楚,后面的模具开发、制程控制和批量交付就更容易进入稳定区间。 材料选择与工艺起点 精密薄板冲压加工工艺的起点,在于材料状态的确认。常见项目多围绕冷轧板、镀锌板、不锈钢板和铝合金板展开。采购图纸如果只写材料名称,后续很容易把硬度波动、膜层状态和成形窗口一起带模糊。对于装配件、外观件和功能件,材料方向、板厚允差、表面保护方式都应提前明确。ISO 2768-1 目前仍为有效版本,适用对象包含由板材成形得到的工件,这类通用公差语言能够帮助采购、模具与检验端保持一致。 模具方案与批量匹配 模具路线直接影响节拍、成本和一致性。样品阶段或中小批量项目,单工程模更适合快速验证图纸与装配关系;批量稳定、孔位复杂、节拍要求明确的项目,更适合级进模。复合模则更适用于冲裁精度和平面度要求较高的零件。宝煊钣金加工厂在评估此类项目时,通常会把年需求量、图纸变更频率和关键公差一起纳入判断,因为模具路线一旦与项目节奏匹配,后续量产会更平顺。 方案 适用场景 优势 [...]
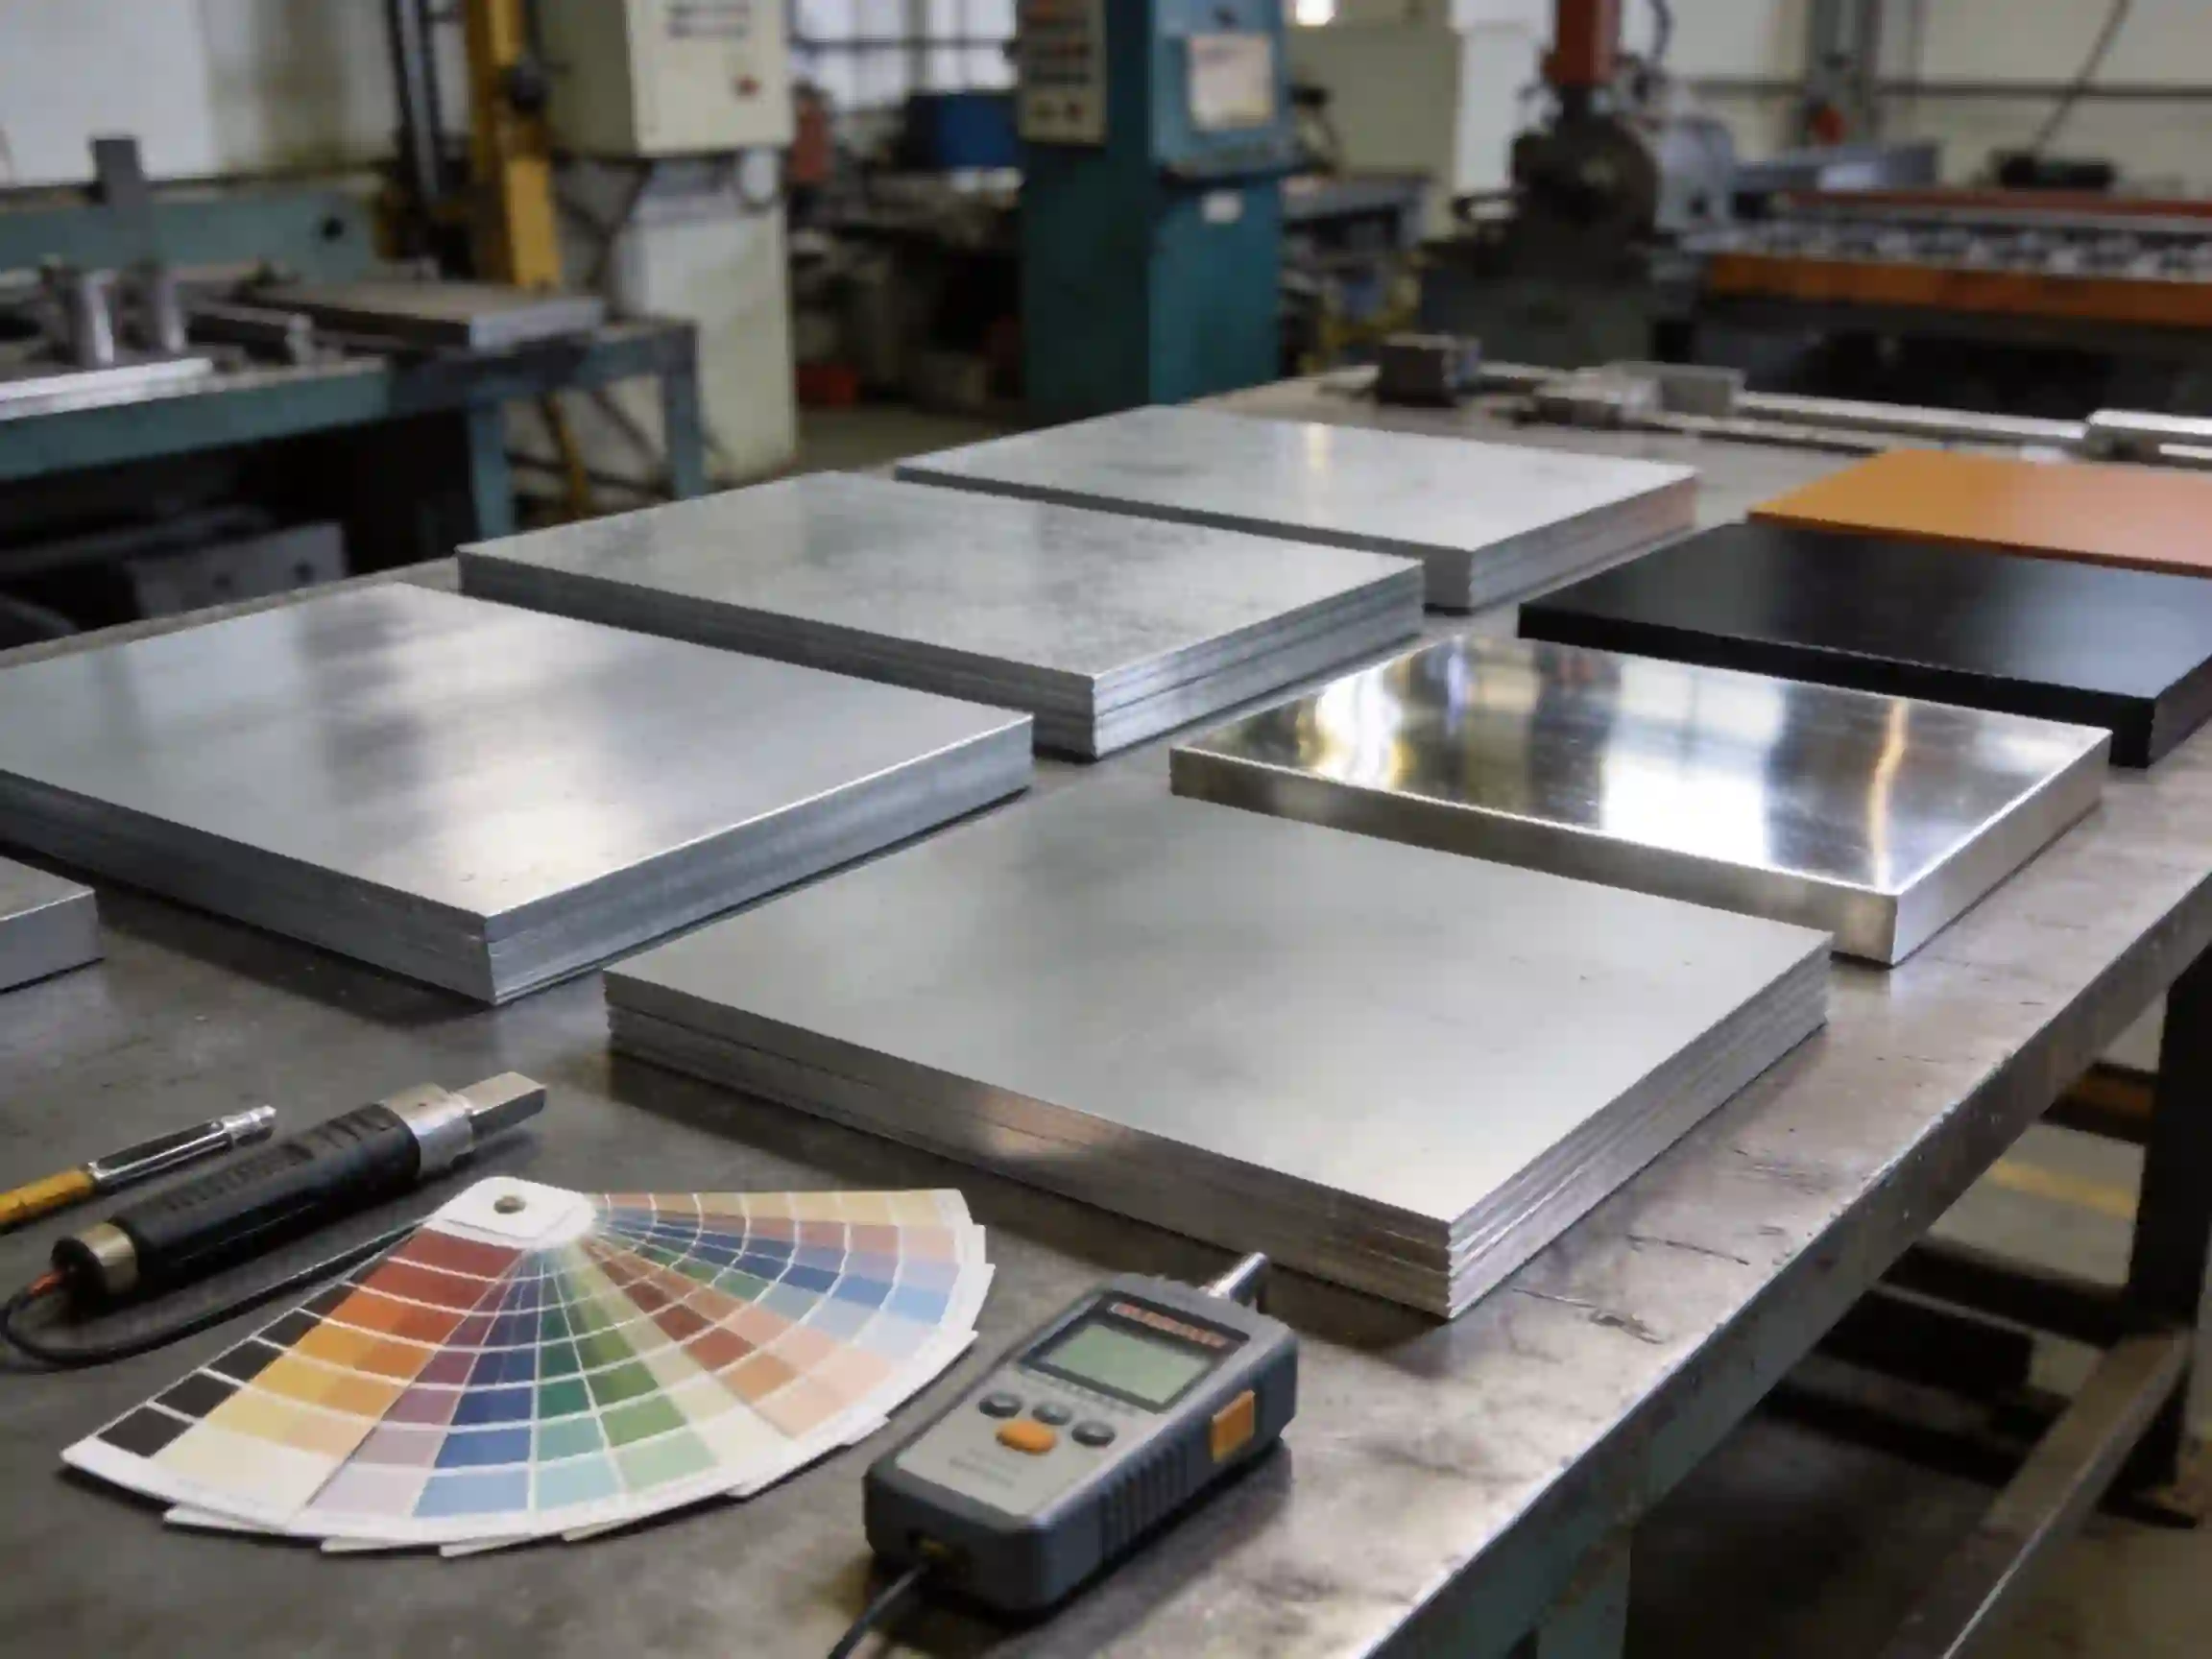
什么钢板要表面处理?5类加工场景一次讲清
钢板表面处理,是指在钢板或成形件表面通过喷粉、喷漆、电镀、热浸镀锌、钝化、拉丝、抛光等方式,改善耐腐蚀性、外观一致性、耐磨性与后续装配稳定性。对外发加工项目而言,这不是简单的附加工序,而是影响寿命、外观和返修率的关键环节。 判断什么钢板要表面处理,通常不只看材料名称,更要结合使用环境、切割焊接情况、外观等级、批量一致性和成本目标综合评估。对宝煊钣金加工厂、宝煊精密制造这类以配套交付为主的项目,这个判断直接关系到工艺路线是否合理。 表面处理的判断原则 需要表面处理的钢板,通常具备三类特征:一是基材本身防腐能力有限;二是加工后切边、焊缝、孔口暴露;三是终端对外观、清洁性或耐久性有明确要求。 冷轧钢板、热轧钢板、焊接结构件大多属于前两类;镀锌板和不锈钢板则要结合场景细分,并不能简单归为“可不处理”。 五类典型加工场景 冷轧钢板外壳件 冷轧板适合激光切割、数控冲压、折弯和压铆,常用于机箱、机柜、设备外壳。问题在于其表面缺少长期稳定的防腐层,切边和焊缝容易成为起锈点,因此多数项目需要喷粉或喷漆处理。对外观件而言,表面处理同时承担颜色统一、膜厚控制和耐划伤要求。 热轧钢板与焊接结构件 热轧板常带氧化皮,焊后又会出现飞溅、烧痕和热影响区。若前处理不足,后续涂层附着力和边角覆盖会明显下降。这类件通常需要喷砂、抛丸、打磨、除油后再做底漆或粉末涂装,重点不是“喷不喷”,而是前处理是否完整。 [...]

航天设备焊接:15年经验团队如何保证焊缝合格率达98%以上?
焊接是通过加热或加压的方式,使两个金属件在接合处产生原子间结合,形成永久性连接的工艺技术。在航天领域,焊接质量直接影响飞行安全,焊缝缺陷可能导致严重后果。 为什么航天焊接的合格率要求严格 航天设备的运行环境具有极端温差、强烈振动、高真空等特点,对材料性能要求极高。焊缝作为结构的薄弱环节,一旦存在气孔、裂纹或未熔合等缺陷,将带来严重风险。根据中国航天科技集团发布的数据,某型号运载火箭的焊接结构件在验收检测中,焊缝缺陷导致的返工率曾达到12%。 影响焊缝质量的关键因素 材料因素:母材的化学成分、组织均匀性、表面状态对焊缝质量有直接影响。航空航天常用的铝合金、钛合金对杂质尤为敏感。某批次6061铝合金板材因表面残留微量油污,焊接后出现密集气孔导致报废。此后,宝煊金属加工厂建立了严格的材料入库前清洗制度。 工艺参数:焊接电流、电压、速度、保护气体流量等参数的匹配直接影响焊缝成型质量。实际生产中,材料批次差异、环境温湿度变化等因素可能导致标准参数失效,需要根据实际情况进行微调。 人员技能:焊工的操作水平直接决定焊缝质量。宝煊的焊接团队中,高级焊工平均从业年限超过12年,具备丰富的实操经验。 环境控制:温湿度、洁净度、气流扰动等因素在航天焊接中需要严格管控。 如何系统性地保证98%以上的焊缝合格率 宝煊钣金加工厂经过多年实践,建立了"源头把控+过程监控+结果验证"的质量管控体系。 [...]

金属反复折弯怎么修复?2026工厂验证6招补救,急单也能救
金属件在反复折弯后出现角度漂移、表面白化、压痕加深、边缘微裂纹,属于钣金加工中较常见的成形异常。对外发加工项目来说,这类问题会直接影响尺寸精度、外观质量、后续喷涂装配以及整批交付节奏。美国铝业协会资料指出,最小折弯半径与合金、状态、厚度、轧制方向和弯曲角度相关,折弯风险需要结合材料条件综合判断。 在急单项目中,折弯返工若判断不当,容易把单件异常扩大为批量波动。宝煊精密制造在处理此类问题时,通常先判断缺陷性质,再决定修复、调整工艺或直接重做。这样的处理顺序更有利于控制报废和返工成本。 反复折弯件的可修复范围 能够进入修复流程的零件,一般表现为角度偏差、轻微回弹异常、局部压痕,或折弯线附近存在毛刺、热影响区等可识别缺陷,同时外表面尚未出现连续裂纹,关键装配尺寸仍有校正空间。 需要停止修复的情况也比较明确,例如折弯外侧已经形成开口裂纹、白化带持续扩大、表层保护膜破坏、喷粉面受损,或者承力区域已出现明显脆化迹象。此时继续复压,通常只会增加材料损伤和后续工序风险。 反复折弯失效的主要原因 这类异常大多与初始工艺窗口设置有关。常见原因包括材料状态偏硬、折弯方向与轧制方向匹配不当、内R过小、V槽过窄,以及折弯线附近存在毛刺、尖角、冲孔边或热切边。前段问题若未消除,后续再次折弯时,应力集中会更明显,裂纹也更容易扩展。美国铝业协会对铝材折弯条件的说明,同样强调了方向、半径和材料状态对开裂风险的影响。 六项常用补救措施 缺陷分级后再实施修复 发现异常后,应先确认问题属于角度偏差、表面缺陷还是材料本体损伤,再决定后续动作。先分级,再处理,修复路径会更清晰。 [...]

钣金加工0.35不锈钢板加工难点有哪些?2026实测清单5条
0.35 mm不锈钢板的加工特点与项目难点 钣金加工是通过切割、冲孔、折弯、连接等工艺,将金属板材加工成结构件或外观件的制造方式。放到 0.35 mm 不锈钢板上,难点就很集中:板材很薄,但材料并不“软”,加工窗口窄,稍有偏差就会影响角度、平面度、边缘质量和外观状态。 这类材料常见于精密面板、设备罩壳、屏蔽件、装饰件等场景。项目里真正难的,不是能不能做出来,而是能不能稳定量产、稳定装配、稳定交付。对采购来说,薄板项目如果只看报价,后面往往更容易吃亏。 折弯回弹对成形精度的影响及控制方法 0.35 mm [...]