GUANGZHOU SHEET METAL FABRICATION

从图纸到成品,我们专注每0.1毫米的精准

提供图纸,
24 小时内给你能落地的报价

为全球客户提供高标准、高效率的金属定制解决方案。

广州增城精密钣金加工|激光切割 · 数控折弯 · 焊接组装 · 表面处理,全流程自主生产。
公差稳定控制 ±0.1mm,批量交期按合同节点兑现。

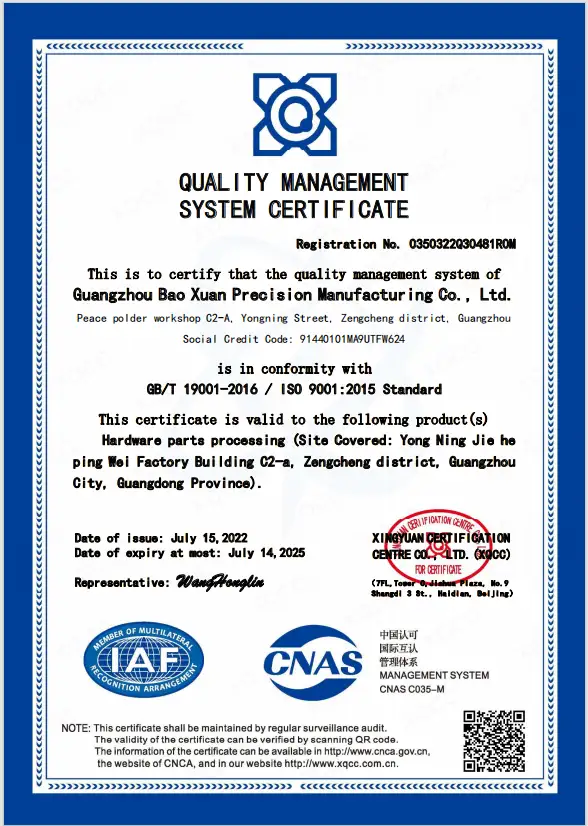
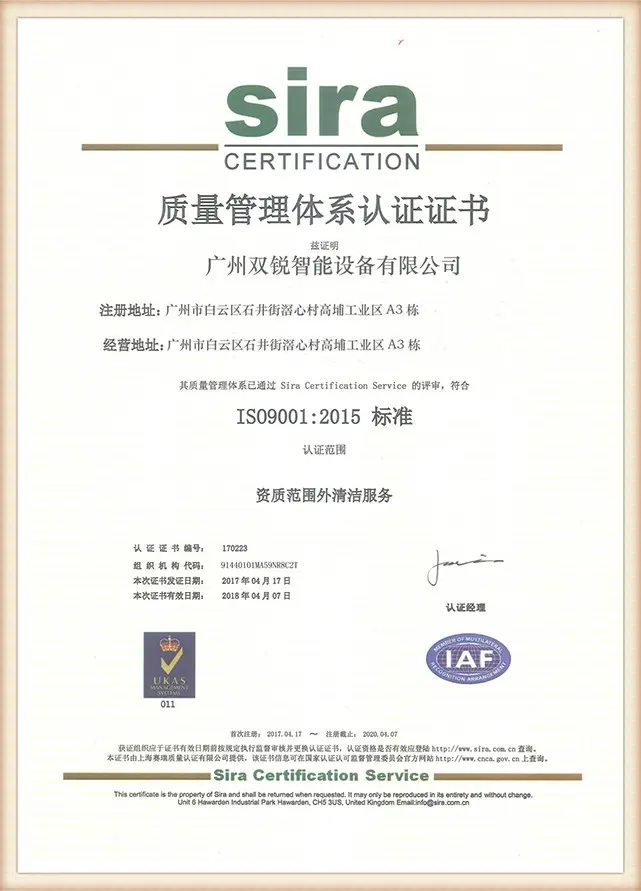
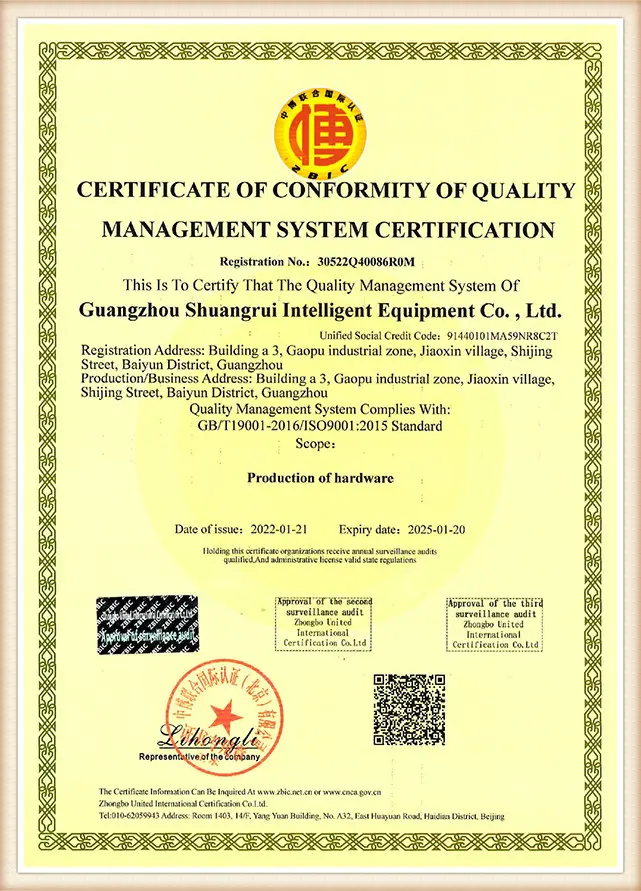
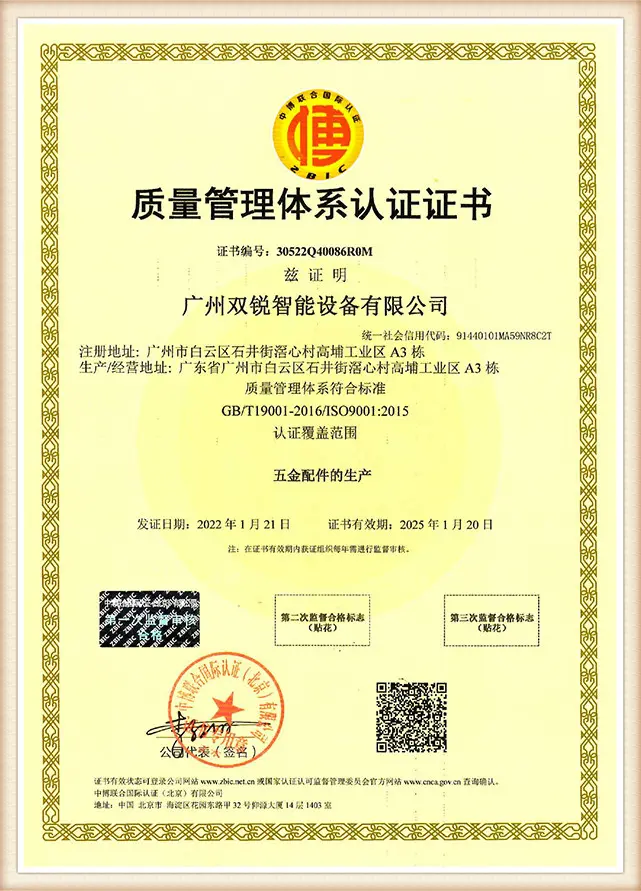
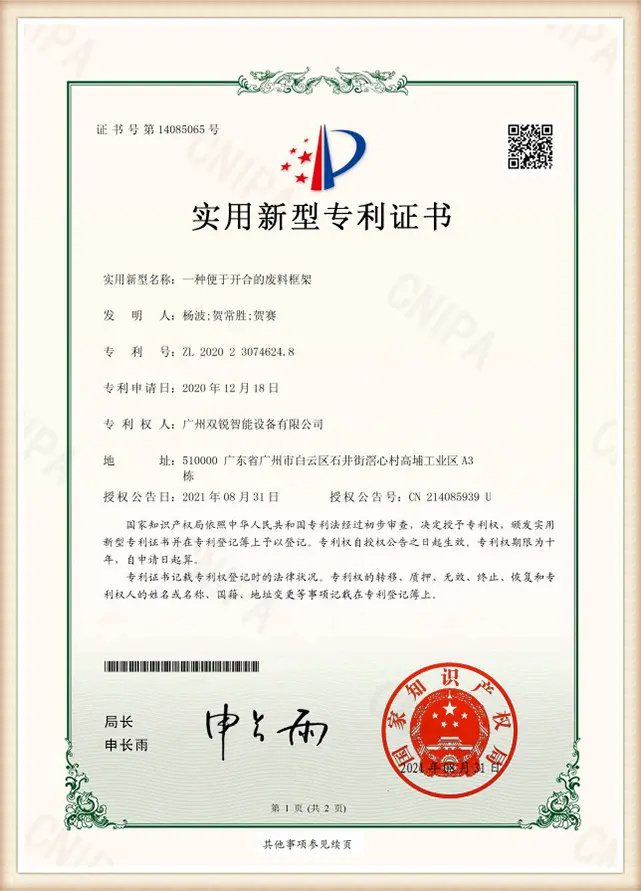
ISO 9001:2015 认证工厂 60+ 台数控设备自主生产 1 件打样 → 5000 件批量 出口 50+ 国家地区

实力工厂

3000+个
已完成钣金加工项目
98%
客户满意度
50+国
出口国家与地区
10000㎡
生产基地面积
服务客户与行业
部分项目受保密协议保护,可来验厂,根据您的要求提供可案例。
EQUIPMENT

核心设备

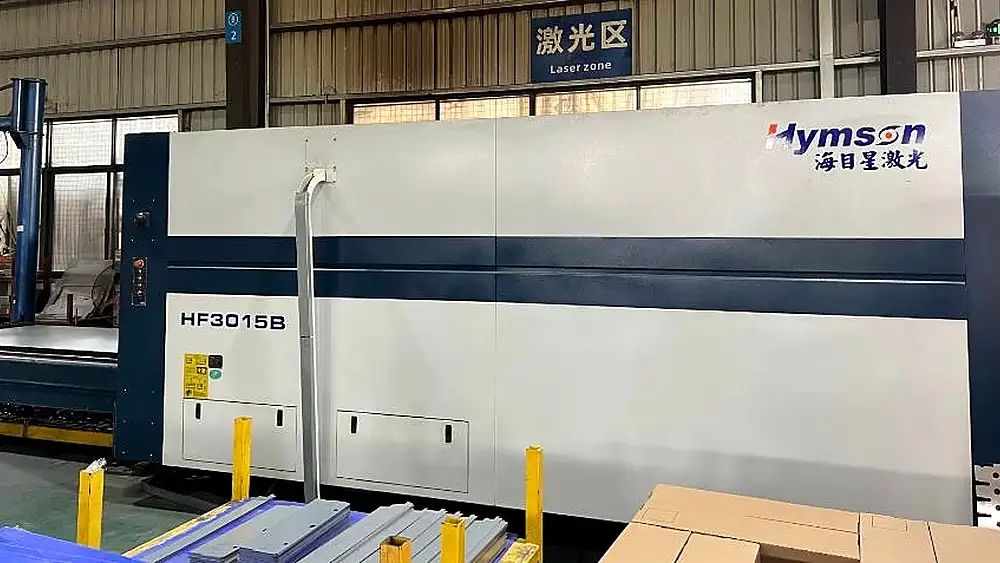
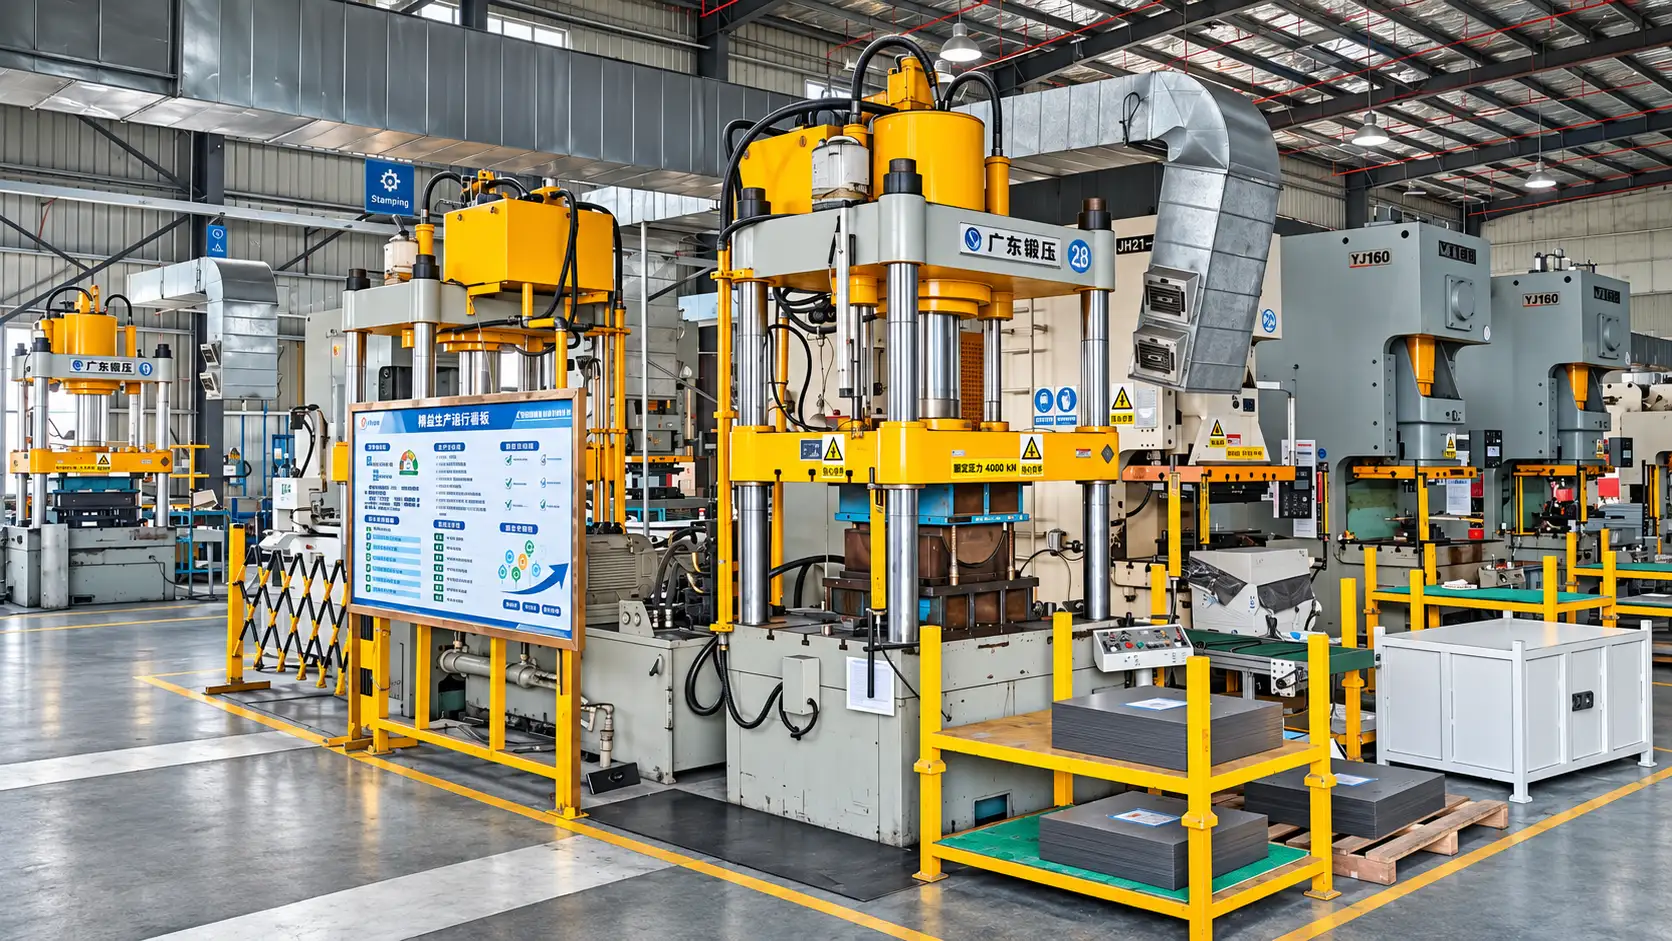
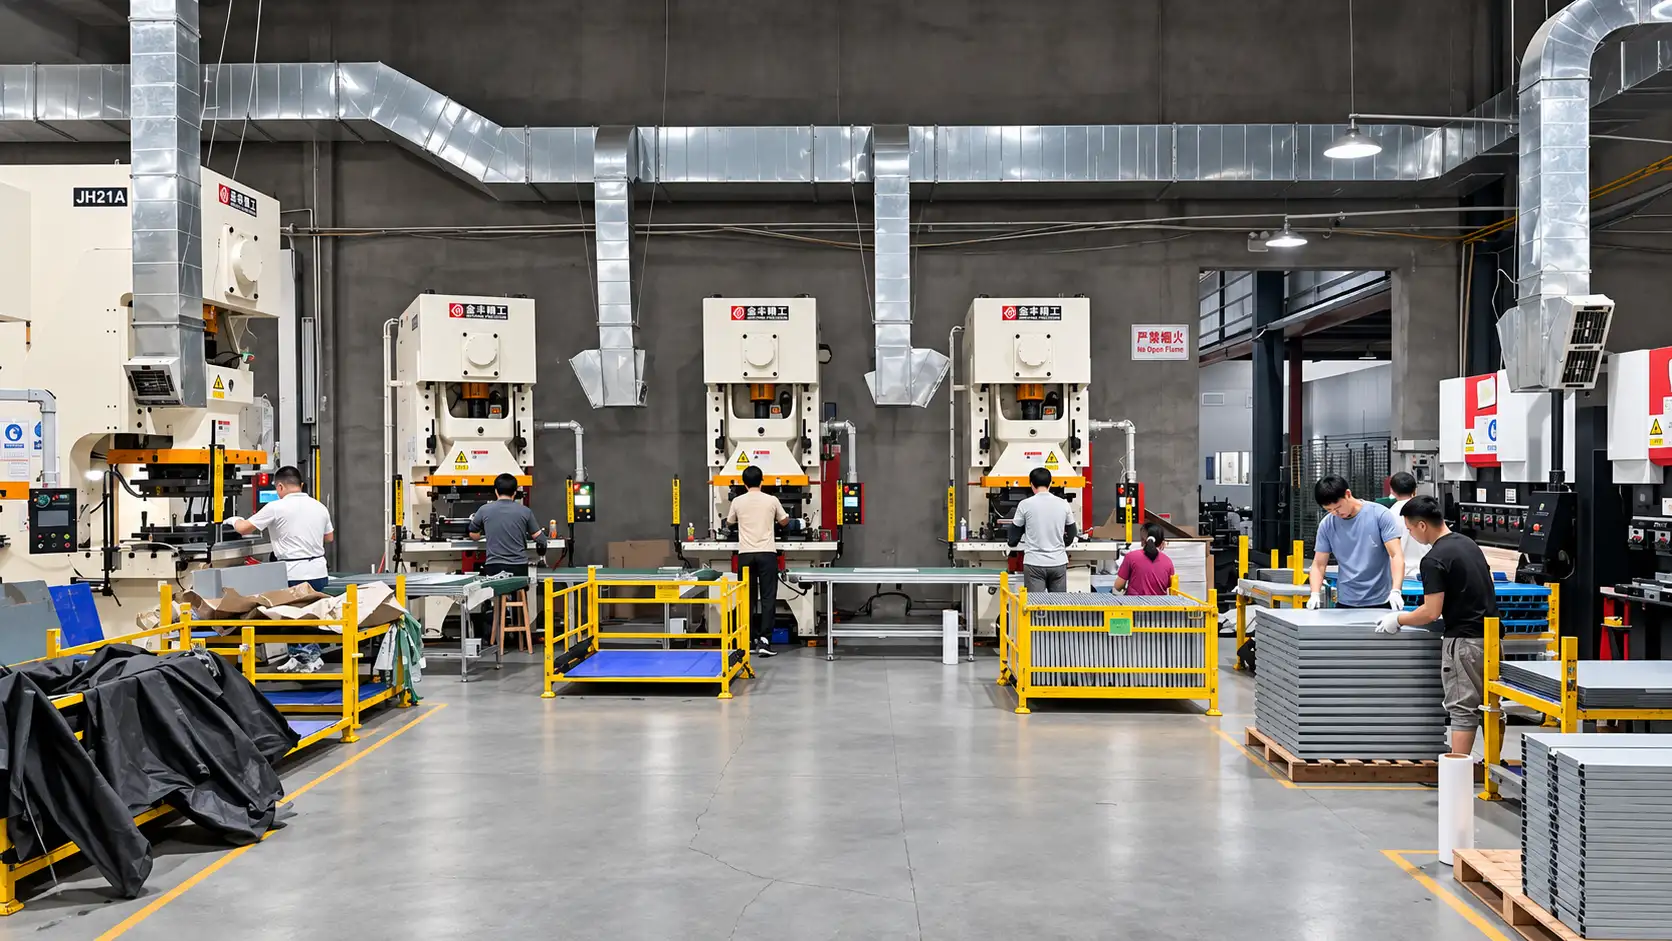
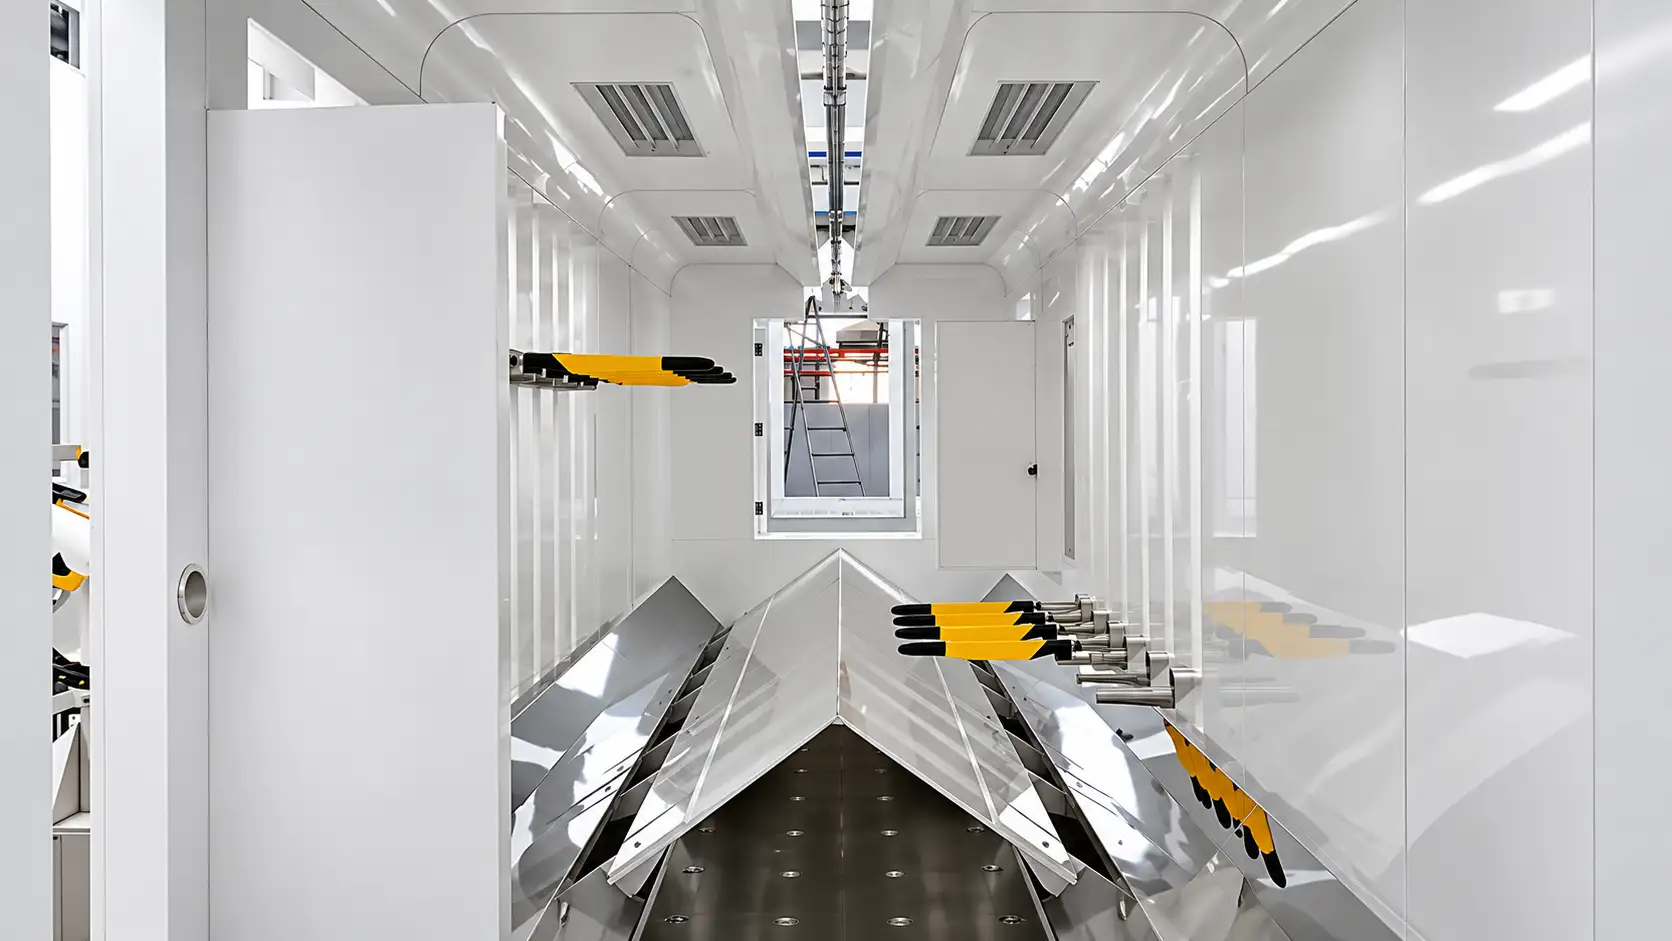
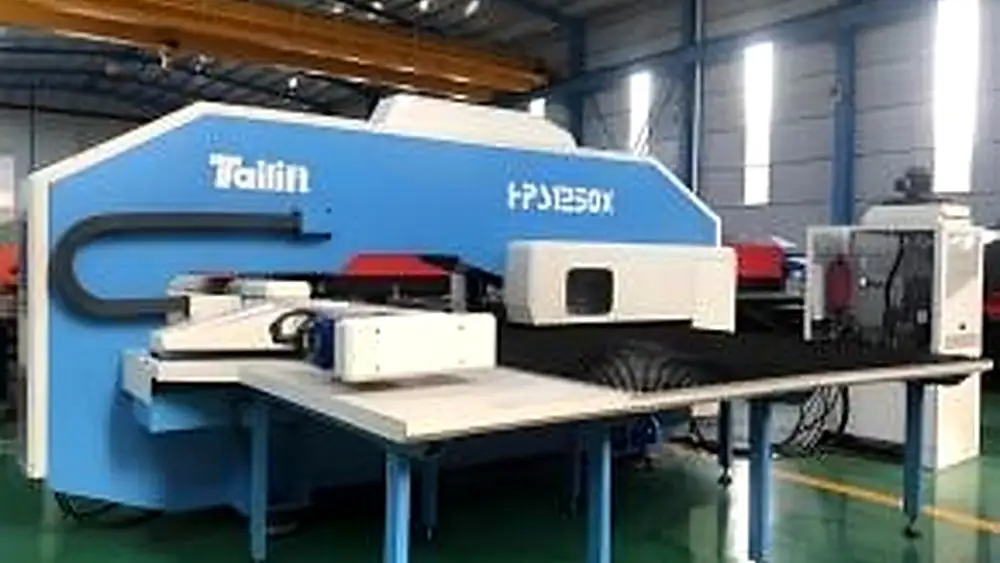
从激光切割、折弯、冲压到焊接与喷涂,关键设备能力一目了然
您会不会也遇到过这三种问题?

钣金加工厂并不难找。难的是找到一个能够帮您解决问题的钣金加工厂。下面这3件事情是我们宝煊经常会为客户解决的比较重要的问题。


PAIN 01

结构复杂、图纸需要反复修改
加工厂说“做不了”

问题件被退回、报价阶段才发现出现了工艺冲突,每次改图都要重新排队……

宝煊的做法: DFM 工程师在报价前介入,可制造性问题提前 24 小时内反馈,不会等到大批量生产的时候才说做不了。

PAIN 02

交期紧、精度高,
换过几家厂 还是延期

说好“下周出货”变成“再下周”,装配线等件,项目节点全线后移。

我们的做法: ERP+MES 排程节点可视化,首件确认后按合同节点交付; 风险节点提前 3 天主动通报, 对于延期会做出相对应的方案。

PAIN 03

小批量非标件,
大厂不愿接、小厂不稳定

50 件的单没人理,换成小厂又怕质量不稳定,样品和大货对不上。

我们的做法: 柔性排产, 1 件打样到 5000 件批量 同线切换;工艺文件随批次归档,样品与批量在没有更换工艺需求的时候可以共用同一套参数。

全面服务能力 · 量身定制满足需求

从下料到表面处理全流程不外协,工艺参数与检验标准由我们自己闭环——这也是交期和一致性可控的原因。

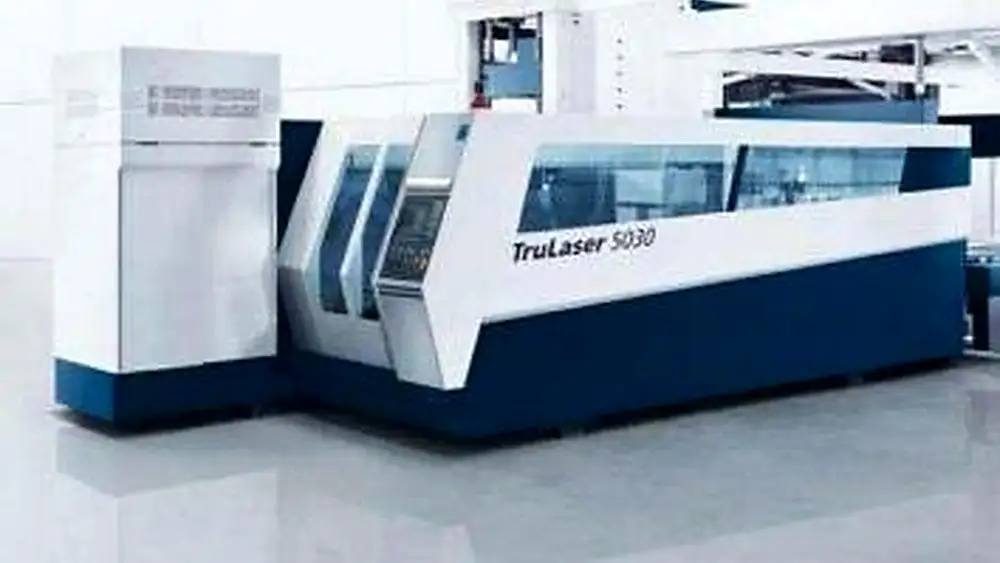
激光切割

(Laser Cutting)

碳钢 / 不锈钢 / 铝 / 铜,复杂轮廓、细孔与异形一次成型,切缝窄,热影响区小。

板厚 0.5–20mm · 切缝窄

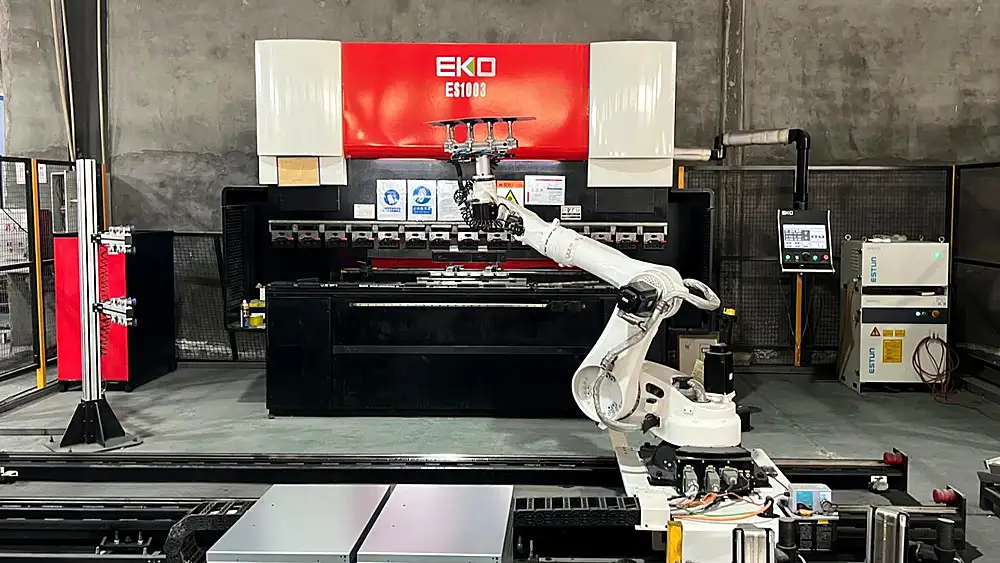
金属折弯

(Metal Bending)

多角度折弯、盒体成型、精密折边;复杂截面多道次成型,保证结构强度与装配尺寸。

角度公差 ±0.5°

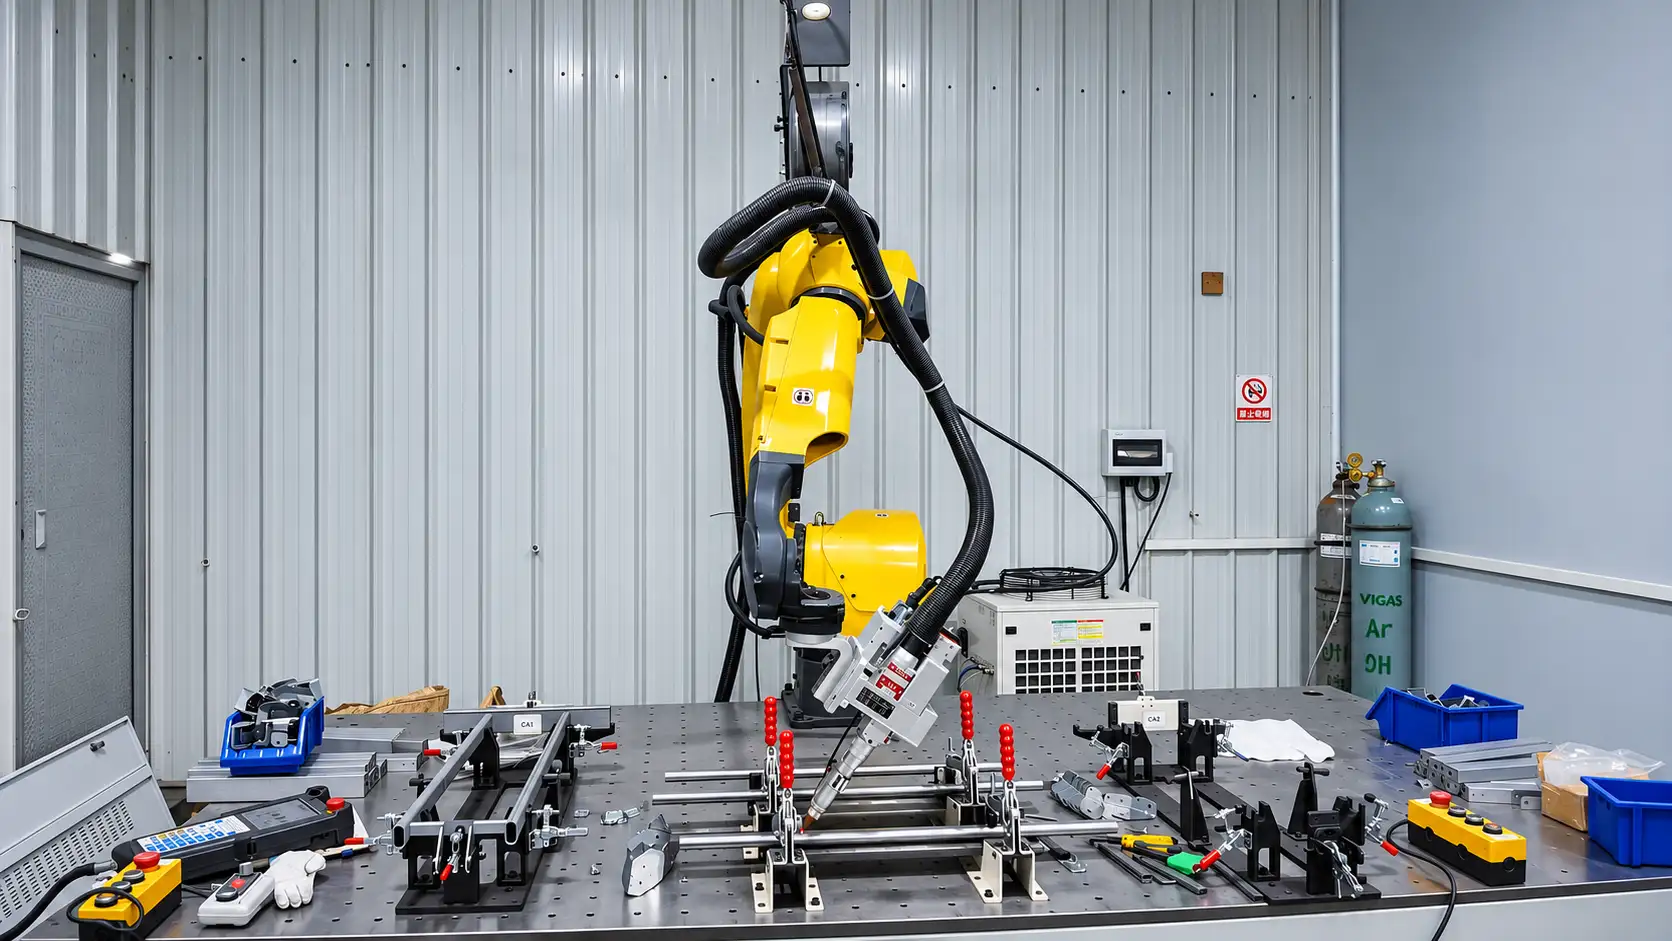
焊接组装

(Welding)

TIG / MIG / 激光焊 / 机器人焊,焊后打磨与校形;持证焊工,变形控制到可装配。

持证焊工 · 焊缝打磨

表面处理

(Surface Treatment)

喷粉、阳极氧化、电镀、拉丝、发黑、喷砂;膜厚与色差按图纸验收,附检测记录。

膜厚 / ΔE 按图验收

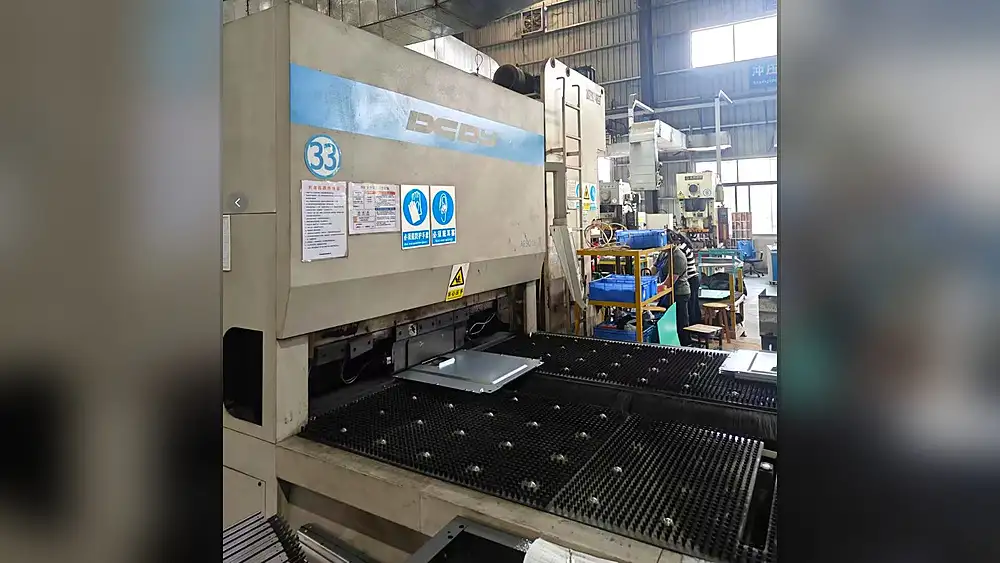
金属冲压

(Metal Stamping)

冲孔、落料、成形、拉伸、压铆等工艺;适合高重复结构件与批量生产,效率稳定。

60–250T 冲压 · 批量稳定

行业解决方案

我们能够为各类不同行业的应用场景,提供专业的钣金加工和金属结构件定制服务。

材料库速查

材料 常用牌号 典型用途 备注
不锈钢 304 / 316L / 201 外壳、机柜、食品医疗结构件 可做拉丝、钝化、电解抛光
铝合金 5052 / 6061 / 3003 轻量化结构、散热件、装饰面板 阳极氧化色号可控
碳钢 SPCC / Q235 / 镀锌板 机架、支架、配电箱体 喷粉前处理按标准执行
铜 / 黄铜 H62 / T2 导电件、屏蔽件、装饰件 可电镀镍 / 锡
特殊材质、特殊厚度或指定厂家牌号可来料加工,或由我们协助采购——询价时注明即可。
PROOF, NOT PROMISES

优质生产 · 精于工艺,稳于品质

数据并不难说出来,难在每个数据都能够验证出来。

10000㎡
生产基地面积(增城区永宁街)
可验证 → 车间全景照片 + 分区平面图
60+台
数控设备:激光 / 折弯 / 焊接 / 喷涂线
可验证 → 设备清单(型号 · 吨位 · 年份)
3000+个
已交付钣金加工项目
可验证 → 案例索引(按行业 / 工艺筛选)
98%+
客户满意度 / 复购合作率
可验证 → 年度客户回访记录样例
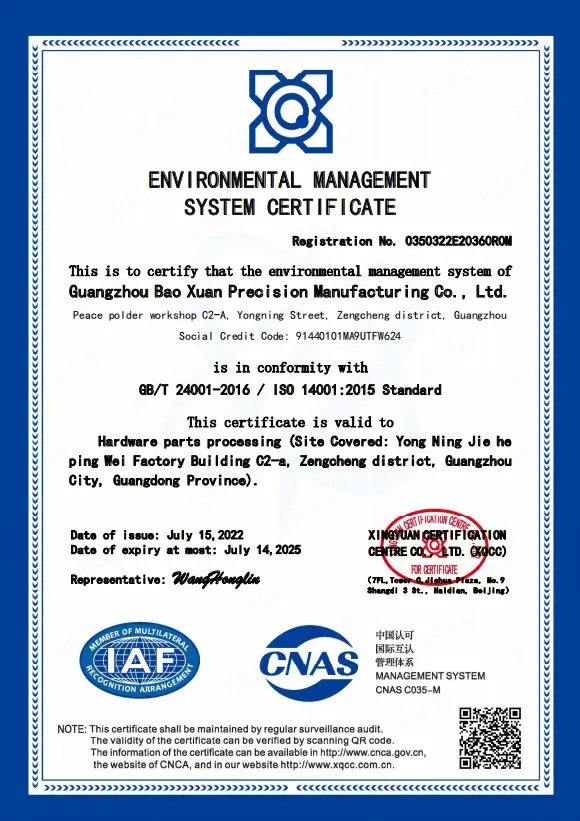
ISO 9001
质量管理体系认证(2015版)
可验证 → 认证证书编号可查
15年+
团队钣金加工制造经验
可验证 → 团队及项目经验记录
统计口径截至 2026 年 6 月。可应客户要求提供单项交付记录与检测报告样张,支持第三方验货与审厂。
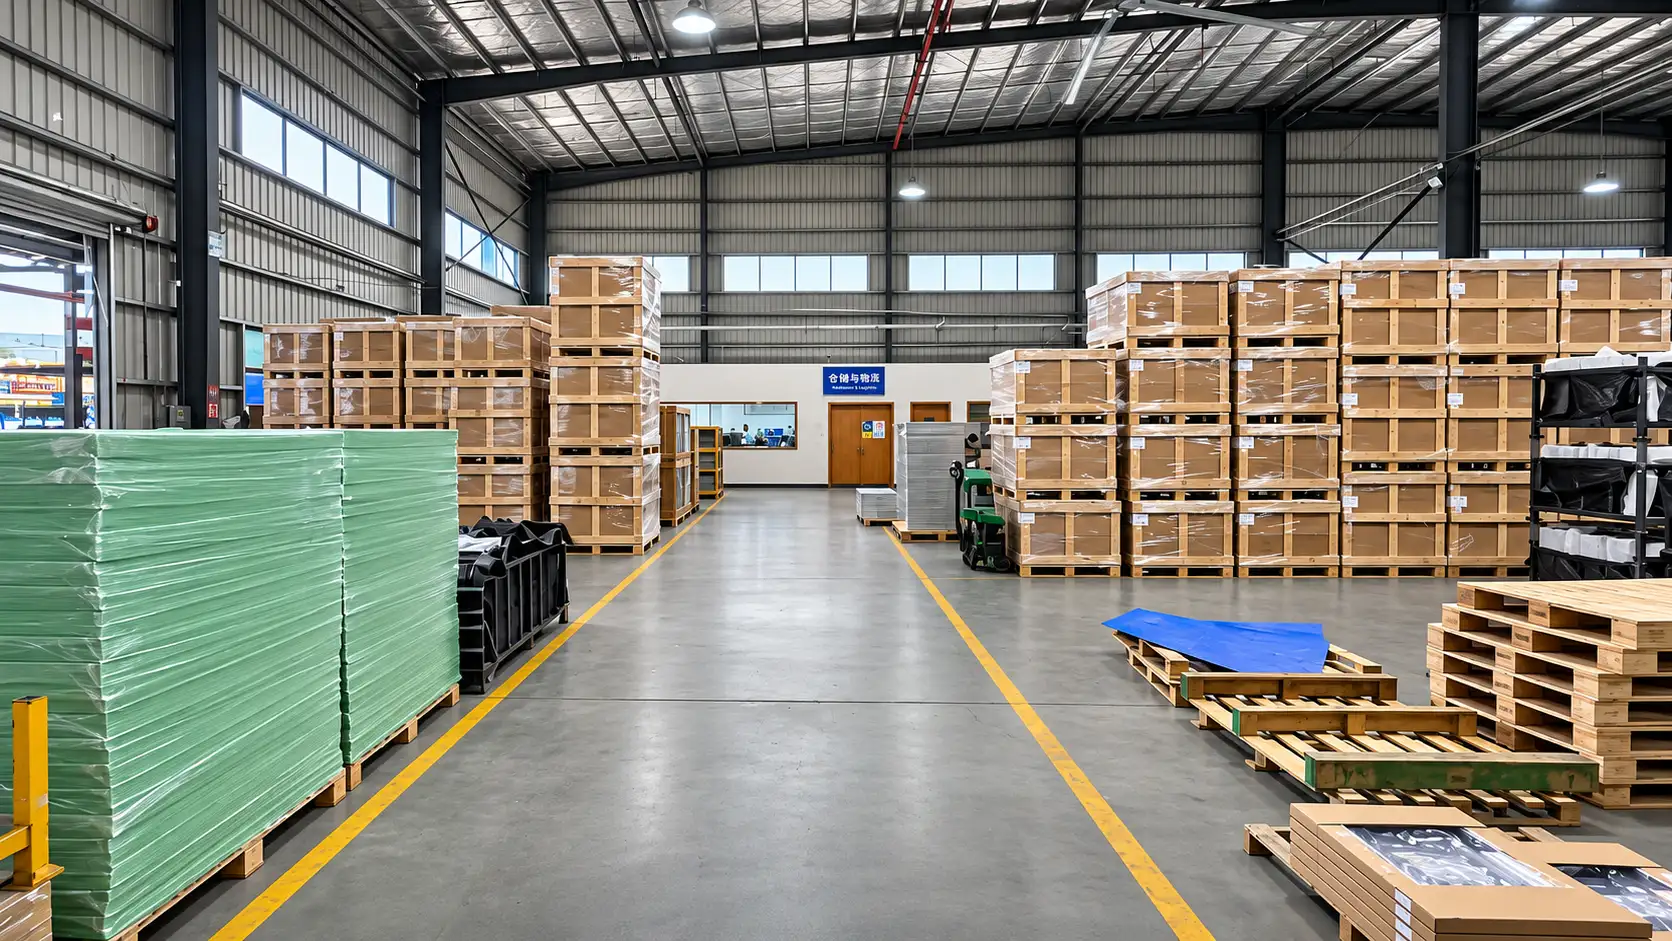
广州宝煊精密制造与客户真实来访合影
客户来访 · 工厂现场交流
我们深知,每一件钣金加工产品的结构强度与尺寸精度,都直接关系到客户项目的可靠性。因此,宝煊精密始终坚持以高标准制造流程为基础,配备激光切割、数控冲床、全自动折弯、焊接机器人、喷涂线等生产设备,打造高效率、低误差、稳定性的现代化生产体系。

真实工厂,真实合作。

在生产过程中,严格执行 ISO 9001 质量管理体系,通过首件确认、过程巡检、成品检验等多重工序,确保每一批产品符合要求。

从毛刺去除、焊缝打磨到表面处理,我们注重每一个生产细节,为客户提供真正可装配、可即用的高标准钣金部件。

01 首件确认
02 过程巡检
03 成品检验
04 出货检验
QUALITY FIRST 严格把控每一道制造工序

以客户为中心 · 服务贯穿始终

广州宝煊企业介绍
CASE STUDIES

钣金加工案例

精度、品质和交期多会严格兑现,每个案例只会展示三件事:客户的问题是什么、我们怎么解、最后交付到什么程度?

新能源 · 结构件

菲亚特 500 EV 电池更换底盘钣金

问题

高强度结构件,装配精度与安全冗余要求高,图纸经历多轮变更,传统供应商难以承接迭代。

方案

高强钢激光切割 + 机器人焊接 + CMM 尺寸全检;首件三轮验证,工艺参数固化后转入批量。

结果

按节点交付装车批次,装配一次合格率稳定在 98%+,后续批次沿用同一工艺文件。

菲亚特500 EV电池更换底盘钣金加工案例 菲亚特 500 EV 电池更换底盘 · 成品 / 车间加工图
智能终端 · 小批量试产

AI 商场自拍机柜钣金加工

问题

智能终端小批量试点,数量不确定;外观件要求高,喷粉色差与丝印对位是验收关键。

方案

柔性排产覆盖 10–200 件区间,同线切换;喷粉色差 ΔE 受控,丝印做专用对位工装。

结果

试点 → 量产平滑切换,客户后续追加 3 个机型,外观验收零退货。

AI商场自拍机柜钣金加工成品 AI 商场自拍机柜 · 成品外观 / 车间照片
户外耐候 · 出口件

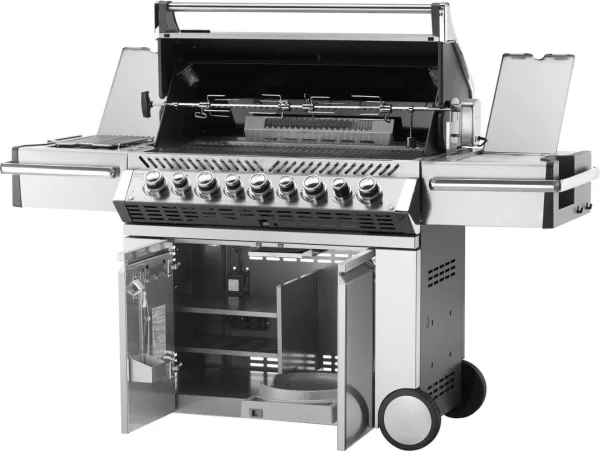
燃气式烧烤炉组件钣金加工与装配

问题

高温与户外腐蚀环境,焊缝与表面处理是失效高发点;出口批次对锈蚀投诉零容忍。

方案

耐候钢选型 + 连续焊缝工艺 + 高膜厚喷粉;盐雾测试按标准验证后再批量出货。

结果

出口批次到货零锈蚀投诉,客户将该品类全部订单转入宝煊。

燃气式烧烤炉钣金组件成品 燃气式烧烤炉成品
DELIVERY PROCESS

从图纸到发货,每个节点都有明确人跟进和时间确认

我们对您的承诺不会只打口号,都会在每个节点进行汇报。下面是标准项目的四个阶段,每阶段都会有可查询的输出物。 

1

图纸提交・工程评审

接收图纸/3D 模型,DFM 可制造性评审,缺项一次性列清反馈。

24 小时内出报价
2

打样・首件确认

按量产工艺打样,首件(FAI)全尺寸确认,样品与检验报告同步发你。

打样最快 3 天
3

批量生产・节点通报

工艺文件固化后排产,进度周报/节点照片可同步,风险节点提前 3 天预警。

按合同节点交付
4

全检包装・发货

尺寸、膜厚、硬度等记录随货或先发电子版;出口用按你的包装规范执行。

报告随货可追溯
QUALITY SYSTEM

产品合格从来靠的都不是运气,而是流程管理。

从来料到出货,每一个节点都有记录,有负责人,有可追溯性。

来料
材质证明(MTR / 炉号可追溯),板厚抽检;不合格材料不入库、不上线。
过程
首件确认 → 巡检 → 关键尺寸 SPC 记录;折弯、焊接、喷涂各工序留影像与数据。
出货
全检或 AQL 抽检(按约定执行),检验报告随货;出现偏差可追溯到工位与批次。
体系
ISO 9001:2015;可应要求配合客户审厂、第三方验货,并提供过程文件样本。
如果您的行业有特殊的合规要求(比如医疗 ISO 13485、汽车 IATF 16949 等),请您在询价的阶段就说明,我们会为您提供您所需要的文件。
广州宝煊精密制造 · 钣金加工一站式服务

为全球工业提供优化的钣金解决方案,助力智造升级与高效交付

✓

结构复杂不好加工?我们提供从设计优化到成品交付的一站式解决方案。

✓

交期紧、精度高?用自动化设备和专业流程,准时交付,质量如一。

✓

小批量非标定制?灵活排产、快速打样,满足多样化钣金需求。

以精密制造,创造客户价值

以先进制造赋能客户价值,以精密钣金推动产品升级。我们专注于非标结构件与复杂钣金件的解决方案, 从图纸评审、工艺优化到加工交付,为客户提供可靠、快速、灵活的制造支持。

我们希望成为客户长期信赖的制造合作伙伴,让每一个项目都能顺利从设计走向批量生产。

SHEET METAL FABRICATION
烧烤炉钣金加工成品

钣金行业问得最多的 5 个问题

不是。同线、同文件: 打样确认后的工艺参数固化转入批量,避免“样品好、大货漂”。 这也是为什么我们坚持首件(FAI)确认后再量产。

可以先给区间价。 精确报价需要五要素:材质、板厚、公差、表面处理、数量。 缺哪几项,我们会在 24 小时内 列清单一次性反馈给你,不用来回追问。

1 件起可做打样; 批量从 50 件起更具备成本优势。 50–5000 件是我们的主力区间,柔性排产同线切换, 不需要为小单另外开模具(非标折弯/焊接件)。

合同节点前 3 天主动通报风险节点, 不让你从装配线才知道延期。 因我方原因造成的延期按合同条款执行; 进度透明:周报 + 节点照片可同步。

三道保障: 首件确认(FAI)+ 批次留样 + 检验记录归档。 若出现偏差,可追溯到具体工位与批次,问题定位不靠猜。

您的项目已经进行到哪一步了?

不同的节点,关注点不同。选择合适您的项目节点。

采购 / 项目

已有图纸或明确需求,需要报价与交期承诺。

工程师 / 设计

选型阶段,需要能力边界、公差表与 DFM 参考。

决策者 / 质量

考察供应商,需要审厂资料与质量体系文件。

电话咨询 136-0045-7738 发送邮件 13600457738@163.com
工作日 8:30–18:00 | 微信同号 | 欢迎咨询钣金加工项目

联系我们

发送图纸,24小时内获得可落地的报价

全天在线为您服务
邮箱:13600457738@163.com 电话:+86 13600457738(微信同号)
广州宝煊精密制造有限公司工厂实景
快速响应客户需求,提供定制化钣金解决方案
24h 报价
支持 PDF / DWG / STEP
样品 / 批量可承接
宝煊中文站
ARTICLES & RESOURCES

文章和资源

最新行业新闻&钣金加工常见问题

  • 不同形状的精密冲压金属支架产品阵列展示

    从材料选型、模具方案到公差控制、表面处理与批量一致性保障——一套完整的精密冲压支架制造知识框架。 精密冲压支架是通过冲压模具对金属板材进行冲裁、成型和折弯,制造出的结构性安装零件,广泛应用于汽车电子、通信设备、工业自动化、LED照明和医疗设备,用于电路板固定、传感器安装、电机支撑和机箱连接等。 对于工程师和采购人员而言,理解材料、模具、公差、表面处理及批量质量控制,是选择合适制造方案和供应商的重要基础。 什么是精密冲压支架 冲压支架通常呈L形、U形、Z形或更复杂结构,通过机械压力机或液压机配合模具成型。 与普通冲压件相比,精密冲压支架主要体现在三个方面: 尺寸公差:关键孔径、孔距和外形尺寸可控制在±0.05mm左右,普通冲压通常为±0.10mm至±0.20mm。 折弯角度:精密冲压配合模具回弹补偿,可将角度偏差控制在±0.5°以内。 毛刺控制:关键边缘毛刺通常控制在材料厚度的10%以内,尤其适合PCB、密封面和精密装配区域。 这些指标依赖模具精度、冲裁间隙、设备刚性和工艺参数。实际设计中,应只对配合孔、定位面等功能特征设置严格公差,非关键尺寸使用标准公差,从而兼顾精度和成本。 精密冲压支架的制造流程 图纸评审与工艺方案制定 收到2D图纸和3D模型后,首先评估折弯半径、孔边距、公差、成型特征和平面度要求。如果某些尺寸超出直接冲压能力,则增加整形、校平或二次加工。 模具设计与制造 根据零件复杂度和批量规划工步、排样、冲孔、折弯和成型顺序。SKD11常用于中等批量模具,DC53或硬质合金镶件更适合高寿命模具。模具制造周期通常为10–20个工作日。 试模与样品确认 首次试模后检查尺寸、折弯回弹、毛刺和成型状态,并根据结果调整模具。通常提供10–20件样品用于尺寸和装配验证。 量产准备与生产 样品确认后进行备料、来料检验和首件检验(FAI)。首件通过后进入批量生产,并经过过程巡检、去毛刺、表面处理、出货检验和包装。 材料与板厚选择 常用材料 材料 典型牌号 特点 典型应用 冷轧钢 SPCC、SPHC 成本低、成型性好 工业安装支架 镀锌钢 SECC、SGCC 防腐性较好 电气、暖通部件 不锈钢 SUS304、SUS316 耐腐蚀 医疗、户外设备 铝合金 AL5052-H32、AL6061-T6 轻量、耐腐蚀 LED、通信设备 铜合金 C1100、C5210 导电、导热或弹性好 EMI、接地零件 材料不仅影响强度,也影响后续工艺。例如SUS304冲压后容易加工硬化;SECC焊接区域需注意锌层;AL5052成型性能较好,更适合复杂折弯结构。 板厚对工艺和成本的影响 5–1.0mm:吨位低、成型容易,常用于电子支架和屏蔽件。 0–2.0mm:最常见,兼顾强度、成本和成型性。 0–3.0mm:需要更高冲压力和更耐磨的模具。 0mm以上:中小批量项目应比较冲压与激光切割+折弯的综合成本。 表面处理及其对尺寸的影响 常见处理包括: 镀锌、镀镍:通常每面增加约5–15μm。 粉末喷涂:通常每面增加60–100μm。 [...]

    2026年8月24日
  • 不同形状的精密冲压金属支架产品阵列展示

    精密冲压支架定制加工:工程指南

    从材料选型、模具方案到公差控制、表面处理与批量一致性保障——一套完整的精密冲压支架制造知识框架。 精密冲压支架是通过冲压模具对金属板材进行冲裁、成型和折弯,制造出的结构性安装零件,广泛应用于汽车电子、通信设备、工业自动化、LED照明和医疗设备,用于电路板固定、传感器安装、电机支撑和机箱连接等。 对于工程师和采购人员而言,理解材料、模具、公差、表面处理及批量质量控制,是选择合适制造方案和供应商的重要基础。 什么是精密冲压支架 冲压支架通常呈L形、U形、Z形或更复杂结构,通过机械压力机或液压机配合模具成型。 与普通冲压件相比,精密冲压支架主要体现在三个方面: 尺寸公差:关键孔径、孔距和外形尺寸可控制在±0.05mm左右,普通冲压通常为±0.10mm至±0.20mm。 折弯角度:精密冲压配合模具回弹补偿,可将角度偏差控制在±0.5°以内。 毛刺控制:关键边缘毛刺通常控制在材料厚度的10%以内,尤其适合PCB、密封面和精密装配区域。 这些指标依赖模具精度、冲裁间隙、设备刚性和工艺参数。实际设计中,应只对配合孔、定位面等功能特征设置严格公差,非关键尺寸使用标准公差,从而兼顾精度和成本。 精密冲压支架的制造流程 图纸评审与工艺方案制定 收到2D图纸和3D模型后,首先评估折弯半径、孔边距、公差、成型特征和平面度要求。如果某些尺寸超出直接冲压能力,则增加整形、校平或二次加工。 模具设计与制造 根据零件复杂度和批量规划工步、排样、冲孔、折弯和成型顺序。SKD11常用于中等批量模具,DC53或硬质合金镶件更适合高寿命模具。模具制造周期通常为10–20个工作日。 试模与样品确认 首次试模后检查尺寸、折弯回弹、毛刺和成型状态,并根据结果调整模具。通常提供10–20件样品用于尺寸和装配验证。 量产准备与生产 样品确认后进行备料、来料检验和首件检验(FAI)。首件通过后进入批量生产,并经过过程巡检、去毛刺、表面处理、出货检验和包装。 材料与板厚选择 常用材料 材料 典型牌号 特点 典型应用 冷轧钢 SPCC、SPHC 成本低、成型性好 工业安装支架 镀锌钢 SECC、SGCC 防腐性较好 电气、暖通部件 不锈钢 SUS304、SUS316 耐腐蚀 医疗、户外设备 铝合金 AL5052-H32、AL6061-T6 轻量、耐腐蚀 LED、通信设备 铜合金 C1100、C5210 导电、导热或弹性好 EMI、接地零件 材料不仅影响强度,也影响后续工艺。例如SUS304冲压后容易加工硬化;SECC焊接区域需注意锌层;AL5052成型性能较好,更适合复杂折弯结构。 板厚对工艺和成本的影响 5–1.0mm:吨位低、成型容易,常用于电子支架和屏蔽件。 0–2.0mm:最常见,兼顾强度、成本和成型性。 0–3.0mm:需要更高冲压力和更耐磨的模具。 0mm以上:中小批量项目应比较冲压与激光切割+折弯的综合成本。 表面处理及其对尺寸的影响 常见处理包括: 镀锌、镀镍:通常每面增加约5–15μm。 粉末喷涂:通常每面增加60–100μm。 [...]

    2026年8月24日
  • 厚板碳钢激光切割成品零件展示,包括底板、支架、法兰和承重板,板厚 12–30mm,呈原始切割金属表面。

    厚板碳钢激光切割:参数、材料、设计与制造指南

    激光切割已经成为碳钢板零件常用的精密加工方式。当板厚超过 6mm 后,激光功率、焦点位置、辅助气体和切割速度都会明显影响最终质量。对于采购厚板碳钢零件的工程师来说,合理选择材料和加工参数,可以减少挂渣、毛刺、尺寸偏差和热变形问题。 本文主要介绍 10–50mm 碳钢板的激光切割,包括设备功率、材料选择、常见缺陷、设计建议、公差和询价准备。 什么是厚板碳钢激光切割? 在激光切割加工中,通常可以将 6mm 及以上碳钢板视为中厚板或厚板范围。 相比传统 CO₂ 激光,现代光纤激光具有较高的功率密度,设备维护也相对简单,因此越来越多地用于厚板碳钢加工。 常见 6–12kW 光纤激光设备可以加工约 25–30mm 碳钢。更高功率设备配合合理参数后,也可以覆盖 40–50mm 的部分加工需求。 但设备最大切割厚度并不代表最佳加工厚度。板材越厚,切割速度、切面质量和加工成本通常越需要综合考虑。 厚板碳钢激光切割的主要参数 激光功率 不同板厚需要匹配相应的激光功率。 碳钢板厚 常见功率参考 6–12mm 3–4kW 12–25mm 6–10kW 25mm 以上 10–12kW 及以上 这些数据只能作为参考。实际切割能力还受到设备型号、材料状态、辅助气体和切面要求影响。 焦点位置 厚板碳钢通常需要根据板厚调整焦点位置,使激光能量能够更有效地作用于材料内部。 焦点设置不合理时,容易出现底部挂渣、切不透或切缝锥度增大的问题。因此,新材料或新板厚正式生产前通常需要试切。 辅助气体 氧气是厚板碳钢常用的辅助气体。氧化反应能够提供额外热量,有利于提高厚板切割能力。 如果零件要求减少切割边缘的氧化层,可以考虑氮气。但氮气切割通常需要更高功率,同时气体消耗和加工成本也会增加。 切割速度 随着板厚增加,切割速度通常下降。 以合适的 10kW 激光系统为例,20mm 碳钢切割速度可能约为 1500–1800mm/min,30mm 碳钢可能约为 1100–1350mm/min。 实际生产中不能单纯追求速度。速度过快容易出现挂渣或切不透,速度过慢则可能增加热输入。 哪些碳钢牌号适合厚板激光切割? 不同碳钢牌号在强度、成分和应用方面存在差异。 材料 加工特点 [...]

    2026年8月17日
  • 数控冲孔加工完成的多孔钣金件成品展示,包含圆孔、方孔和槽孔三种孔型,材质分别为不锈钢、碳钢和铝合金。

    数控冲孔加工多孔钣金件:面向工程师与采购人员的实用指南

    什么是多孔钣金件数控冲孔? 多孔钣金件在制造业中的含义 多孔钣金件是指在金属板材上加工出规则孔洞、槽口或异形开口的零件。常见用途包括通风、过滤、降噪、遮蔽和减重。 与拉伸金属网或编织金属网不同,多孔钣金件以完整板材为基础,通过冲孔或切割去除局部材料,因此孔洞之间仍保留原板材厚度。 数控冲孔与其他加工方式的对比 数控冲孔主要用于薄板和中等厚度板材的高效率孔加工。具体工艺需要根据孔径、板厚、图案复杂度和生产数量选择。 加工方式 常见适用范围 主要特点 数控冲孔 0.5–6.0 mm板材 标准孔型、中大批量效率高 激光切割 薄板至中厚板 适合小孔、异形孔和复杂图案 等离子切割 厚板 适合较大孔和轮廓 水刀切割 多种厚度 无明显热影响,但效率较低 步冲 薄板 适合部分异形轮廓 对于圆孔、方孔和槽孔等标准图案,如果订单数量较大,数控冲孔通常具有较好的生产效率和单件成本。对于小孔、复杂孔型或低数量打样,激光切割通常更加灵活。 数控冲孔最适用哪些材料? 常见材料包括不锈钢、铝合金、碳钢、镀锌钢以及铜和黄铜。 材料 常用牌号 主要特点 不锈钢 SUS304 / 316 强度高,耐腐蚀性好 铝合金 5052-H32 / 6061 重量轻,耐腐蚀 碳钢 SPCC / SPCD 成本较低,易加工 镀锌钢 SGCC 兼顾成本和防腐性能 铜/黄铜 C110 / C260 导电、导热性能好 材料不仅影响产品性能,也直接影响冲压力和模具寿命。 [...]

    2026年8月17日
  • 304 不锈钢设备外壳面板成品,表面为均匀的单向拉丝直纹,蓝色 PE 保护膜部分撕开露出纹理,放置在钣金工厂工作台上。

    不锈钢拉丝表面处理:工艺、类型与工程指南

    不锈钢拉丝是钣金制造中常见的机械表面处理方式。它通过磨料带或旋转刷在不锈钢表面形成均匀、具有方向性的细密纹理,从而降低镜面反射,获得柔和、哑光且更具工业质感的外观。 与镜面抛光不同,拉丝不是不断消除纹理,而是主动建立受控纹路。根据磨料粒度、接触压力和加工次数不同,拉丝表面的粗糙度通常为 Ra 0.1~1.6 μm,其精细程度介于 2B、No. 2D 等轧制表面与 No. 8 镜面之间。 拉丝表面的主要特征 拉丝表面最明显的特征是肉眼可见的平行纹路。纹理使反射光产生漫反射,因此眩光明显低于镜面不锈钢。80#~120# 磨料会形成较粗、较明显的纹路;150#~180# 适合电梯、家电和商用设备;240#~320# 可获得更加细腻的表面;400#~600# 则接近缎面效果。 定向纹理还可以弱化沿纹理方向产生的轻微划痕。不过,横向划痕仍较明显,修复时必须使用相同粒度并沿原始纹理方向重新处理。 不锈钢拉丝工艺流程 标准拉丝流程通常包括六个阶段: 表面预处理。清除油污、氧化皮和其他污染物,保证磨料均匀接触材料表面。 粗磨。使用 80#~150# 磨料带建立基础纹理,确定拉丝方向和初始粗糙度。 精磨。使用 180#~320# 或更细磨料进行一次或多次加工,将 Ra 控制在目标范围。 清洁与干燥。去除磨料残留、金属碎屑和润滑剂,避免产生水印。 钝化。使用硝酸或柠檬酸去除游离铁,并恢复氧化铬保护层。 覆膜与包装。检验后覆盖 PE 保护膜,并使用泡棉、隔板或隔离纸分隔零件。 拉丝通常会去除约 0.01~0.05 mm 的材料。对于压配合、装配面和高精度零件,应在公差设计中提前考虑这一影响。 Ra 值与磨料粒度选择 磨料粒度与表面粗糙度密切相关,但带速、接触压力、加工次数和磨料带磨损程度也会影响最终结果。 磨料粒度 典型 Ra 范围 表面特征 常见应用 80#~120# 1.0~2.5 μm 纹路粗且明显 工业外壳、建筑面板 150#~180# 0.5~1.0 μm 清晰但不过度粗糙 [...]

    2026年8月3日