
钣金加工行业问题解答

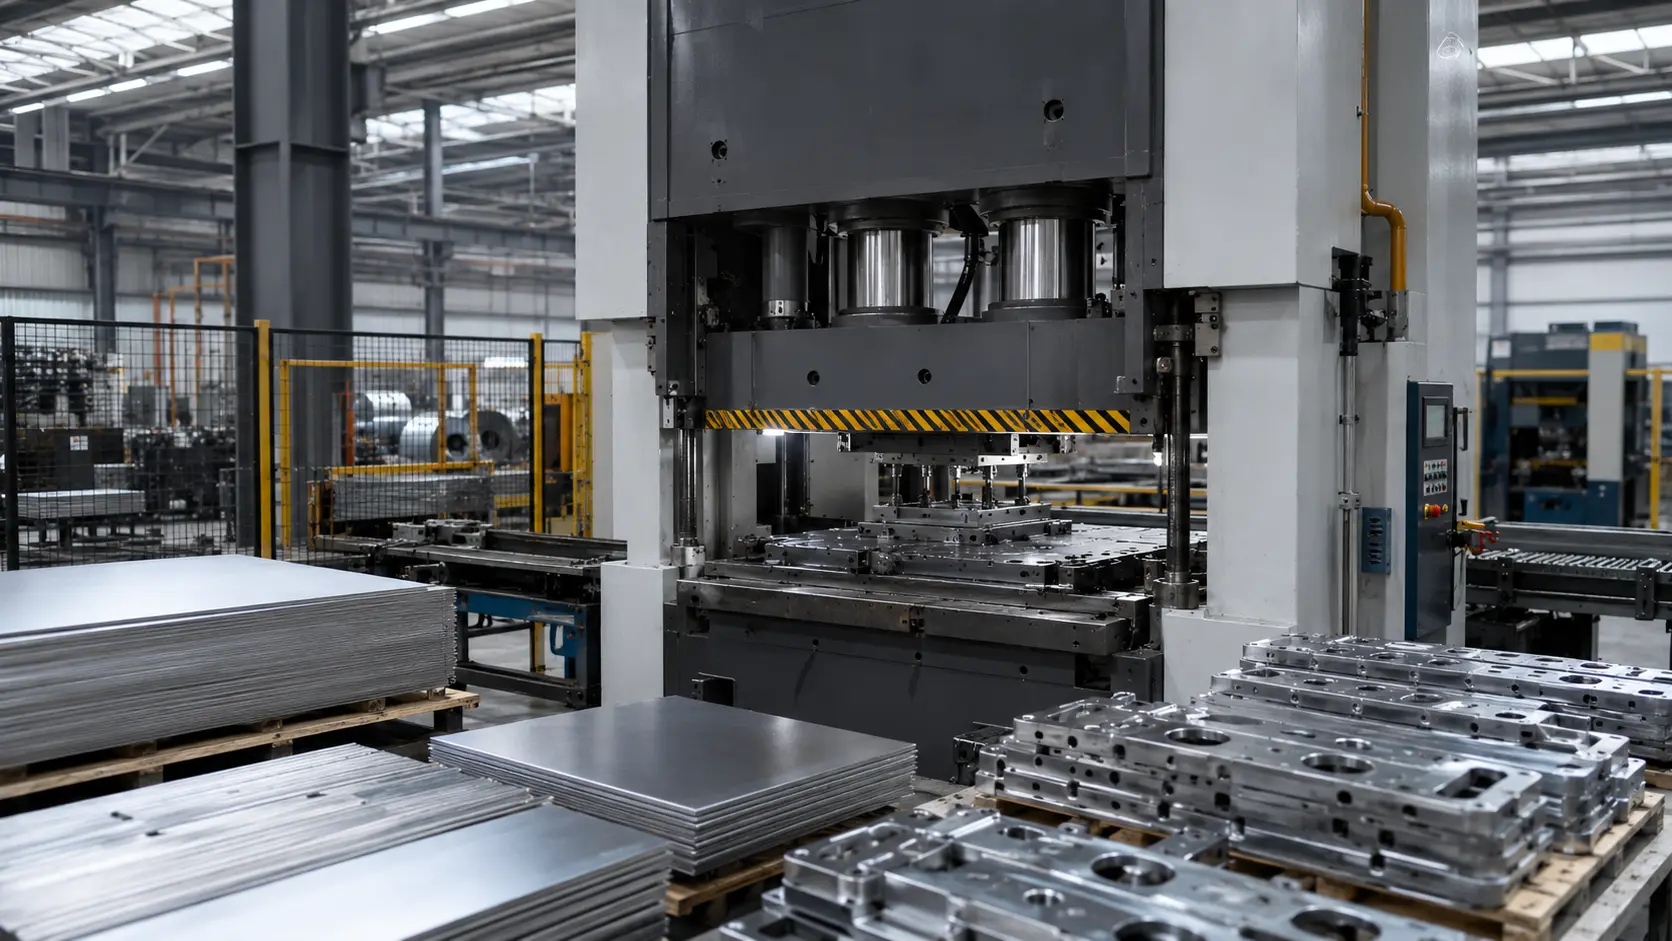
定制金属冲压件生产供应商:高精度OEM冲压件制造与交付方案
定制金属冲压件生产的项目判断 定制金属冲压件生产,是利用模具和冲压设备对金属板材进行冲裁、折弯、拉伸、翻边、成形等加工,使零件达到指定结构、尺寸和装配要求的制造方式。对外发加工客户来说,真正需要判断的不是设备有多大,而是供应商能否把图纸要求稳定转化为批量合格件。 从市场需求看,金属冲压仍是工业制造里的重要工艺。Grand View Research 数据显示,全球金属冲压市场规模在 2025 年约为 2572.6 亿美元,预计到 [...]
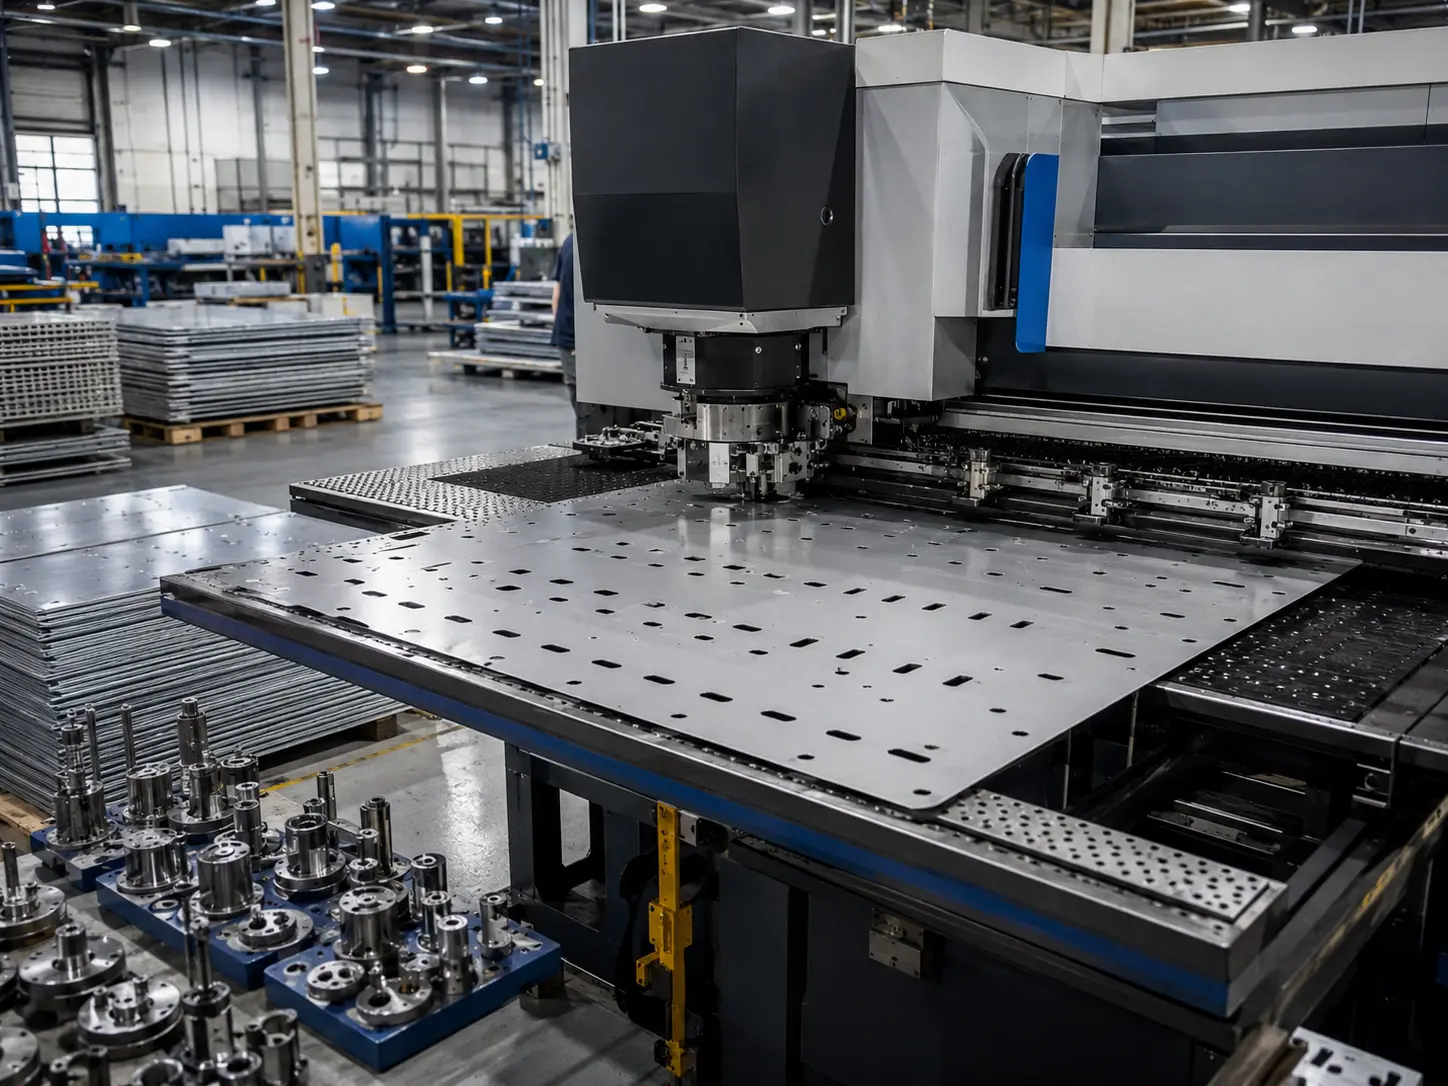
钣金数控冲孔加工方案厂家定制:来图加工、打样到批量生产流程
钣金数控冲孔加工,是利用数控冲床、转塔冲床或冲激复合设备,对冷轧板、镀锌板、不锈钢板、铝板等金属板材进行冲孔、切角、百叶窗、翻边孔、沉孔和异形孔加工的工艺方式。它常用于机箱机柜、设备面板、电气底板、安装支架、通风孔板等产品。 对外发加工客户来说,关注点通常不只是“能不能冲出来”,更关键的是孔位是否稳定、毛刺是否可控、打样结果能否复制到批量生产。Grand View Research 数据显示,全球钣金市场规模在 2024 年约为 1818.461 亿美元,预计 2030 [...]
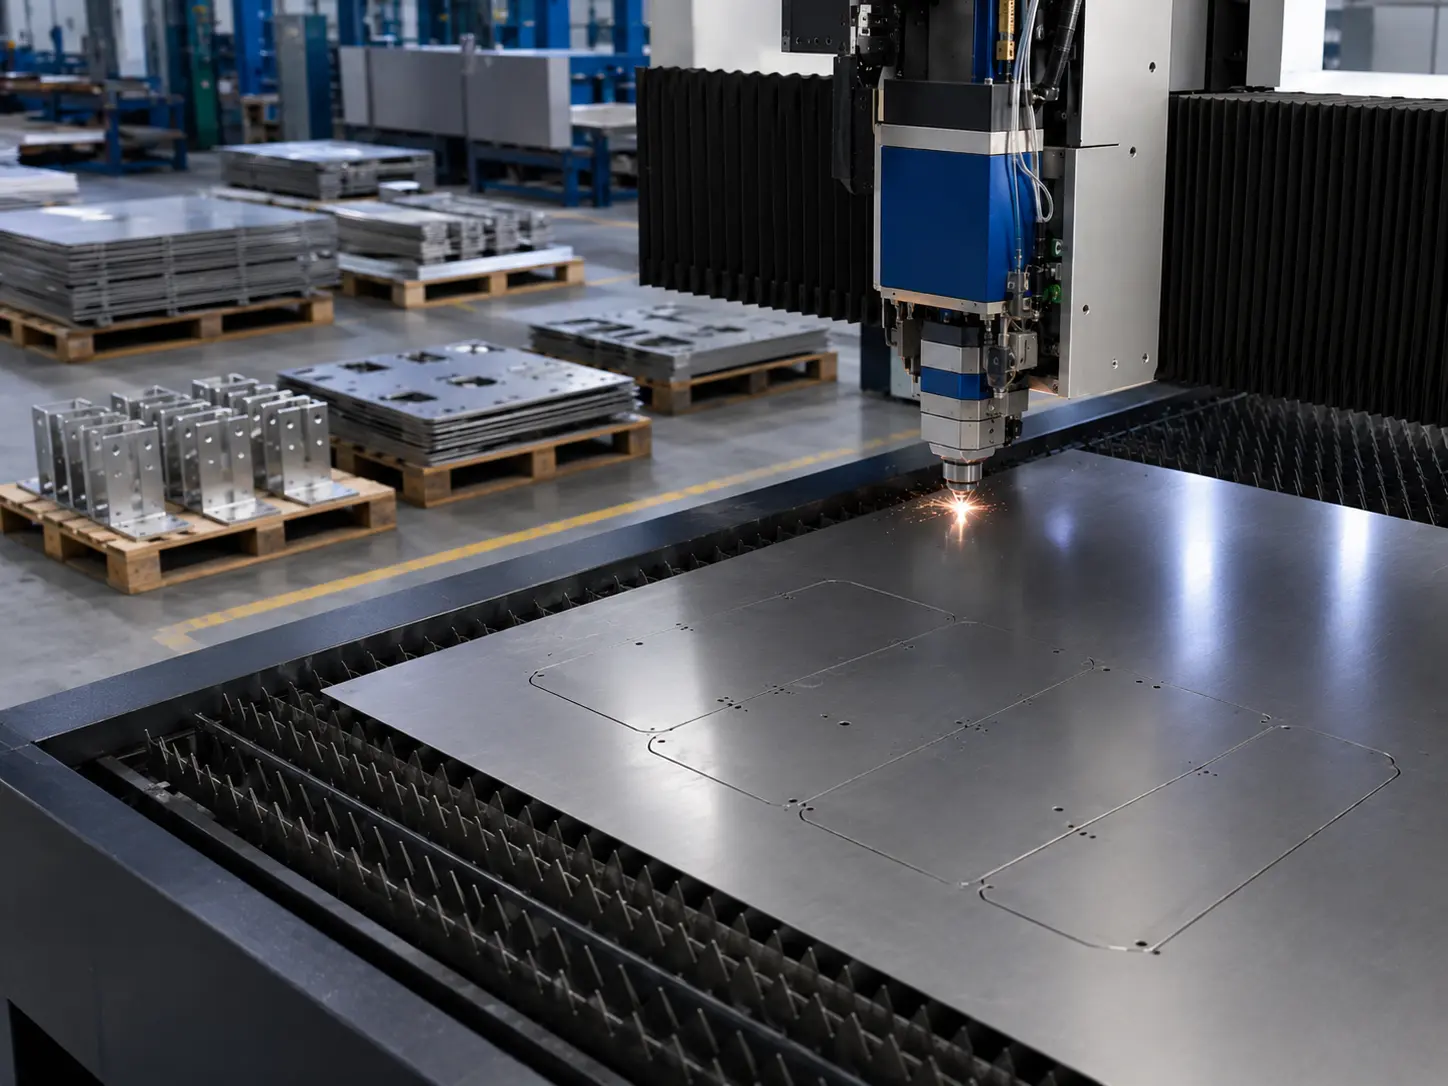
从公差控制看高精度不锈钢钣金激光切割厂家的加工实力
不锈钢激光切割的加工定义 不锈钢钣金激光切割,是利用高能量密度激光束对不锈钢板材进行局部熔化,通过辅助气体排出熔渣,从而获得轮廓、孔位、槽口和异形结构的精密加工方式。我在与客户对接项目时经常提到一个观点:判断一家工厂是否具备加工实力,不能只看设备功率或切割速度,更应关注尺寸公差、切缝补偿、边缘质量、批量一致性和交付稳定性。 切割件最终不是摆在台面上看的,而是要装配、焊接、折弯,甚至进入整机结构。孔位偏一点、毛刺高一点,后续工序就会受影响。世界不锈钢协会指出,不锈钢含有至少 10.5% 铬,这是其耐腐蚀性能的来源。不同牌号如 304、316、430,在热输入、毛刺控制和表面保护方面存在差异。我接触过的项目里,同一种零件换一个牌号,切割参数和边缘效果就可能完全不同。因此,高精度不锈钢钣金激光切割不是简单下料,而是材料、设备、工艺和检测共同作用的结果。 公差控制与厂家加工能力 公差控制是我评价激光切割厂家能力时最看重的依据。同样 2.0mm 不锈钢板,不同厂家加工出的孔距、外形尺寸和对角线稳定性可能差异明显。影响公差的因素包括板材平整度、焦点位置、喷嘴状态、辅助气体压力、切割速度、排版方向和热变形控制,每一个环节出问题,最终都会反映在零件上。 [...]
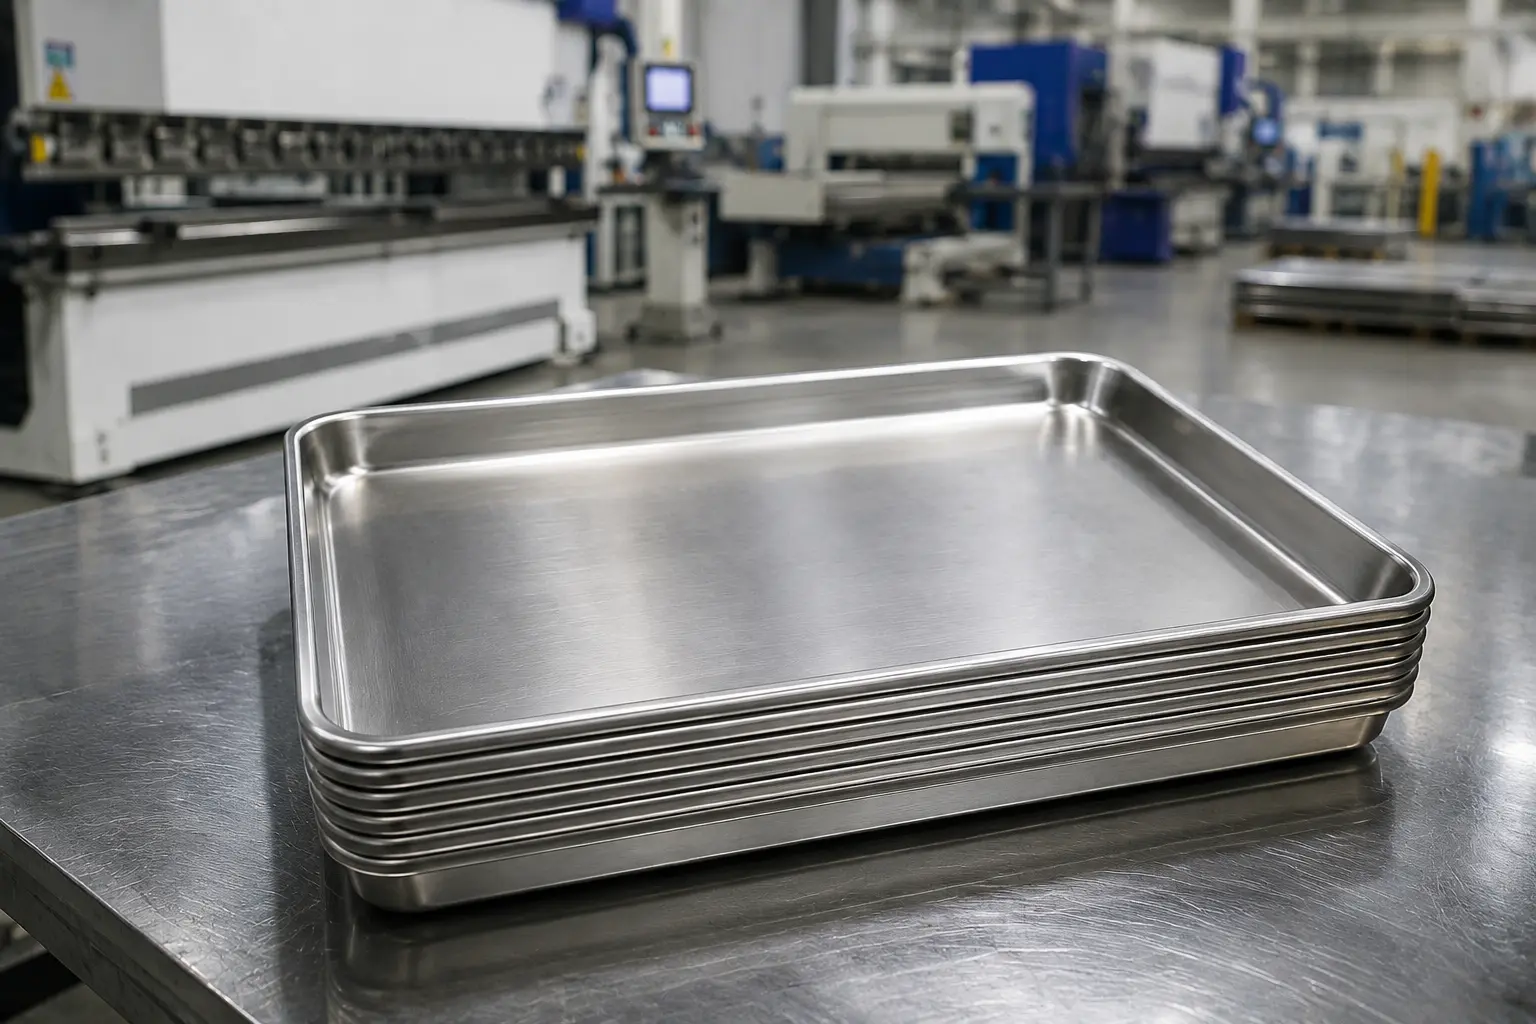
从材料选型到激光切割成型:烤盘钣金加工全流程工艺深度解析
烤盘钣金加工是将金属板材通过激光切割、折弯、焊接、打磨等工艺逐步加工成烘焙容器的过程。对于食品级烤盘来说,产品质量不仅取决于设备精度,更与材料性能、图纸设计以及工艺控制能力密切相关。 这些年接触过不少烤盘项目后,我发现很多客户最先关注的是价格和交期,但真正决定产品稳定性的,往往是前端工艺。尤其是食品级产品,一旦材料或工艺路线出现偏差,后续即使返工,也很难完全补回来。 烤盘钣金加工常用材料有哪些 目前市场上常见的烤盘材料主要包括304不锈钢、430不锈钢以及5052铝合金。其中,304不锈钢在食品级烤盘中的应用最广泛,原因在于其耐腐蚀性能稳定,同时折弯成型性能也比较均衡。 430不锈钢成本相对较低,很多家用产品会采用这种材料,但长期耐腐蚀能力与304仍有明显差距。5052铝合金则更多应用在轻量化工业烤盘中,具有重量轻、散热快的特点。 实际加工中,我更关注的是材料稳定性。即使同样标注304,不同供应商之间的性能差异依然可能很明显。之前有一批客户自带料,检测结果虽然符合标准,但折弯时明显偏脆,最后只能返工处理。 因此,很多食品级钣金项目在正式生产前都会增加来料检测流程,包括光谱检测、厚度检测以及表面质量检查。 材料 耐腐蚀性 成型性 [...]
金属加工毛刺抛光的制造价值
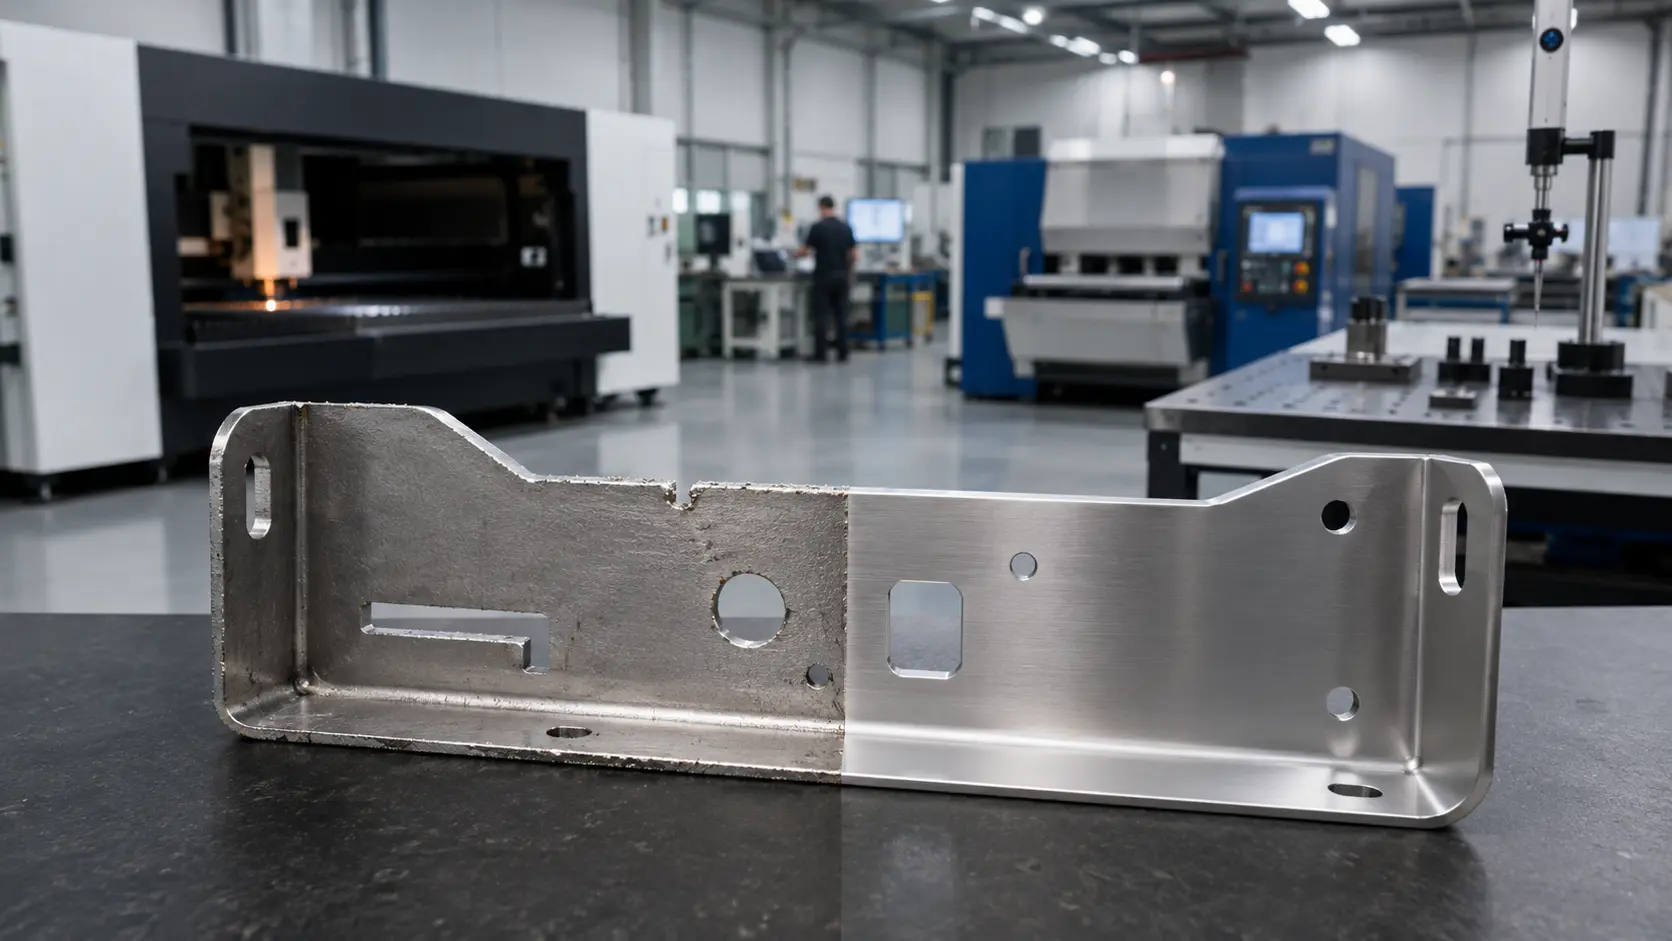
金属加工毛刺抛光,是指在激光切割、冲孔、钻孔、折弯、焊接后,对钣金件边缘、孔口、转角和表面凸起进行清理、修整与平滑处理的工艺。它看似属于后处理,但会直接影响装配精度、操作安全、涂层附着力和批量交付稳定性。 在精密钣金制造中,毛刺常见于切割边、冲压孔、攻牙孔、沉孔和焊接飞溅附近。若处理不足,零件可能出现刮手、线束划伤、装配干涉、喷粉露底或涂层起皮。我们在评估外发加工项目时,不会只看切割、折弯和焊接能力,也会重点看毛刺控制是否稳定。宝煊钣金加工厂通常会把去毛刺、边缘倒角、孔口清理、表面抛光和喷涂前检查放进同一套质量流程中。 毛刺来源与质量风险 钣金件毛刺主要来自材料分离过程。激光切割会产生熔渣和热影响边,冲孔会出现翻边和撕裂,钻孔与攻牙可能残留细小毛刺。不同材料也有差异,不锈钢硬度高,铝板容易划伤,镀锌板则要避免过度打磨破坏镀层。 ISO 9013:2017 对热切割边缘质量提出几何产品规格与质量公差要求,适用范围包括 0.5 mm 至 [...]
钣金加工如何处理凸起,OEM项目如何选择可靠供应商
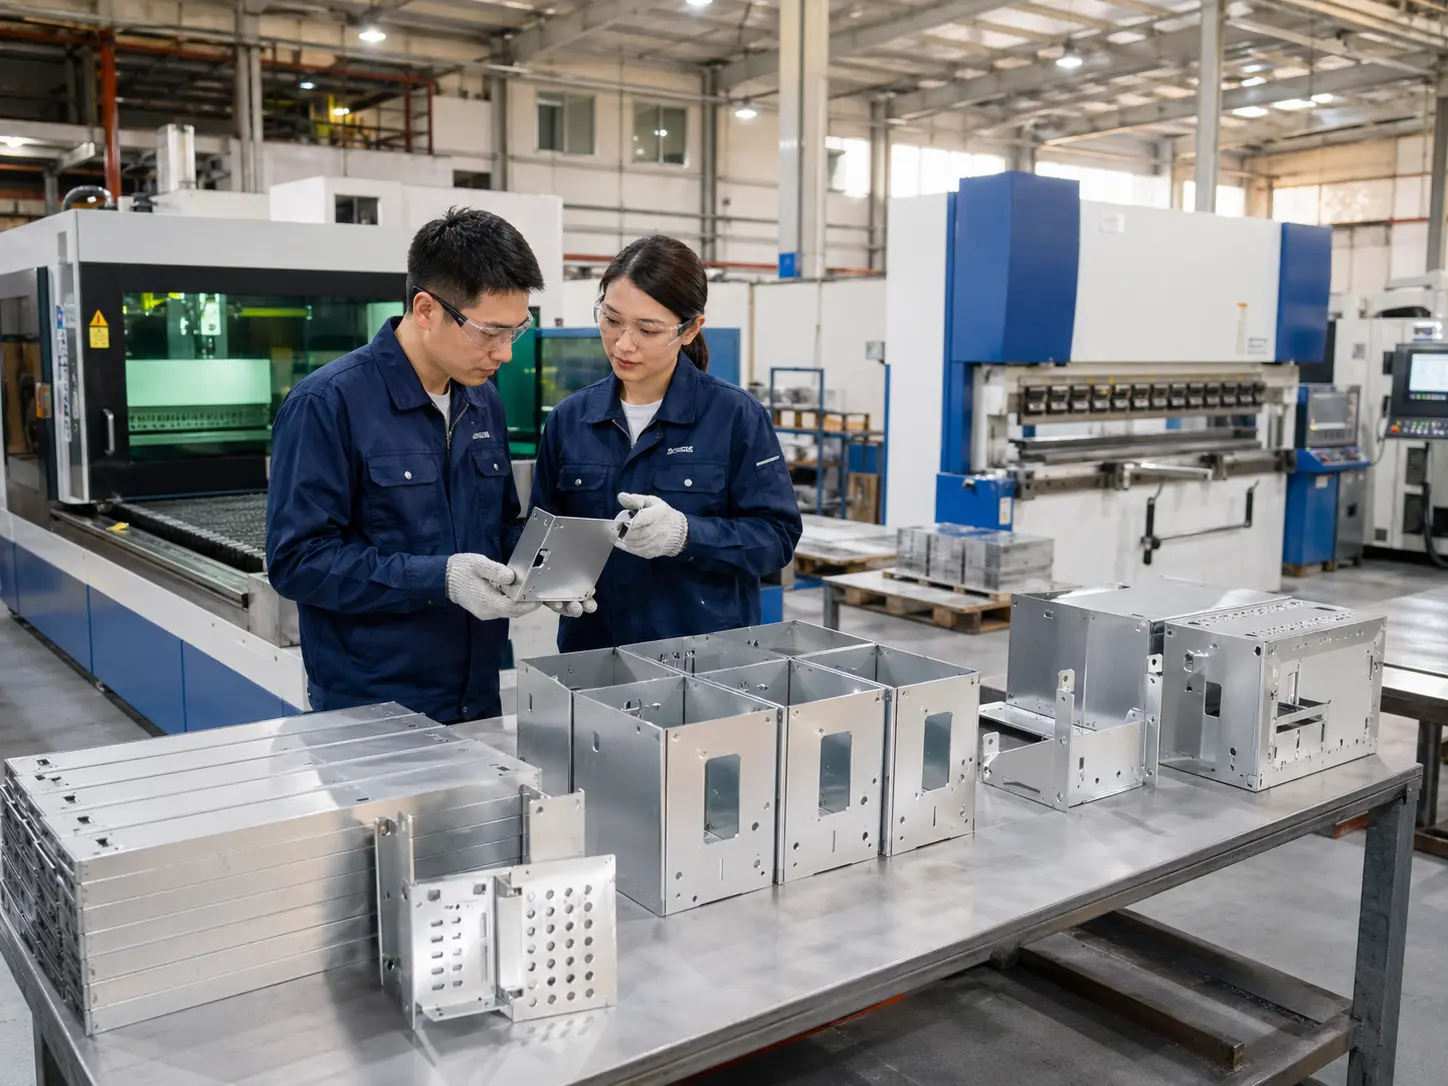
在OEM钣金项目中,凸起、鼓包和局部变形会直接影响装配精度、外观质量和批量一致性。对于海外采购商来说,问题不只是“这个凸起能不能修好”,而是供应商是否有能力从材料、结构、工艺和检测环节提前控制风险。 作为定制钣金加工供应商,我们通常不会只看表面缺陷,而是先判断凸起产生的原因,再制定适合打样和批量生产的工艺方案。这样可以帮助客户减少返工,提高成品稳定性。 钣金加工中凸起是如何产生的 钣金件凸起常见于冲压、折弯、拉伸成形、焊接、压铆和装配过程中。材料受力不均、模具间隙不合理、折弯顺序不当、焊接热输入过高,都会导致局部鼓起或平面度变化。 在实际项目中,我们会结合2D图纸、3D文件、材料牌号、板厚、公差和装配位置来判断问题。外观面、连接面、安装面和加强结构上的凸起,处理标准并不相同。 材料、厚度与结构设计对凸起处理的影响 不同材料对凸起的敏感度不同。铝板重量轻,但成形时更容易出现拉伸痕迹。不锈钢强度高,但回弹明显。冷轧钢板和镀锌板适合多种工业钣金件,但需要注意表面压痕和焊接变形。 板厚也很关键。薄板容易变形,厚板则需要更稳定的压力、夹具和成形控制。对于带加强筋、压包、翻边、凹凸结构或局部成形的零件,我们会在打样前进行DFM评估。如果结构本身容易产生凸起,我们会向客户建议调整圆角、折弯顺序、孔位距离或加强方式。 钣金加工如何处理凸起:从成形到修整的工艺方法 钣金加工如何处理凸起,通常不是靠单一工序完成,而是通过工艺组合来控制。常见方法包括模具优化、分步成形、校平、局部整形、焊后矫正、打磨修整和表面处理前检查。 [...]