
行业新闻
不只提供钣金件,也同步行业趋势与应用变化。帮你看懂背后的结构工艺与市场风向。
9 月 2025

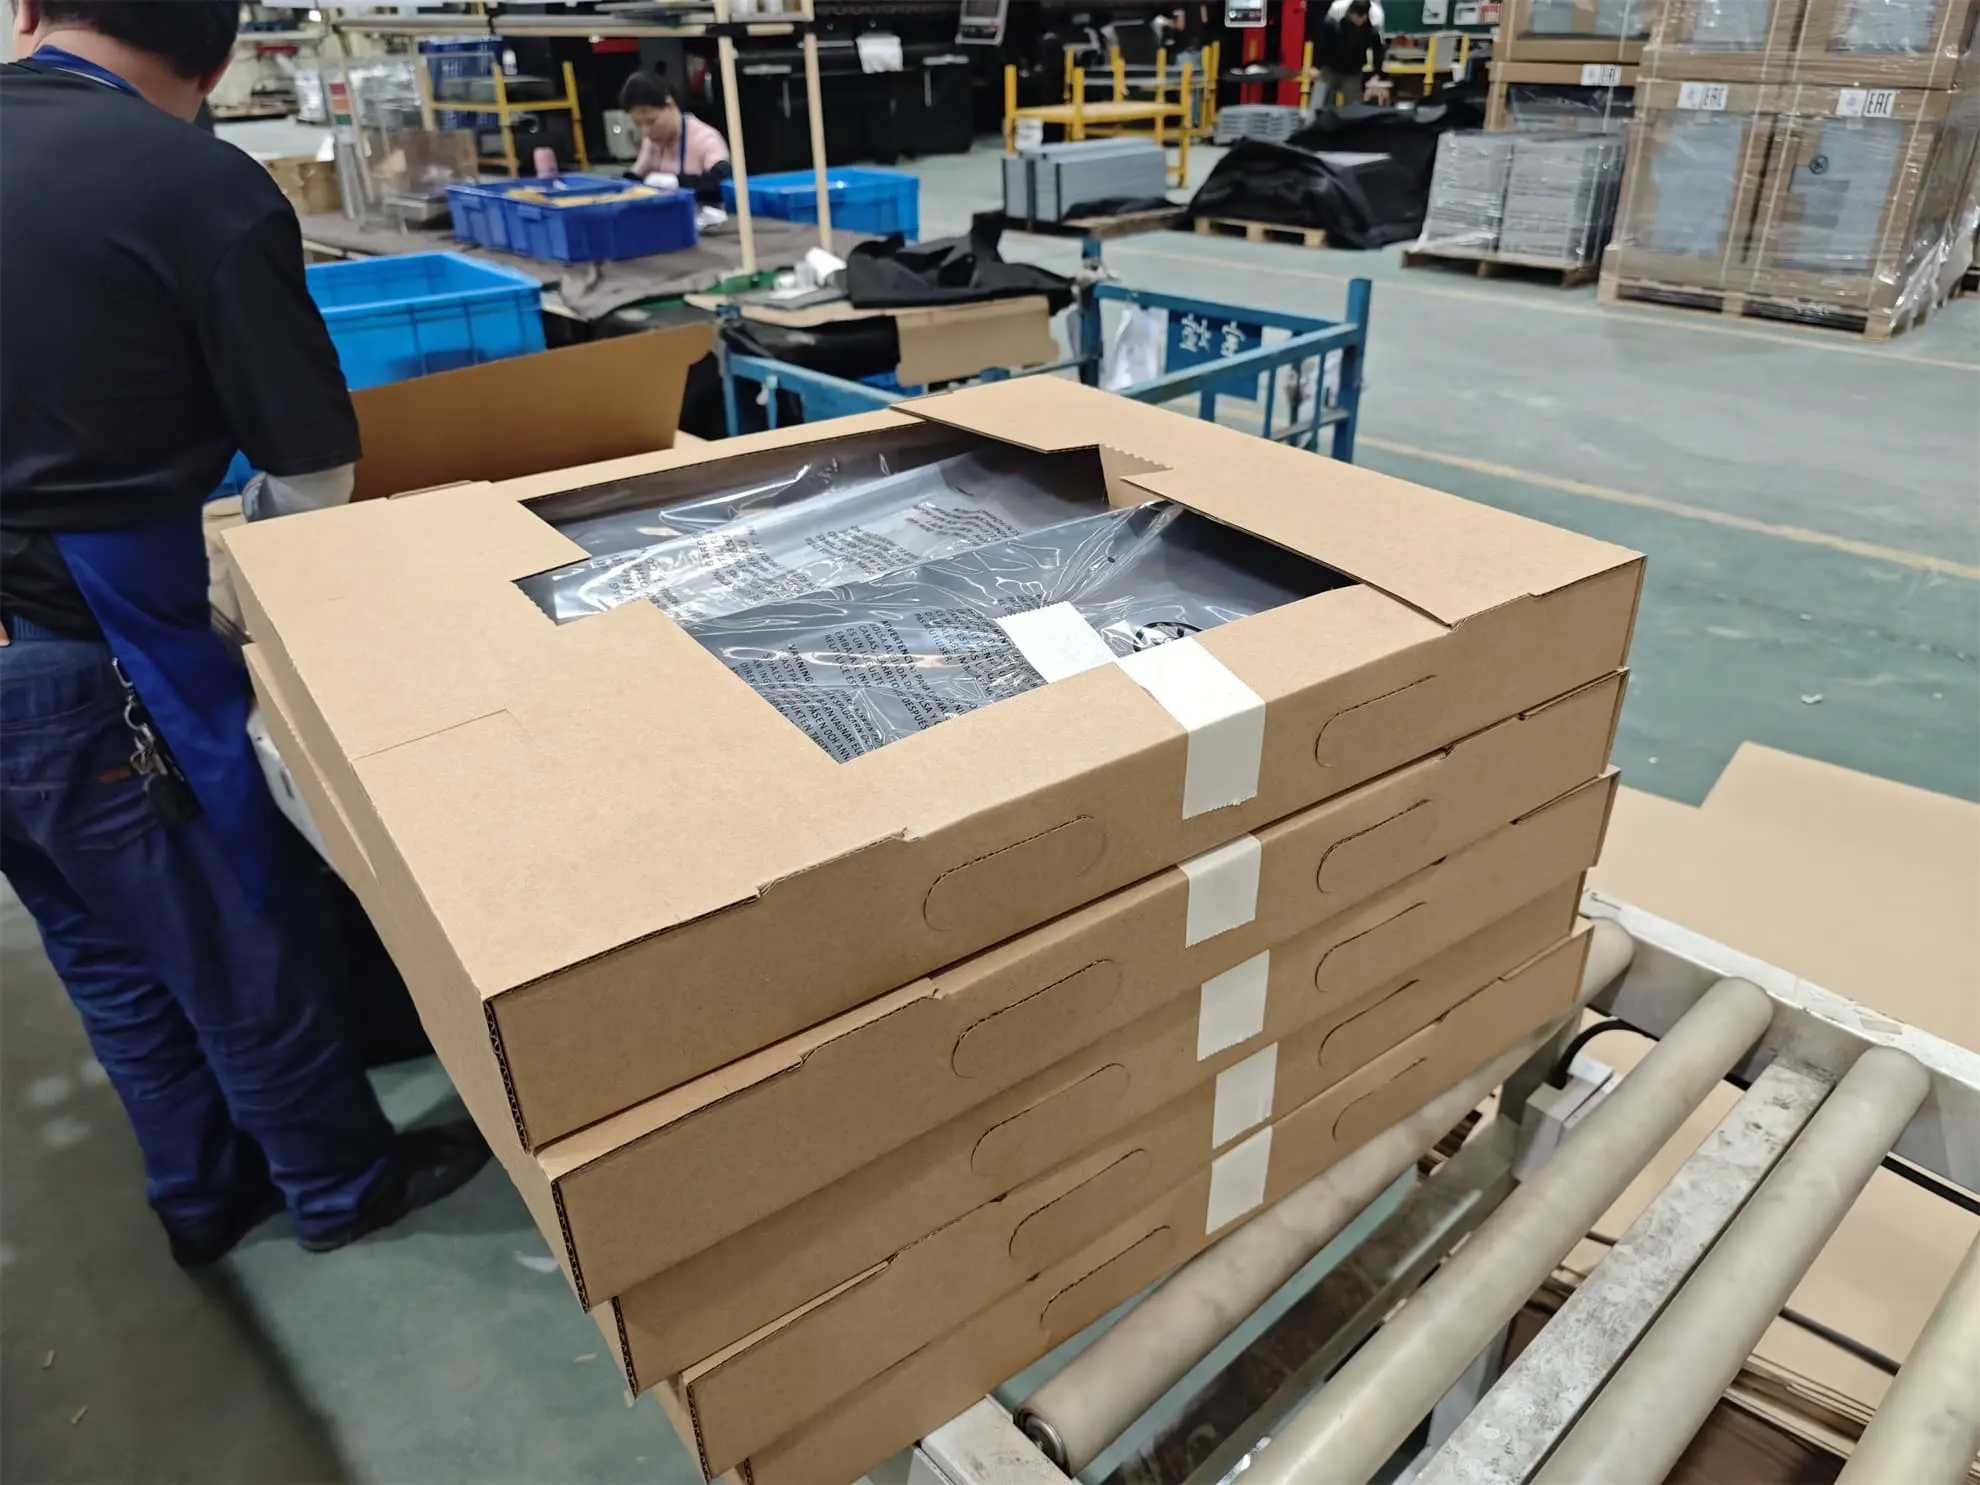
钣金机箱加工清单|7大方法保障服务器机柜精度
说句实在话,在钣金机箱加工里,服务器机柜是最容易出问题的品类之一。为啥?尺寸大,零件多,装配要求又高。你随便一块侧板平整度不到位,就可能导致整柜的门关不上。我在宝煊钣金加工厂干了十几年,折弯、焊接、喷粉这些工序都踩过坑。记得有一次客户的图纸上标的公差过紧,结果试产出来,怎么调模都超了 [...]
数控冲压成型必看:2025钣金加工如何保障冲压件精度公差?
我在宝煊钣金加工厂干了一线差不多十多年(真的是十多年,手上有磨料的老茧还在),从模具试制到批量冲压、从调机到最终检验,我都亲自上过。今天把这些年踩过的坑、能信赖的做法,以及几个真实案例(有成功也有亏教训)写出来——目标很简单:让同行工程师和技术采购能在图纸评审、工艺选型和质量验收时少走弯路。好了,先说一点结论性的:数控冲压成型的精度不是单靠一台好设备就能保证的,它是“模具—材料—设备—工艺—检验”五点共同作用的结果。 [...]
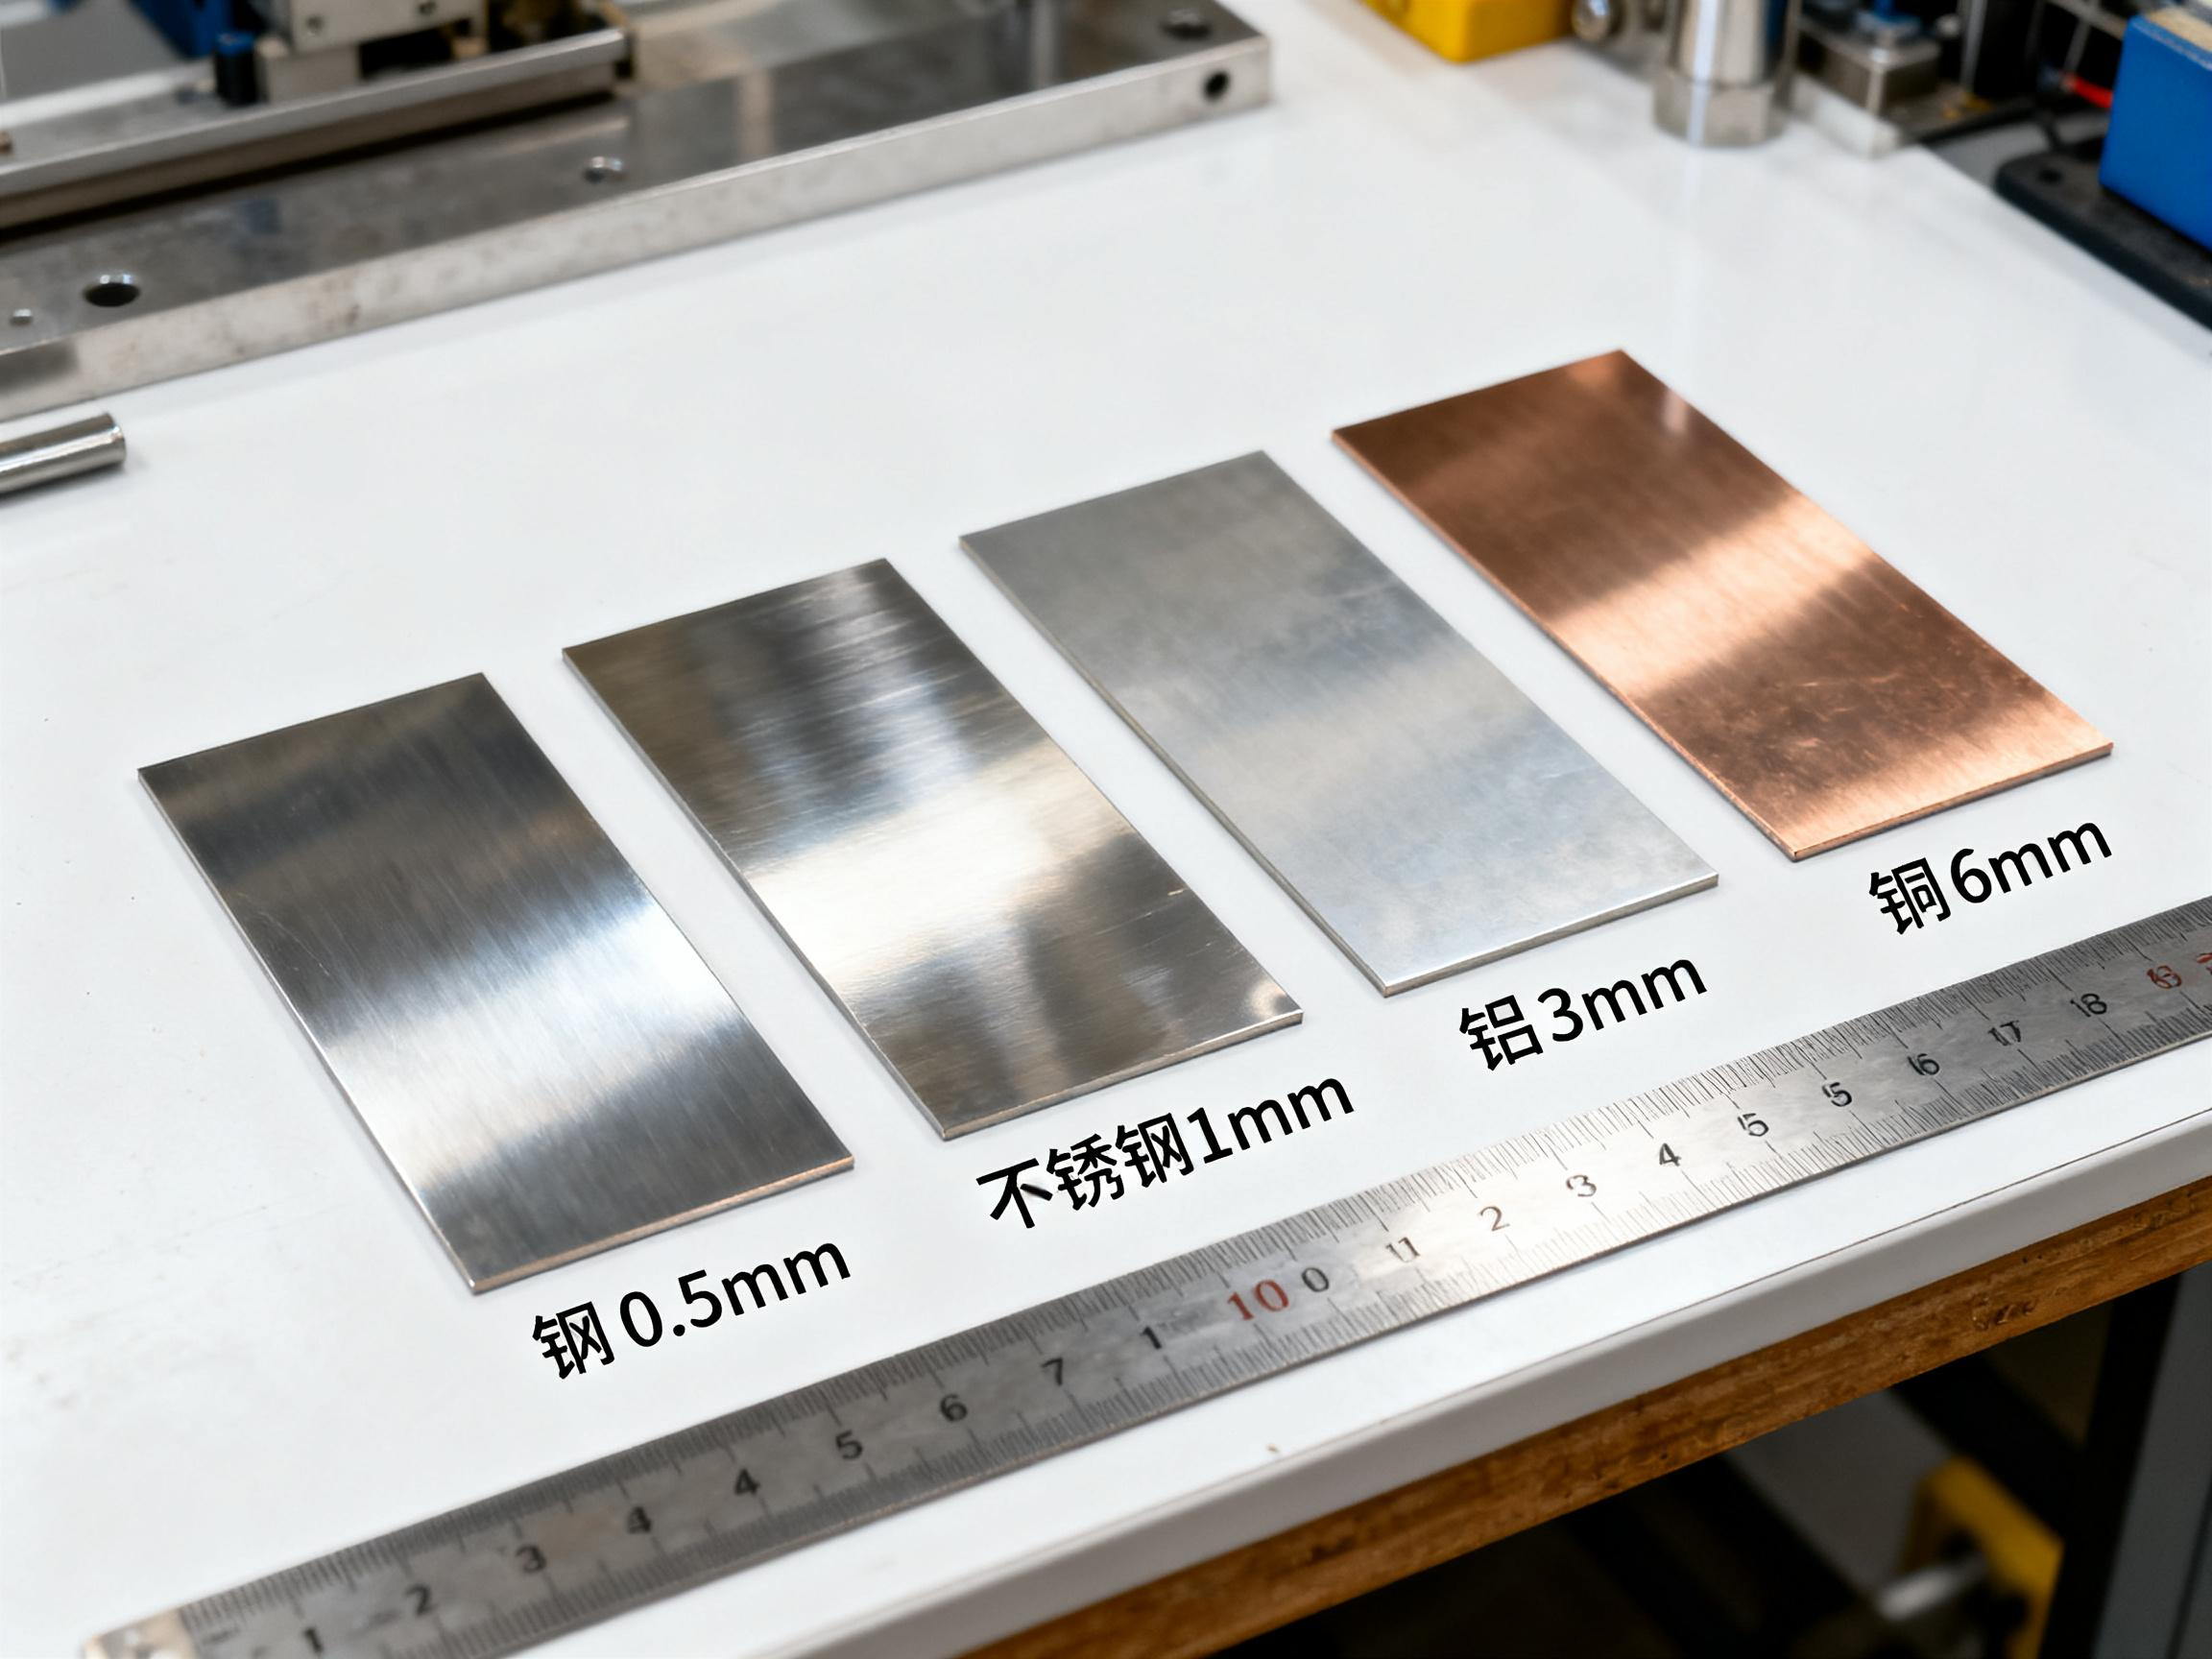
金属材料折弯工艺怎么选?多工序折弯提高精度的5大秘诀
我在广州宝煊钣金加工厂干了十多年,说实话,折弯这事,每天都会做,但每次遇到新料子、新图纸,还是要琢磨半天。你要问“金属材料折弯到底怎么选工艺”,这话题大了去了。说得轻松,实际坑一堆。今天就随便聊聊,多工序折弯里我自己踩过的坑,还有几个能提高精度的小招,算是抛砖引玉。 [...]
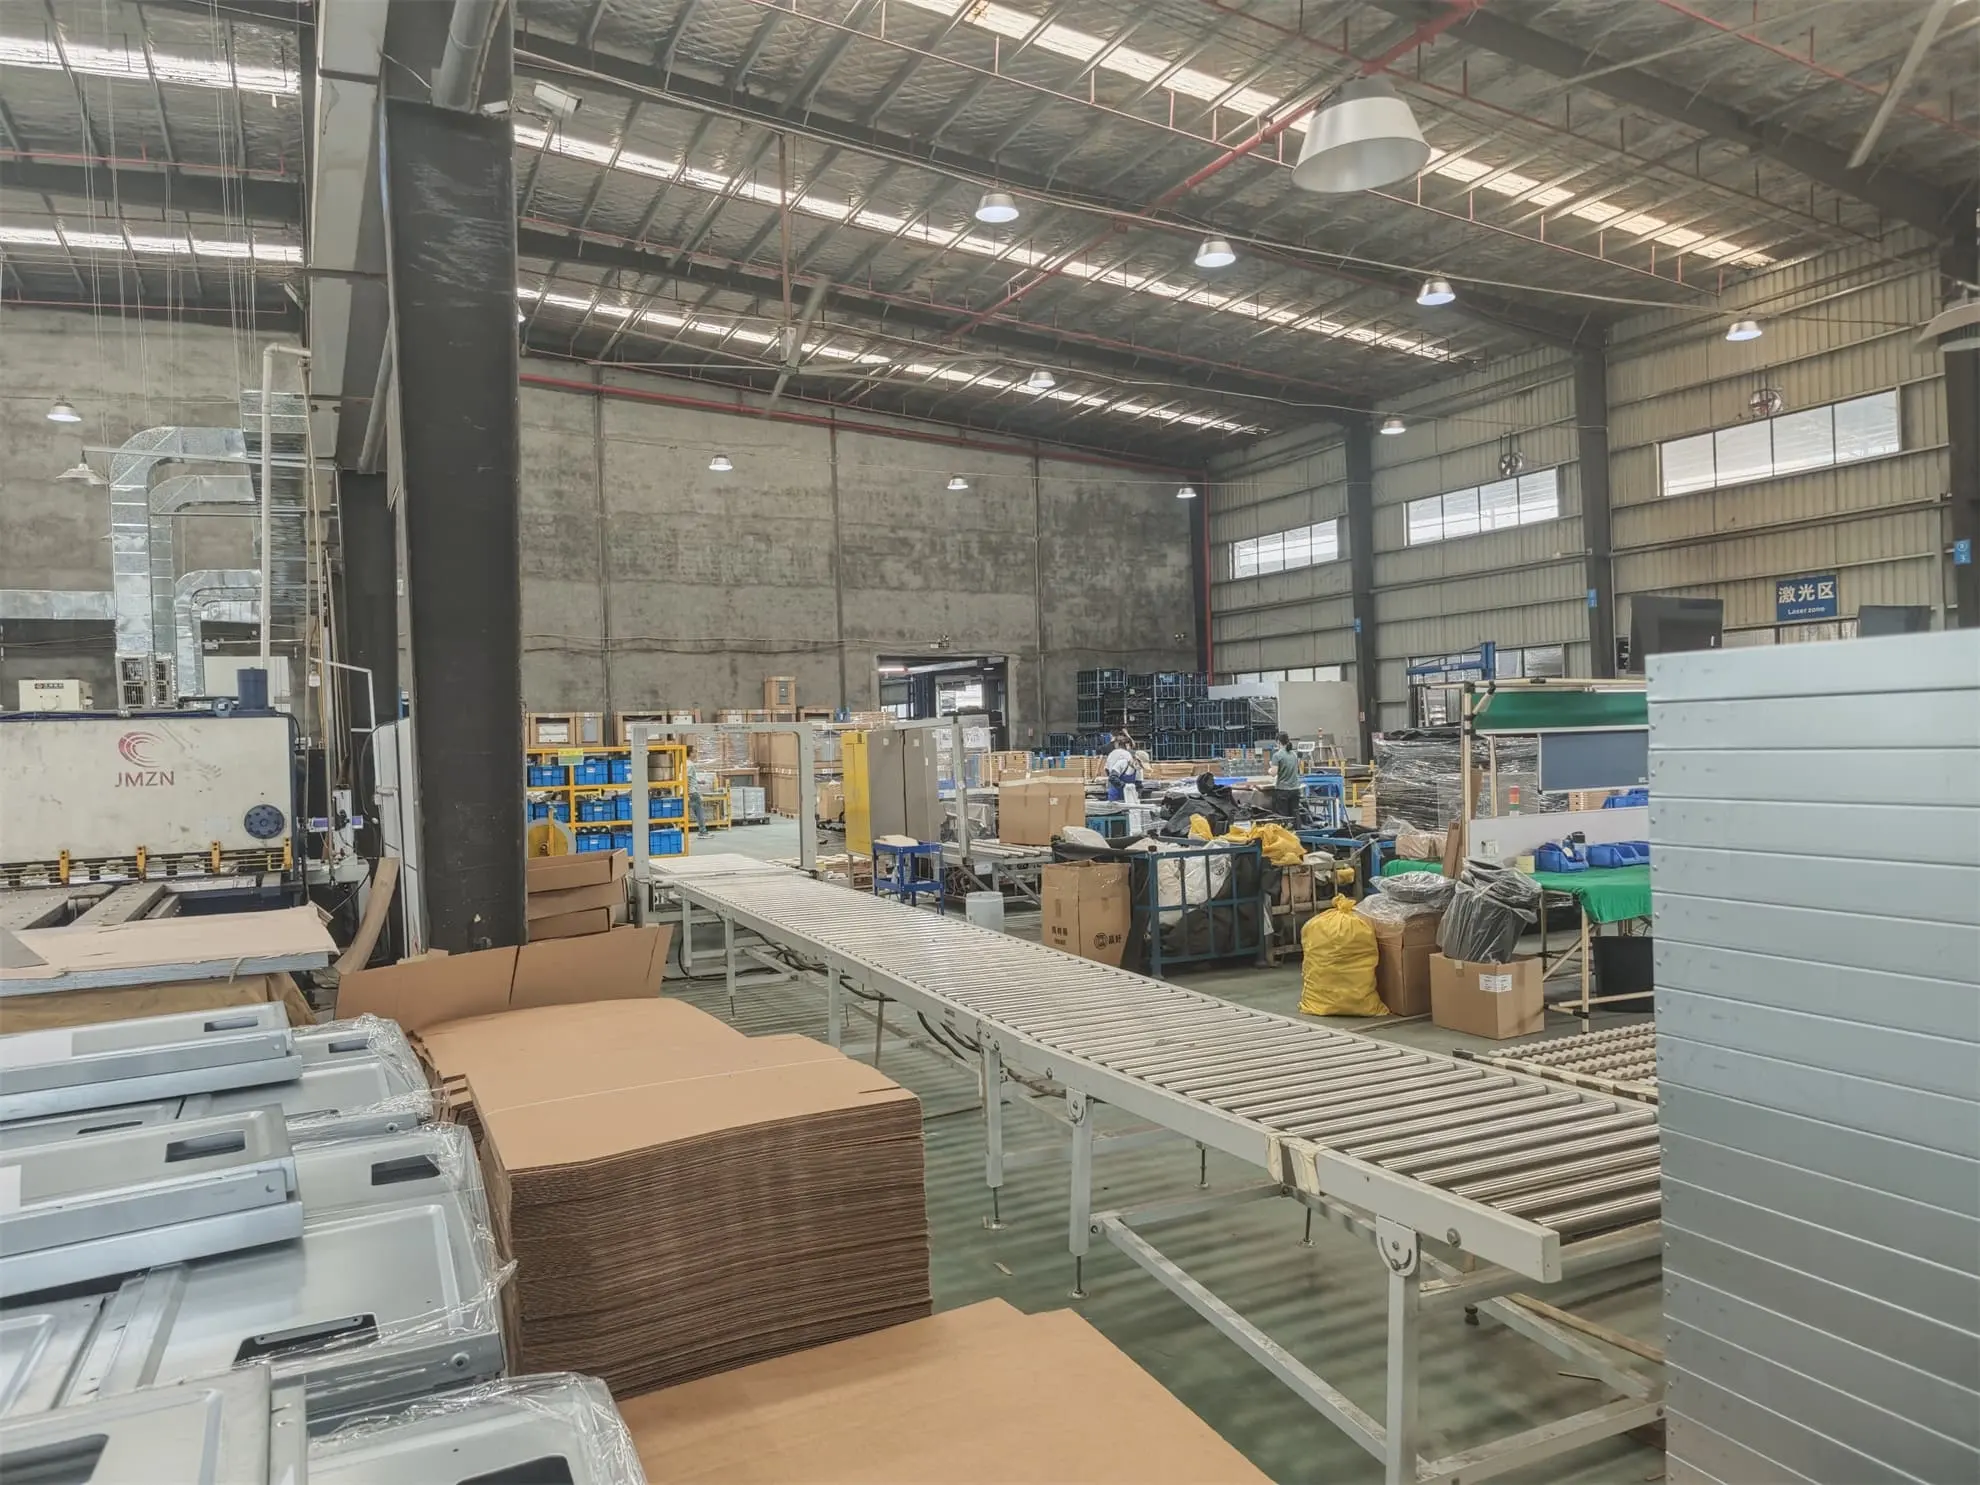
金属加工热加工指南:钣金车间必用电子机箱热加工工艺
说实话,这话题让我想起十几年前刚进广州宝煊钣金加工厂的时候,那时候年轻,手上全是毛刺,心里还觉得热加工就是烧啊烤啊,没什么大不了。后来才知道,这里面坑比焊缝还深。电子机箱这种玩意儿,看起来四四方方,实际上热加工工艺没掌握好,表面一塌糊涂,公差一跑偏,客户退货,白干不说,还得重新返工。 [...]
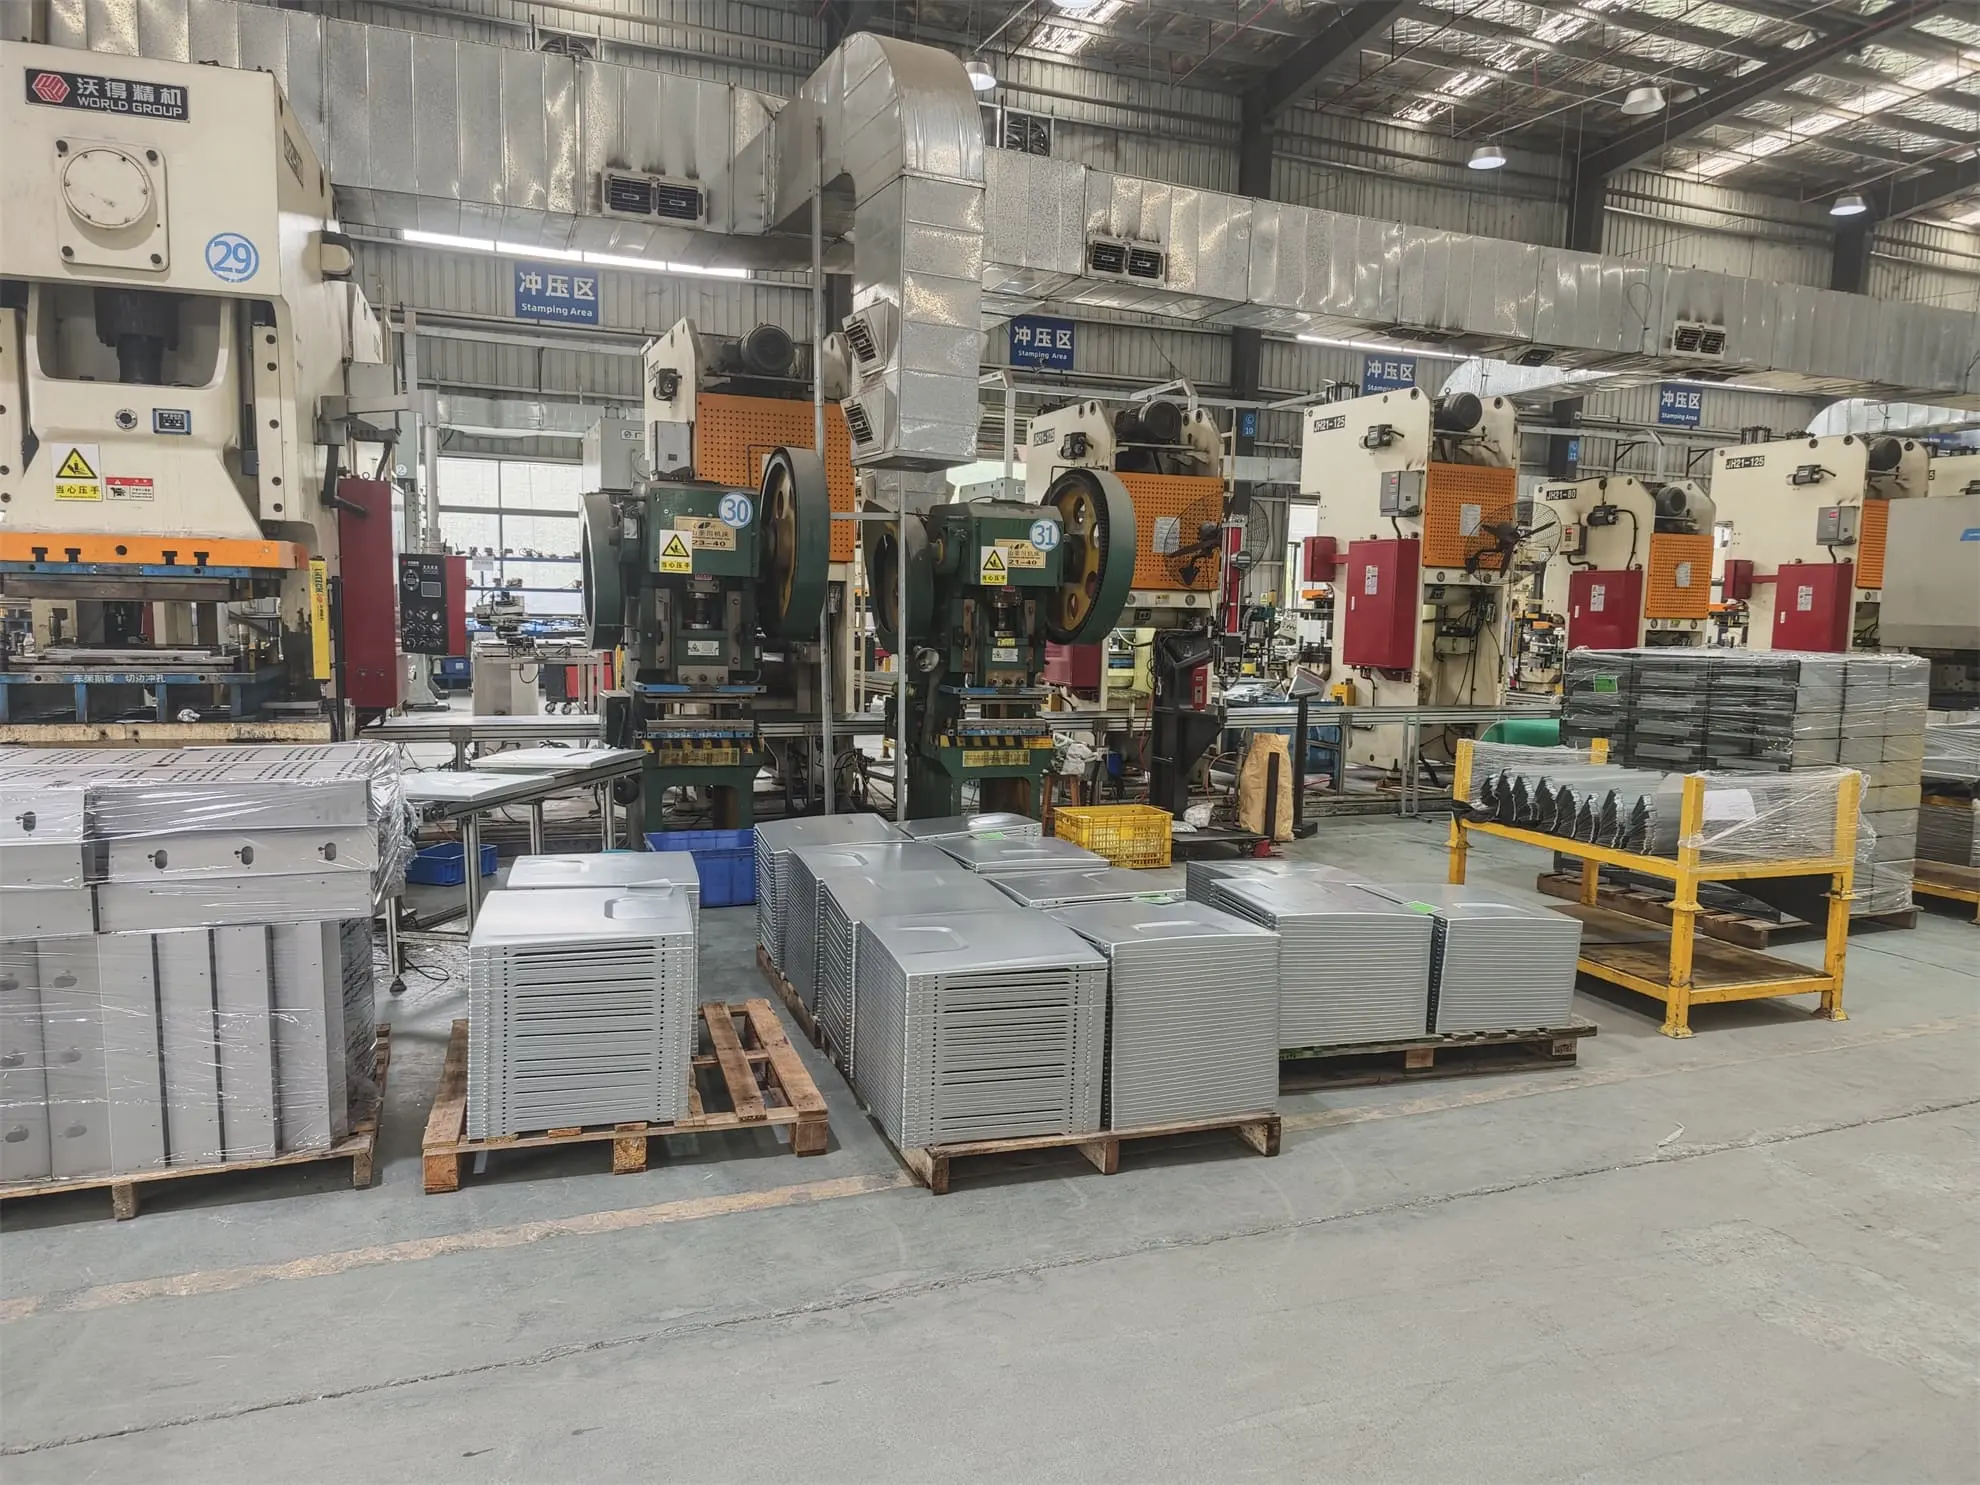
金属激光切割TOP5技巧:高效来图定制金属镂空加工方法
唉,说真的,你们懂设计的工程师拿图纸给我,有时候就是理想和现实的差距大——尤其是做金属激光切割这种活儿。大家好,我是在广州宝煊钣金加工厂混了十来年的老工,我负责从图纸接收、编程、打样到最终出货,碰过各种精密零件、镂空件,铁壳不锈钢壳、铝合金结构件也干过一大堆。今天我就随便聊聊在金属激光切割上,摸索出来的几条实用技巧,保证你们回去看图更顺手、少走弯路。 [...]
关于金属加工常见问题
你关心的金属加工细节,我们提前回答了。
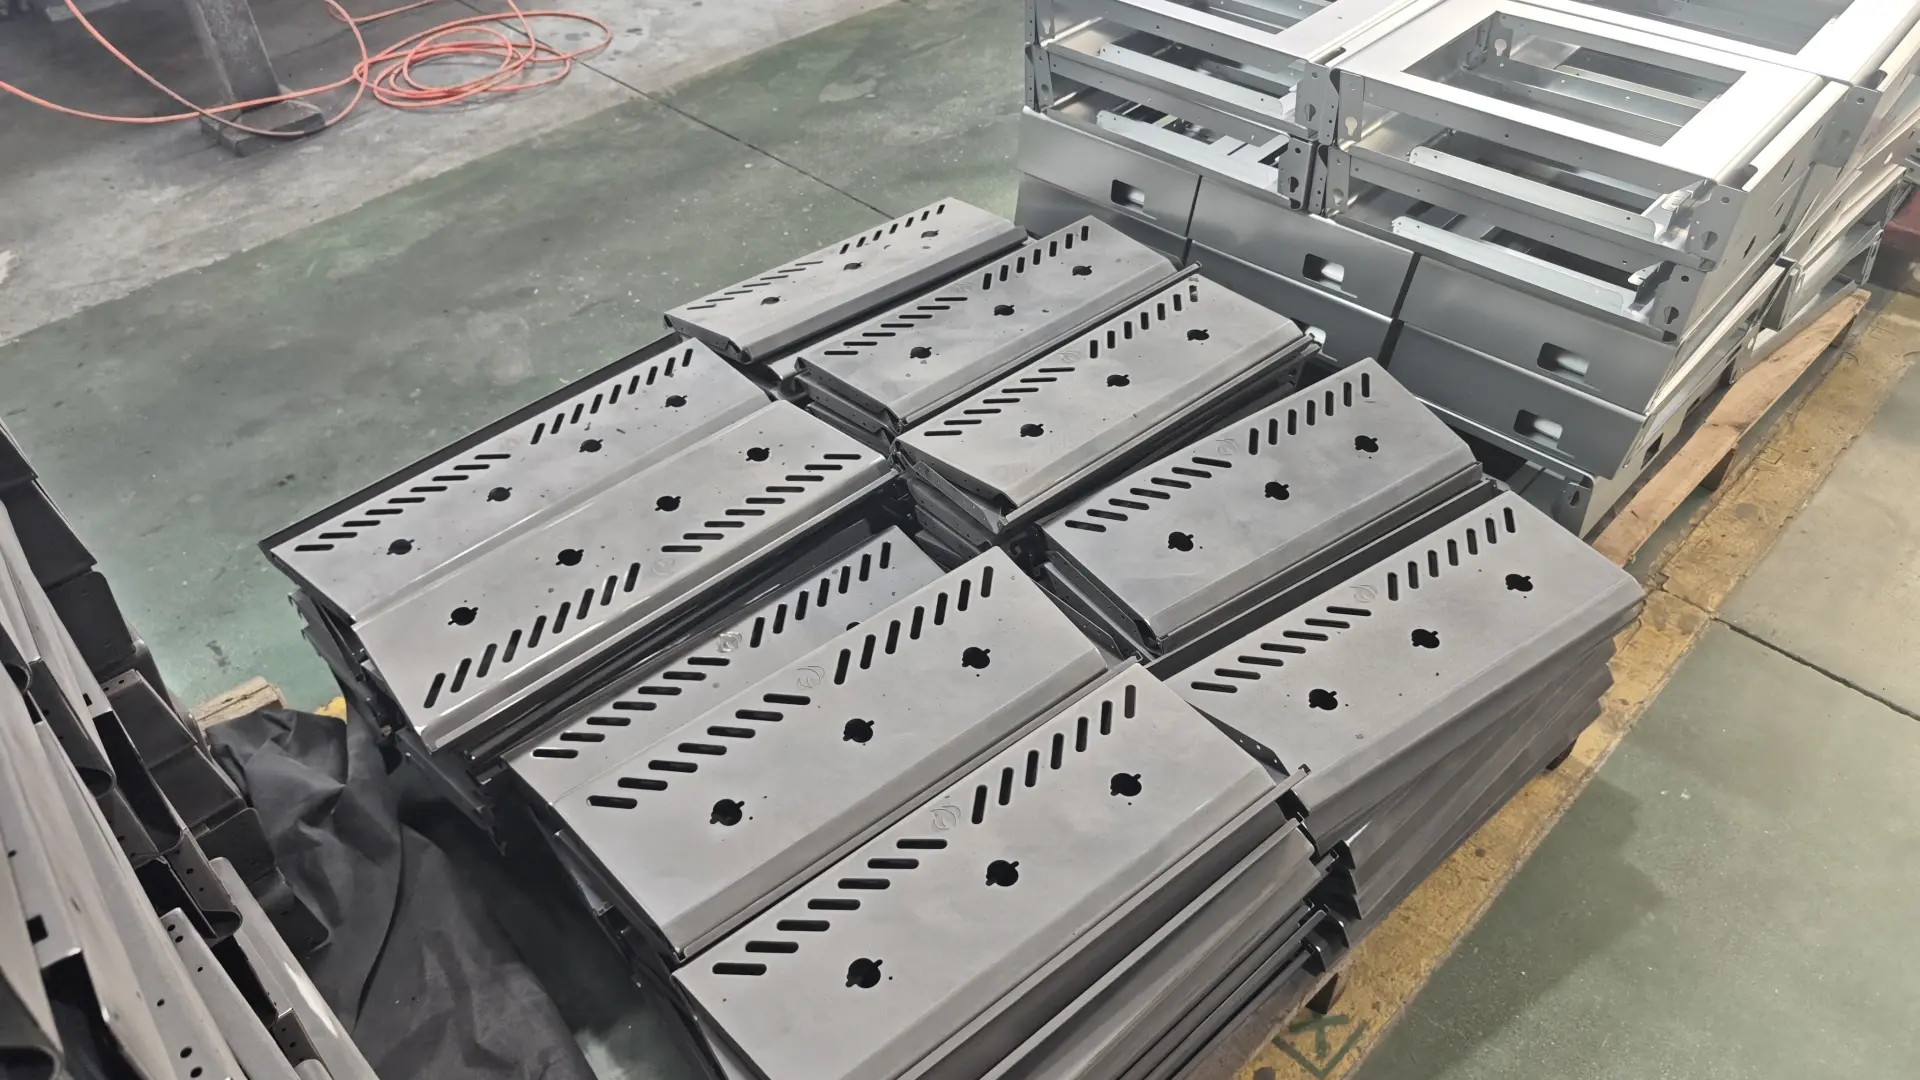
哪种金属易折弯适合批量OEM钣金加工?采购与工艺选择指南
哪种金属易折弯适合批量OEM钣金加工? 在批量钣金加工中,铝(3003、5052)、低碳钢(如1018)和退火态铜板通常更易折弯;不锈钢则因回弹大和延伸率低,对模具与工艺要求更高。 铝、低碳钢、铜、不锈钢的折弯性能对比(屈服强度、延伸率、回弹) 在折弯性能上,材料的屈服强度与延伸率直接决定加工难度。铝(如3003、5052)屈服强度较低,延伸率高于20%,成形顺畅,适合大批量外壳类零部件;低碳钢延展性稳定,可承受多次折弯,不易出现裂纹;退火态铜的塑性极佳,适合高精度零件。相比之下,不锈钢回弹显著,尤其在厚度超过1.5 mm时,需要配合较高吨位与模具角度修正。 在工艺设计中,材料的弹回值(springback)直接影响角度精度与良率。以1.2 mm厚的不锈钢板为例,折弯角度需预补偿1.5–3°,而相同厚度的铝板仅需0.5–1°。这也是为什么许多OEM工厂在相同结构件中倾向优先使用铝或低碳钢来控制模具磨损和调机时间。 材料厚度、晶粒方向与弯曲半径的关系 在相同材质下,厚度越大,最小弯曲半径越大,延伸率不足会放大裂纹风险。晶粒方向也会直接影响折弯性能。沿轧制方向弯曲时更易产生微裂;垂直轧制方向则延展性更高。通常建议弯曲半径≥板厚的1倍(R≥1t),对于回弹大的材料如不锈钢则需适当增加到1.5–2t。 例如,一块2 [...]

2025年成本指南:金属加工工艺哪种贵及常见降本路径解析
金属加工工艺哪种贵?基础定义与加工原理解析 不同金属加工工艺因加工路径、设备成本、材料利用率和精度要求而形成价格差异。CNC、激光/水刀、成形与金属3D打印在结构复杂度与批量规模下的成本表现截然不同。 CNC加工、成形工艺、激光/水刀切割与金属3D打印的基本区别 CNC加工通过刀具对金属坯料进行减材制造,适合高精度零件,但机时成本高。成形类工艺(如冲压、铸造、锻造)依赖模具,前期投入大,但量产时单价低。激光/水刀切割通过能量或高压水流切割板材,适合平面结构件。金属3D打印则通过逐层熔融金属粉末成形,几乎不受几何限制,但设备与材料单价最高。这些路径决定了它们在不同场景的成本区间和适用性。 各工艺的加工路径、常用设备与适配材料 CNC加工路径以编程、装夹、粗精加工和后处理为主,常用于铝、不锈钢和工具钢。成形工艺需制模、试模,再进入冲压或铸造,适合碳钢、不锈钢和部分有色金属。激光切割多用于2–25mm厚板,配合数控系统快速下料;水刀适用于厚板或热敏感材料。金属3D打印依托粉末床熔融或定向能量沉积,适合钛合金、高强铝合金等高附加值材料。这些加工路径与设备选择直接决定了前期投入与单位成本。 从精度、效率和材料利用率角度对比工艺特性 精度方面,CNC和金属3D打印能实现较高公差控制,适用于复杂结构件。成形工艺精度取决于模具,但在大批量中保持一致性更佳。效率上,激光切割和冲压速度领先,适合大批量平面件;CNC和3D打印机时较长。材料利用率方面,3D打印接近净成形,CNC存在明显废料损耗,成形和激光切割介于两者之间。这种差异决定了各工艺在单件成本与生产规模变化下的优劣势。 影响金属加工成本的关键因素有哪些 金属加工价格差异由材料与厚度、公差和几何复杂度、批量规模与机时、交期与物流等多重因素叠加决定,不同组合直接改变单件成本曲线和整体预算。 [...]

激光切割有哪几种?金属加工企业常用工艺与成本对比
激光切割有哪几种? 激光切割主要分为光纤激光、CO₂激光、固体/半导体激光等光源类型,以及熔化、汽化、氧化和光化学等加工方式,适用于不同材料、厚度和应用场景。 工艺原理简述:激光能量、热影响区与材料反应 激光切割的基本原理是利用高能量密度的激光束集中在材料表面,使局部区域迅速升温至熔化或汽化状态。通过高压辅助气体(如氮气或氧气)将熔融物吹离,实现精确切割。不同于机械切削,这一过程属于非接触式加工,热影响区较小,有助于保持材料结构稳定。对于金属钣金件,能量控制与焦点精度直接影响切缝质量与效率。 按光源类型分类:光纤激光、CO₂激光、固体/半导体激光 光纤激光以高能量密度、高转换效率和维护成本低受到金属加工领域的广泛采用,特别适合厚板、高反射金属等高要求场景。CO₂激光在非金属材料(如木材、塑料)上优势明显,切口光滑但能效较低。固体或半导体激光因体积小、调控灵活,常用于精密加工和电子制造环节。用户通常根据材料类型、功率需求和自动化配置来选型,而非单纯比较价格。 按加工方式分类:熔化切割、汽化切割、氧化切割、光化学切割 熔化切割通过激光将材料局部加热至熔点,再用惰性气体排出熔融物,适合不锈钢、铝合金等高精度加工。汽化切割温度更高,切缝窄、精度高,适用于薄板和高精密零件。氧化切割利用氧气助燃,成本低、速度快,是碳钢批量生产的主力工艺。光化学切割几乎无热影响区,适用于半导体与高分子材料,但设备成本高,多用于高端制造。 不同类型的加工适用范围(厚度、材料、场景) [...]
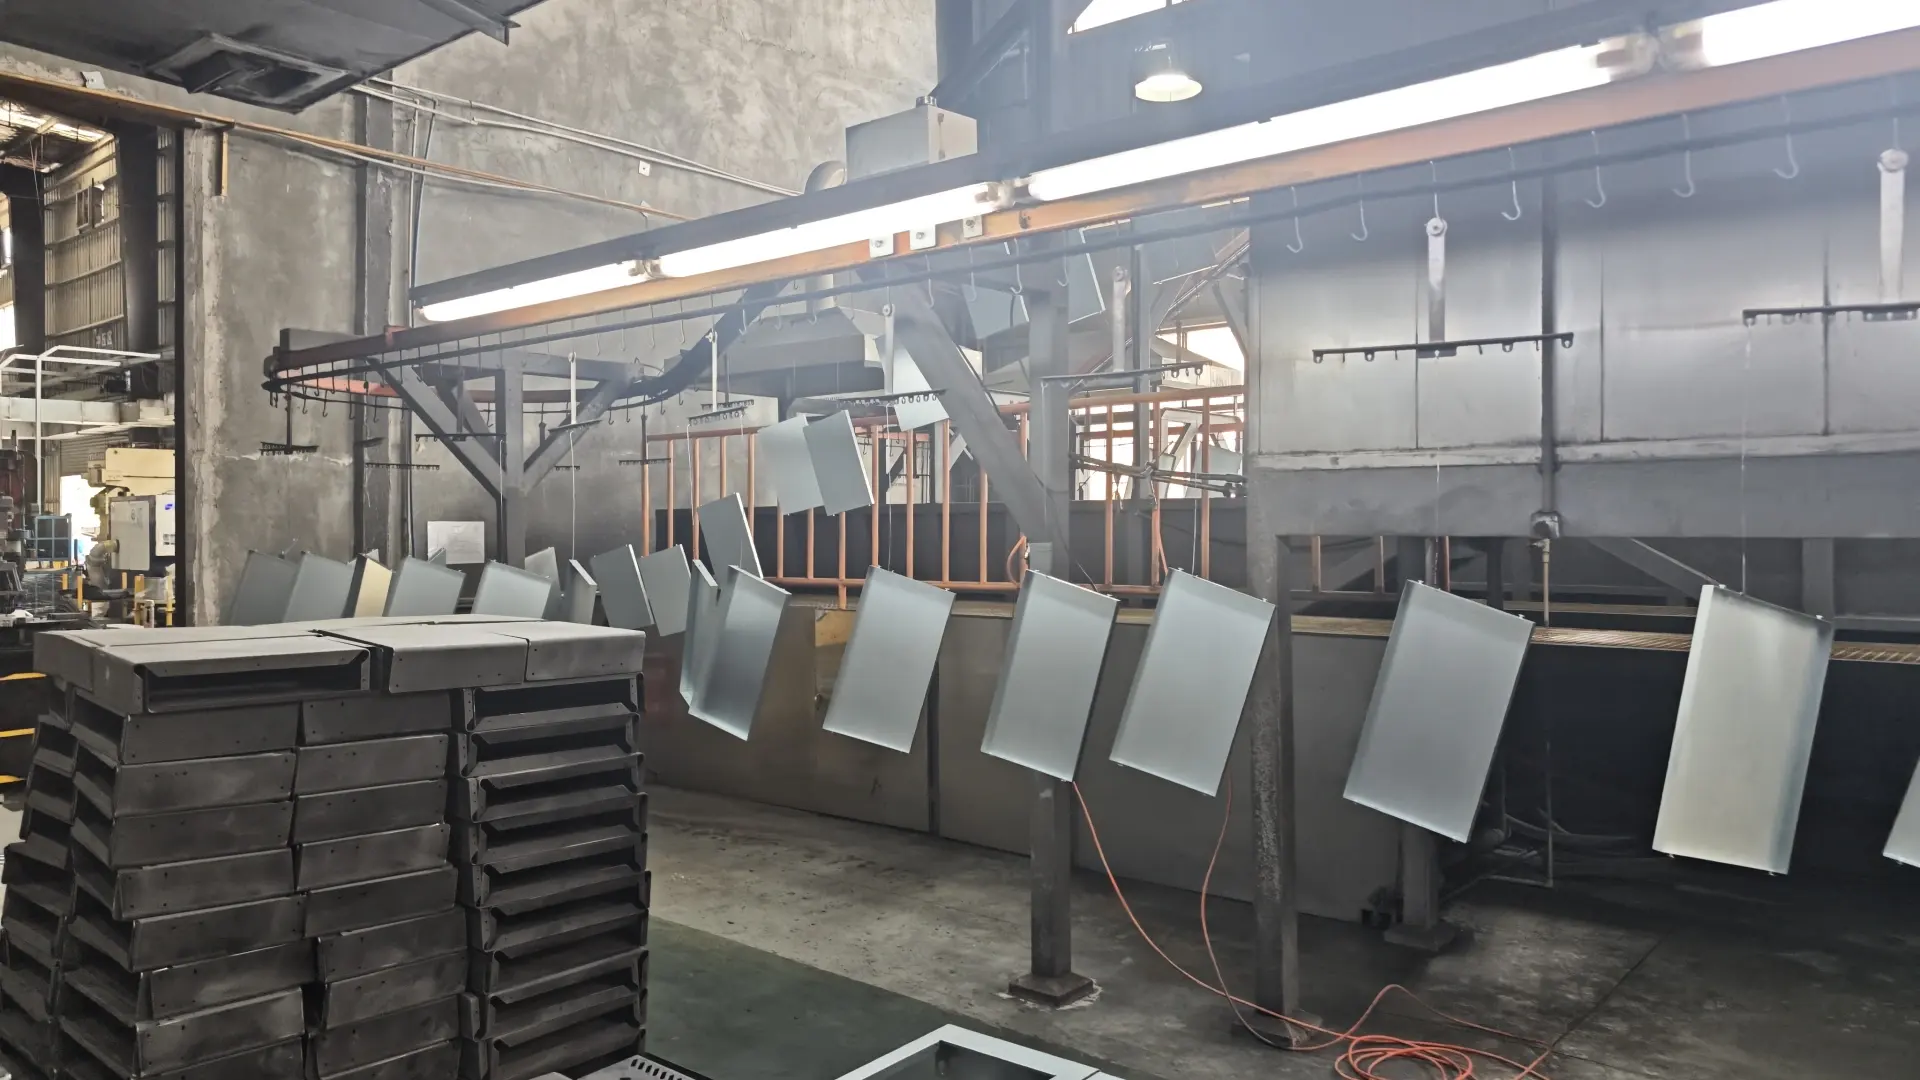
氩弧焊可以焊接哪些材料,让复杂结构件焊接更高效、更可靠
氩弧焊在现代制造中的价值与适用场景 氩弧焊以高洁净度、优异成形质量和适应多类金属材料的稳定工艺,被广泛应用于对焊缝一致性要求高的制造场景,尤其在外壳件和复杂结构件领域优势突出。 高洁净度与焊缝成形优势在外壳件与结构件中的意义 氩弧焊(TIG)在焊接过程中形成稳定的保护气氛,可有效避免氧化与夹杂,焊缝光滑、变形小、无需或仅需极少后处理。这一特性在不锈钢、铝合金、钛合金等高洁净度要求场景尤为关键,例如医疗设备外壳或食品加工设备外壳,焊缝平整直接影响清洁性与耐腐蚀性能。 对于新能源逆变器机柜、服务器机箱、仪表外壳等结构件,焊缝稳定和外观一致性同样决定产品的批量交付质量。TIG 工艺的弧稳定性和热输入控制能力,使薄板焊接更易保证尺寸精度和表面美观,减少二次加工成本。 典型应用行业(航空航天、汽车、新能源设备、工业机柜)与需求特征 在航空航天领域,氩弧焊常用于钛合金与镍合金薄壁结构件的制造,强调强度与重量平衡;在汽车与新能源行业,TIG 工艺适配铝合金电池壳体与车身结构,强调外观精度和气密性;在工业机柜、电控箱与通讯机箱制造中,则关注焊缝一致性、尺寸稳定与防护等级。 这些行业的共同特征是对焊接精度、可重复性与外观质量的高要求。氩弧焊工艺稳定、适配面广,成为高洁净焊接领域的主力方式之一。部分应用场景(如动力电池壳体)已结合机器人化,实现高节拍生产与过程追溯。 [...]

什么情况要冲压加工?从批量、板厚、材料与精度看工艺选择
冲压加工的定义与行业应用背景 冲压加工是一种利用模具和压力设备对金属板材施压成形的工艺,适用于大批量、标准化零部件的高效生产,在机柜外壳、储能设备、汽车结构件等领域应用广泛。 冲压加工的基本原理与主要工序(落料、弯曲、拉深) 冲压加工通过冲床与模具的组合,对板材施加外力,使其按模具形状完成塑性变形或分离。常见的工序包括: 落料:将板材按图纸形状冲裁成所需毛坯; 弯曲:使材料产生角度变形,形成空间结构; 拉深:将平板拉伸成空腔零件,适合杯形或壳体结构。 该工艺具有高节拍、尺寸稳定性强的特点,尤其适合重复生产与公差控制要求严格的零件。不同工序可组合形成自动化级进模,实现连续生产和良率提升。 与钣金加工、切削加工的关系与分工 冲压加工、钣金加工与切削加工在现代制造体系中形成互补分工。钣金加工更灵活,适合小批量与结构变动频繁的零件;切削加工用于高精度、形状复杂的特种件。相比之下,冲压加工在大批量、结构标准化的零件生产中具备成本与效率优势。 [...]
铝表面氧化处理全流程详解:工艺选择、缺陷解决与法规应对
铝表面氧化处理的定义与行业背景 铝表面氧化处理是通过电化学或化学方式在铝材表面形成致密氧化膜的工艺,可显著提升耐蚀性、外观稳定性与加工适应性,是现代制造业的基础性表面技术之一。 铝及铝合金氧化膜的形成原理与化学基础 铝在空气中会自然生成一层极薄的氧化膜,但这层膜不够致密,难以满足工业应用。通过人工氧化,可在控制的电化学条件下促使氧化膜快速生长,形成更均匀且稳定的保护层。典型反应中,铝在电解液中作为阳极,在直流或脉冲电流作用下发生电化学氧化,生成厚度可控的氧化铝(Al₂O₃)膜层。这种膜具有高硬度、良好附着力与孔隙结构,可为后续染色、封孔或涂层处理提供基础。 氧化膜的特性受电压、电解液成分、温度与时间等因素影响,膜层厚度通常在 5–30 μm 之间。膜孔的尺寸和分布会直接影响表面吸附性、耐腐蚀性能和装饰效果,因此工艺控制成为关键环节。 阳极氧化、化学氧化、无铬转化膜的区别与联系 阳极氧化依靠外加电流驱动反应,膜层厚度可达几十微米,适用于对耐蚀性、耐磨性和外观一致性要求较高的应用场景。化学氧化则无需外部电流,依赖化学反应生成氧化膜,速度快但膜层薄、耐蚀性相对较低,适合非关键部件或低成本加工。无铬转化膜是近年来在法规推动下兴起的环保替代技术,利用三价铬或无铬配方在铝表面生成极薄保护层,可与喷涂、电泳、粉末涂装等工艺结合。 [...]
