
钣金加工行业问题解答


薄铝板与厚铝板焊接区别:本月工厂实测5招加工少返工
钣金加工是将金属板材通过下料、折弯、成形、焊接等工序,制成满足装配和使用要求结构件的一类制造方法。放到铝合金加工里,这件事会更讲究一些。因为铝材导热快、氧化膜稳定、熔池反应敏感,所以同样一套图纸、同样一套设备,换成不同厚度的铝板后,焊接结果往往就不一样了。 很多客户在外发加工时,最直接的感受并不是“能不能焊上”,而是返工多不多、外观稳不稳、尺寸会不会跑。说白了,薄铝板与厚铝板焊接区别如果判断不准,后面就容易出现烧穿、变形、未焊透、焊缝成形差等问题。表面看像是参数没调好,继续往里追,常常还是对材料厚度、接头形式和焊接工艺特性的理解不够。 这次就结合宝煊钣金加工厂本月的加工情况,把这个问题拆开来讲。不是空谈理论,而是站在工程、品质和采购都能听明白的角度,看看薄板和厚板在焊接加工上到底差在哪里,又有哪些做法能让返工少一点、交付稳一点。下面就结合本月工厂实测,具体看看减少铝板焊接返工的 5 招加工做法。 薄铝板与厚铝板焊接特性分析 铝板一进入焊接工序,厚度差异就会直接影响热输入分配。薄铝板升温快,熔池形成也快,优点是容易起弧、容易熔开;缺点同样明显,热量稍微多一些,边缘就容易塌陷,板面也更容易出现波浪变形。厚铝板则正好相反,热量打进去之后扩散得快,表面看起来已经有熔化迹象,内部却未必真正熔透,所以未焊透、融合不足、根部成形不完整,这类问题更常见。 根据美国铝业协会 Aluminum Association [...]

数控冲压三角铁怎么加工?老师傅分享5个高效技巧
钣金加工是一种通过外力使金属板材发生分离或塑性变形,从而获得所需结构件的制造方法。放到实际生产场景中,像三角铁这种结构件虽然外形简单,却常常是设备安装结构中不可忽视的一部分。它通常用于设备支撑、机柜连接、机械安装件等位置,因此孔位精度、折弯角度以及装配稳定性都会直接影响整体结构质量。 从制造流程来看,数控冲压三角铁通常包含材料下料、数控冲压孔位、去毛刺处理、折弯成形以及质量检验等步骤。流程并不复杂,但在批量生产中,如果模具设计不合理或工艺参数控制不到位,就容易出现孔位偏差、冲压毛刺、折弯回弹等问题。 很多采购在寻找外发加工厂时会发现,同样的图纸,不同工厂的加工效率和稳定性差异明显。原因往往并不在设备型号,而是在工艺组织方式和生产经验。像 宝煊钣金加工厂 这种长期从事结构件加工的工厂,一般会在前期就对图纸进行工艺评估,尽量把潜在问题提前解决。 三角铁结构件加工的常见工艺难点 三角铁属于典型的小型钣金结构件,常见材料包括 Q235碳钢、SPCC冷轧板以及不锈钢304。在实际生产中,主要存在以下几个加工难点: 孔位精度控制难度较大 三角结构边距较小,一旦定位误差累积,孔位偏差就会明显。 冲压后毛刺问题较常见 [...]

钣金深拉伸加工7步避坑清单:ISO质检让交付更放心
钣金深拉伸加工,是指板料在冲头、凹模及压边装置共同作用下发生塑性流动,由平面坯料形成杯形、盒形、壳体类零件的成形过程。与普通折弯、冲孔相比,深拉伸加工对材料延伸性能、各向异性、模具圆角、压边力及润滑条件更加敏感,因此其质量控制重点不仅在于首件成形,更在于批量生产过程中的稳定性、尺寸一致性和后续工序兼容性。 对于外发加工项目而言,深拉伸件的常见风险主要集中在三个方面:一是材料与结构匹配不足导致开裂、起皱或减薄超差;二是工艺路线设计不合理导致试模周期延长、量产波动增加;三是质量控制停留在终检阶段,未能将问题前移到来料、试模和过程检验环节。基于此,本文围绕图纸评审、材料选型、工艺设计、模具控制、样件验证、过程检验及交付管理七个方面,对钣金深拉伸加工项目中的关键控制点进行梳理。 钣金深拉伸加工概述及常见风险 深拉伸加工的本质是控制板料在受力状态下的有序流动。材料流动过快,零件边缘容易起皱;材料流动不足,圆角区和侧壁区容易开裂;局部摩擦不均,则可能引发耳高不一致、壁厚分布异常和表面压痕。对于带有外观要求、焊接要求、喷涂要求或装配基准要求的零件,上述问题通常会在量产阶段放大,而不是只体现在样件阶段。 在项目管理层面,深拉伸件不宜被简单视为单一道冲压工序。其成形质量与后续修边、冲孔、翻边、焊接、表面处理及装配精度存在明显关联。因此,项目评估应从产品全流程角度展开,而非仅以首件成形结果作为判断依据。 深拉伸加工前的图纸与技术要求确认 深拉伸件图纸评审的重点,在于识别图纸信息与制造约束之间是否存在缺口。二维图样能够表达基础几何关系,但对于深拉伸加工而言,仍需补充确认外观等级、关键尺寸基准、局部圆角要求、板厚允许偏差、后续冲孔位置、焊接区域及表面处理方式等内容。若这些信息在前期未明确,供应商往往只能按经验设定工艺边界,后续批量一致性风险将明显增加。 建议在询盘或技术评审阶段同步明确以下事项:材料牌号及板厚规格、关键尺寸与功能尺寸、装配基准、外观面等级、后续工序要求、预估批量、交付节拍以及图纸变更管理方式。对于外发采购项目,这些内容直接影响模具方案、工序节拍、样件判定和检验标准的统一性。 材料性能对深拉伸加工质量的影响 材料选型是深拉伸加工质量控制的基础。对于该类零件,仅以“冷轧板”“不锈钢板”或名义板厚进行定义通常不足以支撑稳定生产。实际影响深拉伸成形结果的关键指标包括延伸率、r [...]
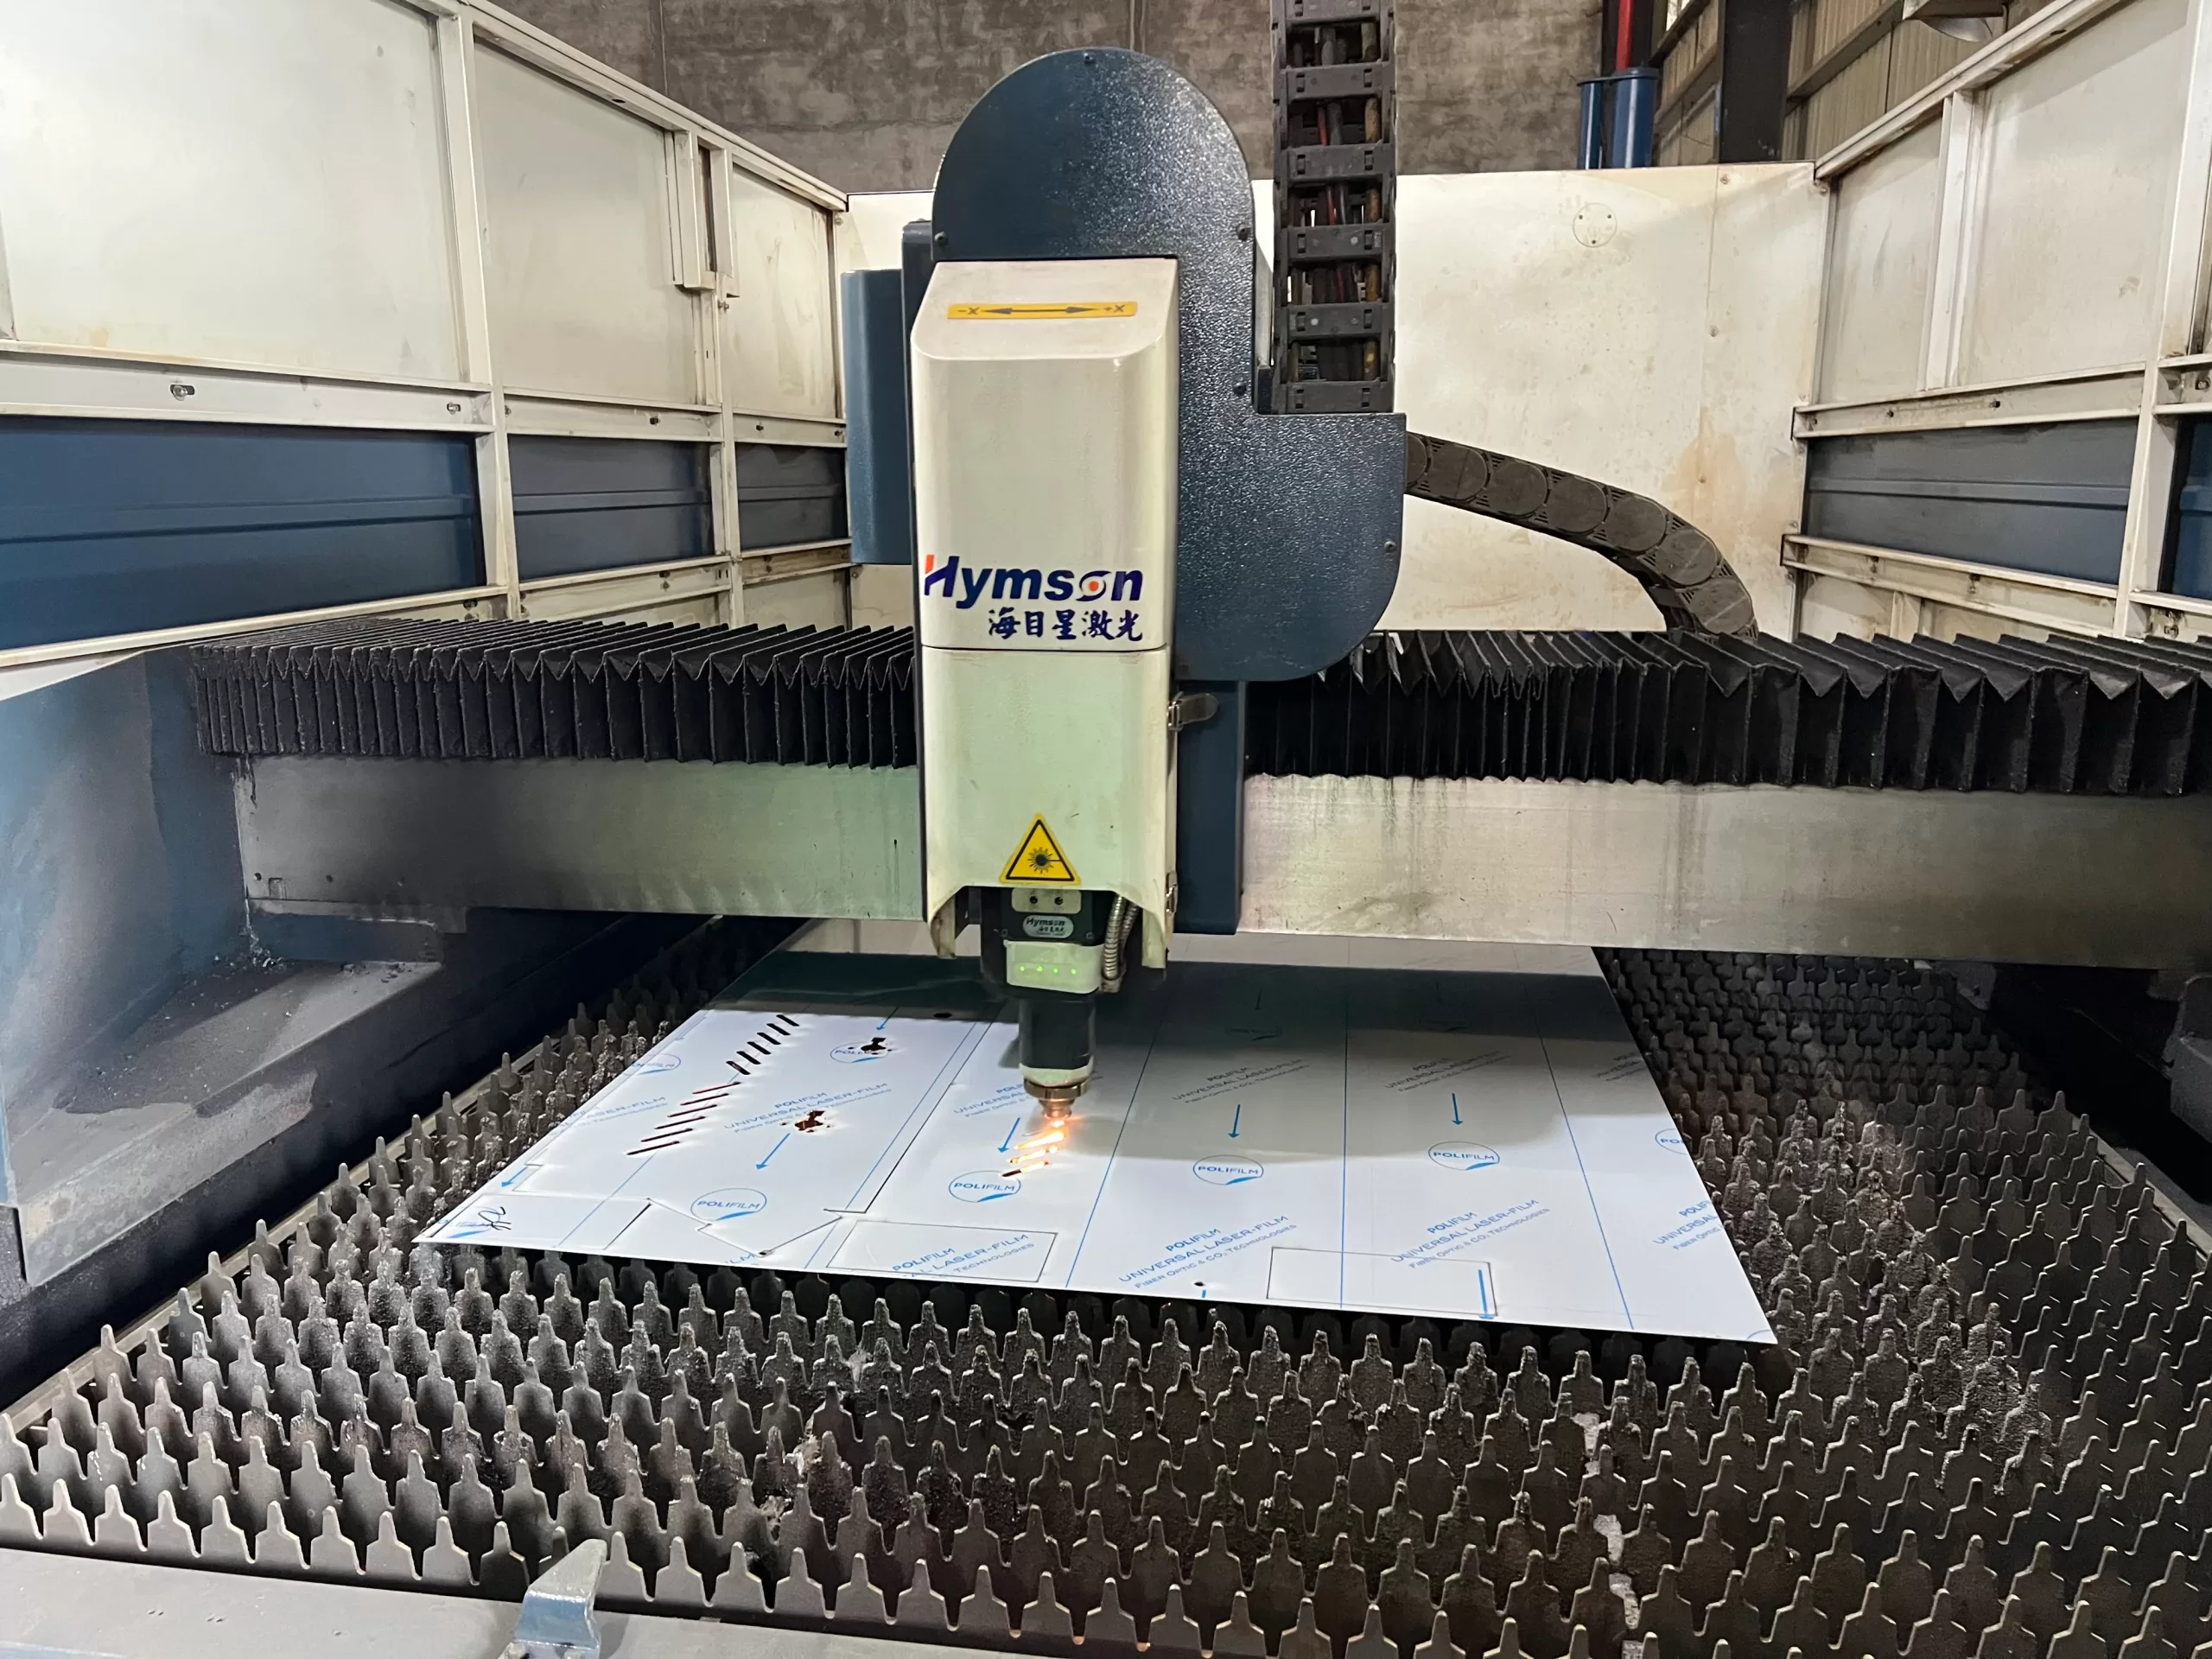
钢板激光切割3月加工怎么选?厂家实测省料更省心
钢板激光切割,是以高能量密度激光束为热源,配合辅助气体完成熔化、吹除和分离的板材加工方法。对外发采购而言,这一工序表面上是下料,实质上却影响后续折弯、焊接、装配和表面处理的连续性。3月属于项目启动与产线排产较为集中的阶段,采购判断的重点不应停留在单一报价,而应转向工艺匹配、交期稳定性、材料利用率和过程管控能力。依据 ISO 9013:2017,激光切割适用于 0.5 mm 至 32 mm 的材料厚度范围,且热切割件的几何规格与质量公差可按标准进行分类和评价。 3月外发钢板激光切割,判断标准应先于价格比较 [...]

医疗配件冲压加工怎么选?工程师教你5个提质技巧
医疗配件的制造,表面上看是零件成形,实际更像是在精度、材料、工艺和稳定性之间寻找平衡。冲压加工之所以被广泛应用在医疗器械零部件上,原因并不复杂:它效率高,适合批量生产,尺寸一致性也相对更容易控制。可问题也恰恰出在这里。医疗类配件和普通五金件不同,它对尺寸公差、表面状态、批次稳定性,甚至后续清洁和装配表现,都有更高要求。 所以,采购在选择医疗配件冲压加工供应商时,真正要看的,并不是“这家厂能不能做”,而是“这家厂能不能长期稳定地做好”。很多客户一开始会把注意力放在设备上,比如有没有高速冲床、有没有大吨位设备。这当然重要,但只看设备,通常还是不够。医疗配件冲压加工能不能把品质拉稳,关键还是落在模具设计、材料管理、制程控制和质量检测这些更细的地方。设备是基础,细节才决定结果。 医疗配件冲压加工的工艺特点与选型要求 冲压加工本质上是一种依靠模具和压力设备,使金属板材发生塑性变形并形成目标轮廓的成形工艺。放在医疗行业里,它并不是单纯追求产能,而是更强调加工精度、表面质量、材料一致性以及后续装配适配性。像不锈钢薄板、铝合金结构件、精密支撑件这一类医疗零部件,在冲压加工阶段就已经决定了大部分品质上限。 也正因为这样,医疗配件冲压加工在供应商选择上会更谨慎。客户通常关注的不只是报价,还会看工厂是否具备精密模具开发能力,是否有医疗行业零件经验,是否能控制毛刺、变形、回弹等常见问题。宝煊精密制造在承接这类项目时,通常会先对图纸结构、板厚、公差要求和后续表面处理需求做工艺评估,再去判断是采用单冲模、复合模还是连续模方案。这个步骤看着平常,实际上对后面的批量稳定性影响很大。 模具设计能力对医疗配件冲压加工质量的影响 医疗配件冲压加工能否做得稳定,模具往往是最关键的一环。很多零件外观看起来并不复杂,但只要涉及窄边、异形孔、翻边或者微小尺寸配合,模具间隙、导向精度、刃口状态稍微有一点偏差,冲出来的产品就容易出现毛刺、拉伤、边缘裂纹或者局部尺寸漂移。样品阶段可能还能靠修边、打磨做出效果,一旦进入批量生产,这些问题就会慢慢放大。 所以,选医疗配件冲压加工厂时,最好先看对方有没有独立模具设计和修模能力。能自己开发模具、自己做试模优化的工厂,通常更容易把问题控制在前端,而不是等到生产中再被动返修。宝煊钣金加工厂在处理精密五金和医疗结构件项目时,通常会把模具设计和量产工艺一起考虑,而不是单独追求打样速度。这个思路其实更稳,虽然前期看起来慢一点,但后面返工少、尺寸稳,整体周期反而更可控。 材料控制与批次追溯在冲压加工中的重要性 医疗零件对材料的要求,和普通工业件还是有明显差别。即便同样是 [...]

钛合金表面处理工艺哪家强?本月8项加工标准解析,放心选厂
钛合金是一类典型的高性能金属材料。它兼顾强度、耐蚀性和轻量化,在医疗器械、自动化设备、航空零部件以及高端钣金结构件中都很常见。只是,材料性能好,并不代表成品就一定稳定。很多项目在前期打样时看不出问题,真正到批量交付、装配使用,差异往往出现在后段——也就是表面处理这一环。 对钛合金来说,表面处理不是简单做个颜色、做个外观,它更像是把零件的“最后一道性能边界”补完整。前道切削、折弯、焊接、机加把形状做出来,后道表面处理决定这个零件能不能更耐磨、更耐腐蚀,装配后会不会出现色差、污染、附着力不稳这些麻烦。 所以在外发加工场景中,工程师和采购在选择供应商时,往往不会只问“能不能做”,而是会进一步确认:工艺是否稳定、质量标准是否明确、批量交付是否一致。下面就结合常见项目经验,把钛合金表面处理工艺中最关键的一些判断标准展开说明。 钛合金表面处理对零件性能与加工质量的影响 钛合金在空气中会自然形成一层氧化膜,这层膜是其耐腐蚀能力的重要来源。但在工业应用环境中,这种自然形成的膜层往往比较薄,稳定性也有限,因此大多数工程零件仍需要额外的表面处理工艺来增强保护性能。 例如阳极氧化或化学钝化处理,可以在金属表面形成更加稳定的保护膜层。根据 ASTM International 发布的材料标准研究,经过标准阳极氧化处理的钛合金,其耐腐蚀性能通常可以提升约 30%—45%。 [...]