
行业新闻
不只提供钣金件,也同步行业趋势与应用变化。帮你看懂背后的结构工艺与市场风向。
11 月 2025

铝表面氧化处理工艺升级!良率提升40%的秘密公开
铝表面氧化处理:看似老工艺,其实门道深得很 [...]
0.2 板材钣金加工精度能多高?实话告诉你:目前大多数工厂还真做不到!
“0.2mm?能折弯吗?”——几乎每个钣金厂都听过客户这样问。 [...]
金属折弯栅栏定制服务升级!工程师教你选合适工艺
一、从“折一块铁板”开始的故事 [...]
0.02毫米金属加工精度极限?2025最新微细工艺揭秘!
钣金加工听起来似乎离“显微镜级别的精度”还很远,但事实并非如此。随着微细制造技术的普及,0.02毫米的金属加工精度——这个在十年前还被认为“没必要追求”的指标,如今正成为高端设备制造的门槛。宝煊钣金加工厂在今年的新一代生产线上,已经能稳定维持这一精度范围,而这背后并不是“换一台机器”那么简单的事。 [...]
0.001mm激光切割成本高吗?5分钟算清加工报价差异!
激光切割的“精度焦虑”:为什么大家都盯着0.001mm? [...]
冲压外发加工报价差距大?3分钟教你看懂真实成本!
钣金加工,听起来似乎已经是个“老话题”了,但每当谈到冲压外发加工报价时,总有人皱起眉头——为什么同样的图纸,报价能差出一倍?是材料问题?还是厂家的“套路”?别急,这次我们从技术角度来把账算明白。 [...]
关于金属加工常见问题
你关心的金属加工细节,我们提前回答了。
汽车曲面用什么加工钣金?48小时出图报价,靠谱交付方案
汽车曲面零件怎么做?这问题听起来简单,但真要动手,可比想象中复杂多了。很多人以为钣金加工就是折折弯弯,做个平面件,一到曲面,尤其那些带弧度的、不对称的造型,就感觉无从下手。其实,薄板金属的曲面成型,恰恰是钣金加工里最考验经验和实力的部分。 曲面零件的加工难点到底在哪? 曲面零件,尤其是汽车外壳、装饰件这类对外观和尺寸精度要求高的东西,加工起来确实让人头疼。核心难点在于控制“回弹” 。金属板被弯曲或拉伸成形后,一旦撤掉外力,它总会试图弹回一点点,这个回弹量受材料特性、板厚、弯曲半径甚至晶粒方向影响,很难精确预测。对于复杂的双曲面,每个区域的回弹量都可能不同,这直接导致最终形状偏差。 另一个挑战是精度控制。曲面零件的公差通常比平面件更严,装配时一点误差都可能造成异响或密封不严。加工过程中,从裁剪、成型到焊接,每个环节都可能引入误差,需要一套严密的工艺流程来保障 。 材料特性也至关重要。不是所有钢板都适合做曲面。低碳钢、铝板(如5052)延展性好,相对容易加工;而一些高强度钢或特殊合金,成型困难,对模具和设备要求极高 。选材不当,轻则加工成本飙升,重则直接废件。 常用的曲面钣金加工方法有哪些? 针对汽车曲面,常见的钣金加工方法主要有空气折弯、打底和压印,它们都属于折弯机范畴 [...]
板变形怎么激光切割?12小时打样攻略安心准交期一线流程清单
钣金加工中,板材在激光切割过程中产生变形,本质上并不是操作是否熟练的问题,而是材料热行为与结构约束共同作用的结果。薄板在高能量密度激光作用下,会经历快速升温与冷却,应力在极短时间内重新分布,如果释放路径受限,翘曲、波浪或局部抬起就会出现。 这类问题在紧急打样场景下尤为明显。时间被压缩,试错空间被压缩,但对交期和稳定性的要求反而更高。于是问题就变成了一个工程判断题:在 12 小时内,板变形怎么通过激光切割被有效控制,而不是被动接受。 激光切割中的板变形,本质是热量无处可去 从工程角度看,激光切割并不是“把板切开”这么简单。激光在切割路径上持续输入热量,材料局部温度迅速升高,随后又被周围冷板快速拉走热量,这种剧烈的温差会让板材内部应力重新洗牌。 TRUMPF 在其薄板切割技术白皮书中提到,当热输入集中且释放路径不足时,薄板翘曲风险会显著上升,最高可达到 30% 以上(来源:TRUMPF《Laser [...]
怎样解决金属加工毛边现象?3天见效的加工优化方案,少返工更安心
金属加工后,工件边缘总有不规则的毛刺或飞边?这个问题可大可小,小到影响装配,大到导致安全隐患。在宝煊金属加工厂的日常接触中,这几乎是客户最常提出的困扰之一。毛边,本质上是切削或成型过程中,材料因应力集中或刀具磨损而产生的多余塑性变形。它不是设计失误,而是工艺参数与材料特性相互作用的必然结果——但,这绝不意味着我们只能被动接受。 这次,我们不谈虚的,就直击痛点:如何在金属加工中有效控制毛边?尤其对于需要快速响应、追求低返工率的外发加工客户,一套能在3天内看到明显改善的优化方案,远比长期的理论探讨更有价值。宝煊精密制造的工程师团队,结合多年实战经验与最新行业数据,为你梳理出以下可直接落地的策略。 问题根源:毛边为何挥之不去?先诊断,再开方 在讨论解决方案前,必须先理解毛边的成因。金属加工中的毛边主要源于两大环节:切削加工(如铣、钻、冲)和钣金成型(如折弯、冲压)。 切削类毛边:通常由刀具磨损(刃口钝化)、进给速度不当或材料特性(如硬度不均)导致。例如,在加工不锈钢时,材料韧性高,若刀具后角不足,极易在出口处产生毛刺。根据德国VDMA(德国机械设备制造业联合会)的行业报告,刀具磨损导致的加工缺陷占比高达34%。 成型类毛边:多见于钣金折弯或冲裁。折弯时,如果模具间隙与材料厚度不匹配,或者折弯半径过小,材料在塑性变形过程中就会撕裂,形成毛边。冲裁时,凸凹模间隙是关键,间隙过大会产生拉伸毛刺,过小则产生挤压毛刺。 理解了病因,我们才能对症下药。宝煊金属加工厂的实践表明,80%的毛边问题可以通过优化前序工艺参数解决,而非事后补救。 优化方案:3天见效的实战指南 想要在3天内看到改善,重点在于快速调整与验证。以下方案按优先级排序,建议从第一步开始测试。 第一步:刀具与工艺参数的即时优化 [...]
钣金冲压加工的三要素是什么?一线工厂复盘4步提效方法
钣金加工,说白了就是对薄板状金属施加外力,让它变形从而变成立体形状的加工技术。这个过程中,机械钣金——也就是把材料夹在模具之间,靠液压或者机械力成形——在工业产品里用得特别多,我们通常把这类零件就叫“钣金件”。这次,我们就聊聊外发加工时最常被客户问起的话题:到底什么是钣金冲压加工的核心三要素?以及,一线工厂是怎么通过4个步骤来提升效率的。 钣金冲压加工的核心三要素 其实任何一家像宝煊精密制造这样的工厂,都绕不开三个东西:设备、模具、材料。这三者缺一不可,相互制约,也相互成就。 冲压设备是心脏。没有合适的压力机,再好的想法也落不了地。设备的吨位、精度、刚性,直接决定了你能干多大的活儿、精度能到多少。比如汽车覆盖件动不动就要上千吨的设备,而一些精密电子件可能几百吨就够用了。设备选错了,后面全是麻烦。 冲压模具是大脑和手脚。模具的设计和制造水平,几乎决定了零件的质量和成本。连续模、复合模、单工序模......选择多了,但每一种都有自己的脾气。模具的间隙、圆角、表面处理,这些细节差一点,结果可能天差地别。说实话,很多时候客户觉得零件贵,其实贵在模具上——好模具不便宜,但能用很久,摊到每个零件上反而划算。 冲压板材是基础中的基础。材料厚度、硬度、延展性,都影响着最终能不能冲出合格的零件。比如宝煊金属加工厂在处理一些高强度钢板时,就得特别小心开裂问题。材料选不对,模具再牛也白搭。这里有个数据可以参考:原材料最薄能做到0.1mm,冲子厚度最小0.12mm,冲孔最小可达φ0.3mm。这已经接近行业极限了,对材料和设备的要求极高。 一线工厂复盘:4步提效方法 很多客户把零件外发加工,最关心的就是交期和成本。我们结合一线经验,总结了四个关键步骤,能有效提升钣金冲压加工的效率。 工序优化与工具顺序 冲压不是简单地把材料砸下去就完事了。工具的选择顺序很重要。比如在整张板材上冲多个零件时,是先冲单个零件再冲下一个,还是优化路径一次性冲完?后者显然更省时省料。共线冲压是个好办法——用一个冲头同时加工两个零件的相邻边,材料利用率能提升不少,还能减少工具变动次数。 [...]


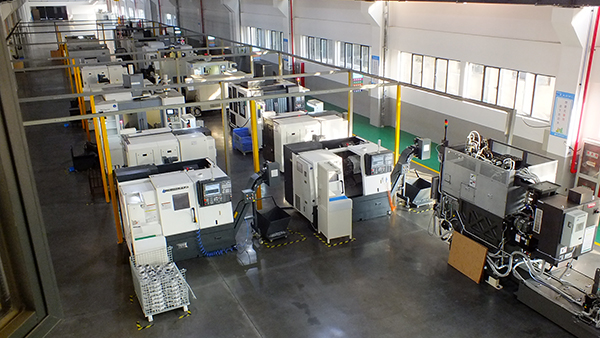
汽车表面热处理包括什么?1月最新6类工艺清单+质检标准,放心加工
汽车表面热处理,说白了就是给汽车零部件“镀层金身”——通过精准控制温度、时间和冷却介质,让金属表面硬度、耐磨性、抗疲劳性上一个台阶。这个活儿,看似简单,其实门道极深。尤其在新能源汽车爆发式增长的当下,热管理系统的复杂度直接翻倍,热处理工艺要是没跟上,轻则异响磨损,重则影响整车安全。所以,外发加工时,选对工艺、看懂标准,特别重要。 这次,我们就结合2025-2026年最新的行业动态,把汽车表面热处理掰开揉碎,聊聊6类主流工艺、关键质检标准,以及那些容易踩的坑。宝煊精密制造的技术团队常年服务一线主机厂,下面这些干货,都是从实战中一点点攒出来的。 汽车表面热处理:到底在处理什么? 汽车表面热处理,核心是针对零部件表层进行改性处理,使其具备更高的硬度、耐磨性、抗腐蚀性和抗疲劳性能。不同于整体热处理,它只改变表面几微米到几毫米的组织结构,心部仍保持原有韧性——这种“外硬内韧”的特性,正是汽车零部件应对复杂工况的关键。 常见的应用场景包括:发动机凸轮轴、曲轴、变速箱齿轮、转向节、刹车盘,以及新能源汽车的电机轴、电池壳体等。这些零件要么承受高频冲击,要么长期摩擦,要么接触腐蚀性介质,表面处理不到位,寿命直接打折。 从工艺角度看,汽车表面热处理可分为六大类:渗碳/碳氮共渗、渗氮/氮碳共渗、感应淬火、激光淬火、物理气相沉积(PVD)、化学气相沉积(CVD)。每种工艺都有其最佳适用范围,选错了,轻则浪费成本,重则报废整批零件。 1月最新6类工艺清单:技术参数与适用场景 1. 渗碳/碳氮共渗(Carburizing/Carbonitriding) 这是最传统的表面硬化工艺,通过在富碳介质中加热(通常900-950℃),使碳原子渗入低碳钢表面,再淬火+低温回火,形成0.5-2mm的硬化层。 [...]

金属板无痕折弯怎么做?5个关键步骤揭秘稳定量产方案
在钣金件的世界里,“无痕”是一种承诺,更是衡量一家加工厂工艺水准的硬指标。对于需要外发加工的客户来说,最头疼的莫过于收到的首批样品堪称完美,但量产后的产品却或多或少带着些“意外的痕迹”——或深或浅的压痕、难以忽略的微小色差,或是尺寸上的细微漂移。这些看似不起眼的瑕疵,累积起来就是良率的下降和成本的失控。这背后,其实是对整个金属折弯(Metal Bending)工艺链路的考验。今天,我们就来聊聊,如何通过五个关键步骤,实现稳定如一的无痕量产。 第一步:从源头把控——材料与预处理的“小心机” 很多时候,折弯痕迹的根源,其实在材料本身。比如,冷轧板表面的轻微氧化或油污不均,在巨大压力下就可能被“印”在工件上。更别提不同批次的板材,其屈服强度哪怕有5%的波动,都可能导致折弯角度的微小偏差。所以,看似简单的“上料”,其实大有讲究。像我们宝煊精密制造,在接到新订单时,第一件事就是核对材料的米塔标准(MIL-STD)报告,确保每卷来料的硬度、厚度公差都在可控范围内。对于一些高要求的表面,比如预喷涂的铝板,我们甚至会建议客户采用专用的保护膜,避免在加工过程中产生划痕。这一步,是“无痕”的基础,也是最容易被忽视的环节。 第二步:精度的基石——激光切割下料的决定性作用 折弯的精度,一半取决于折弯机,另一半则取决于下料的精度。如果激光切割的断面粗糙、有熔渣,或者尺寸本身就有偏差,那后续的折弯做得再好也是徒劳。一个0.1mm的尺寸误差,在多道折弯工序中可能会被放大成1mm的累计公差。现在主流的高功率光纤激光切割,比如我们工厂使用的通快(TRUMPF)设备,能实现非常光滑的切割断面和±0.05mm的定位精度。这为后续的无痕折弯打下了坚实的基础。毕竟,如果“原材料”就不准,后面的“烹饪”技巧再高超,也做不出完美的菜品。 第三步:核心工艺——金属折弯参数的“黄金组合” 这无疑是整个流程的核心。所谓的“无痕”,在这里主要指避免工件表面出现明显的压痕(Marking)和回弹(Springback)。 刀具选择:R角刀还是尖刀?这取决于材料和板厚。一般来说,为了避免应力集中产生压痕,我们会根据“折弯半径/板厚”的比值来选择合适的下模V槽宽度和上模R角。比如,对于1.0mm的不锈钢,我们通常会选择8倍板厚的V槽(即V8槽),配合R0.5的上模,这样既能保证成型效果,又能最大限度保护板材表面。 压力控制:压力过大会产生压痕,过小则成型不到位。现代的伺服液压折弯机可以通过精确的压力曲线控制,在折弯的瞬间施加恰到好处的力,并在成型后自动卸压,有效减少材料表面的塑性变形痕迹。 [...]
