
钣金加工行业问题解答

小型钣金加工特点与2026采购6条高效解决方案
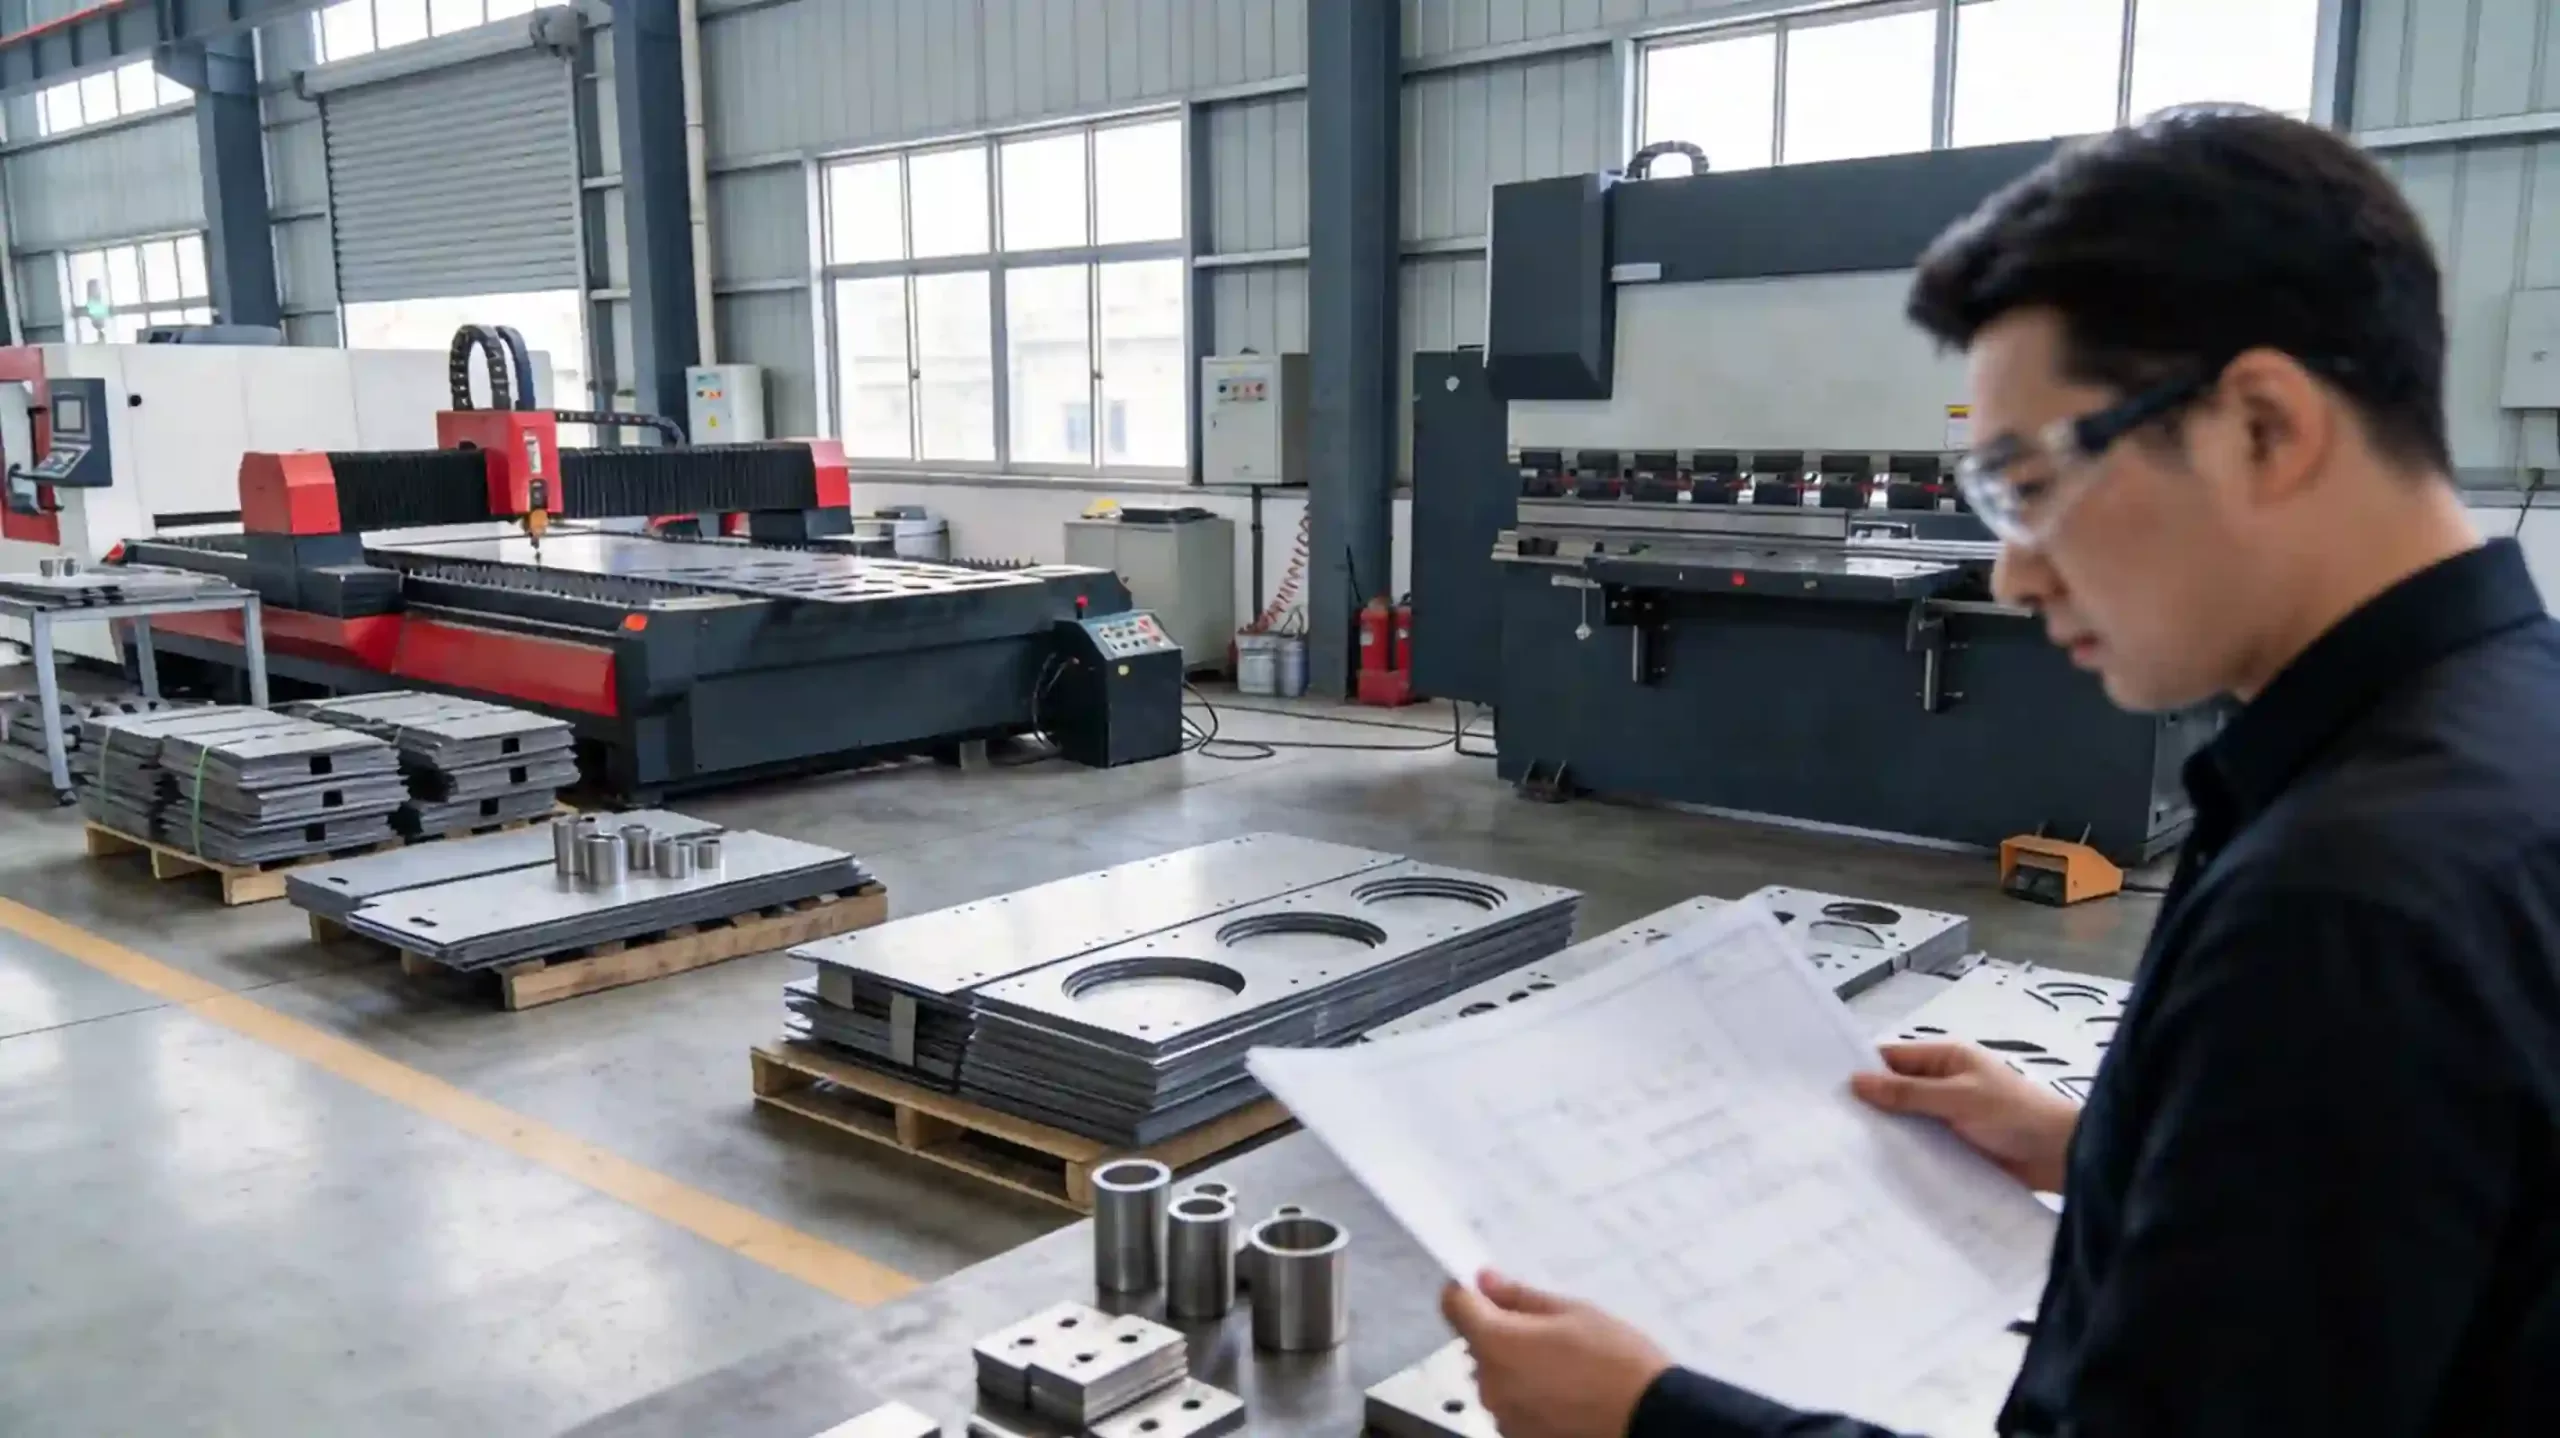
钣金加工是对金属薄板进行剪切、冲压、折弯、焊接和表面处理,使其形成满足装配与使用要求的零部件或结构件。在采购场景中,"小型钣金加工"并非简单的"设备变小、批量减少",而是一套以响应速度、工艺灵活性、协同效率为核心的制造体系。 为什么现在这个问题更关键? 从近两年的制造趋势看,小批量、快迭代、带验证性质的订单明显增多。国际机器人联合会数据显示,2024年全球工业机器人新装机约54.2万台,连续第四年超50万台;协作机器人在2023年全球工业机器人装机中的占比已达10.5%。这说明"少人化+柔性化"的制造方式正在持续强化。对小型钣金加工而言,这个趋势直接影响报价逻辑、排产方式和质量稳定性。 供应链要求压库存的背景下,传统"大批量、长周期、一次定型"的加工模式,在非标项目中越来越不适应。项目节奏加快,图纸频繁变更;打样紧急,但结构公差不能放宽;订单量不大,却要求交期、外观、装配性一个都不能丢。小型钣金加工强调的柔性制造、快速切换、首件验证、批次追溯,更贴合当前节奏。 小型钣金加工的核心特征:快、准、活 很多采购第一反应是看厂房面积、设备数量,这个判断经常失真。真正影响项目结果的,是图纸理解速度、展开计算稳定性、折弯补偿经验、焊接变形预判能力、表面处理与装配公差的一体化考虑。 小型钣金加工的本质,是围绕小批量试制、快速打样、结构验证、订单切换频繁而形成的工艺组织能力。它适合样机开发、非标设备外壳、控制箱机柜、小批量配套件、医疗与消费电子支架件,也很适合图纸会反复修订的项目。对采购来说,这类加工模式最有价值的地方,不是单价一定最低,而是返工少、沟通链条短、问题暴露得更早。 外发加工最怕什么? 外发加工的风险往往不在报价高低,而在零件到货后发现的问题:孔位干涉、折边碰料、焊后平面度超差、喷粉后公差失效。这些问题一旦发生,后续返工和协调成本远超报价差异。 小型钣金加工的一个明显特征,是前期响应快,工程评审更贴近现场。材料厚度、内圆角、最小折弯边、避空位置、沉孔与拉铆顺序,这些细节决定后续良率。以宝煊钣金加工厂这类客户导向的加工团队为例,通常会把DFM评审放在打样前,而不是等首件异常出现再补救。很多问题在二维图纸上并不明显,一到折弯工位就全暴露出来。 [...]

激光切割没有毛刺靠什么?10年工厂经验给你答案
激光切割是利用高能量密度激光束与辅助气体协同作用,对金属板材进行局部熔化、汽化或燃烧分离的热加工方法。对于钣金加工项目而言,切断只是成形过程的一部分,切边状态同样决定后续折弯、焊接、表面处理与装配效率。毛刺控制不到位,常常会进一步放大返工、修边、打磨和质量波动问题。按照 ISO 9013 的适用范围,激光切割对应的材料厚度区间为 0.5 mm—32 mm,这也说明切边质量本身就是一个需要单独管理的工程对象,而不是附带结果。 对外发加工项目来说,客户真正关心的并不是设备铭牌上的功率数字,而是同类零件在持续交付中能否保持稳定、低毛刺、易于后处理的边缘状态。激光切割要实现低毛刺,依赖的不是某一个单独参数,而是光束质量、焦点位置、喷嘴状态、辅助气体、切割速度、材料表面状态以及现场过程控制能力的共同配合。TRUMPF 公布的激光切割工艺资料也明确指出,熔融切割中氮气或氩气以 2—20 [...]

金属加工光滑度工艺优化,成本降30%!
钣金加工中的光滑度控制,其实是一个看似简单却又极其复杂的技术领域。金属加工光滑度直接决定了零件的外观质量、装配精度甚至使用寿命,但很多工程师对此还存在一些认知偏差。 宝煊钣金加工厂在长期实践中发现,很多客户在图纸标注上就存在误区——要么过度要求导致成本无谓增加,要么标准不足影响产品性能。这次,我们就来深入探讨如何通过宝煊精密制造的工艺优化,在不降低质量的前提下实现30%的成本降低。 金属表面质量的基本概念与应用场景 表面粗糙度(光滑度)是指加工表面上具有的较小间距和微小峰谷的微观几何形状误差。简单说,就是零件表面到底有多"平滑"。这个参数直接影响到零件的摩擦系数、密封性能、配合精度等多个关键指标。 不同应用场景对光滑度的要求差异很大。比如说,装饰性外壳可能只需要Ra 3.2μm,而精密轴承配合面则可能要求达到Ra 0.8μm甚至更高。但有趣的是,宝煊金属加工厂在实际生产中发现,很多图纸上的光滑度要求往往是"拍脑袋"决定的——要么参考类似产品直接复制,要么为了"保险起见"直接上高标准,结果导致加工成本大幅上升。 影响光滑度的关键因素分析 加工方式的选择是决定光滑度水平的首要因素。冲压、折弯、激光切割、机加工等不同工艺能达到的光滑度上限差别很大。比如说,普通的折弯工艺通常能达到Ra 6.3μm,但如果是经过精密模具的成型加工,可以达到Ra [...]
500t数控冲压加工要注意什么?10年老师傅总结避坑指南
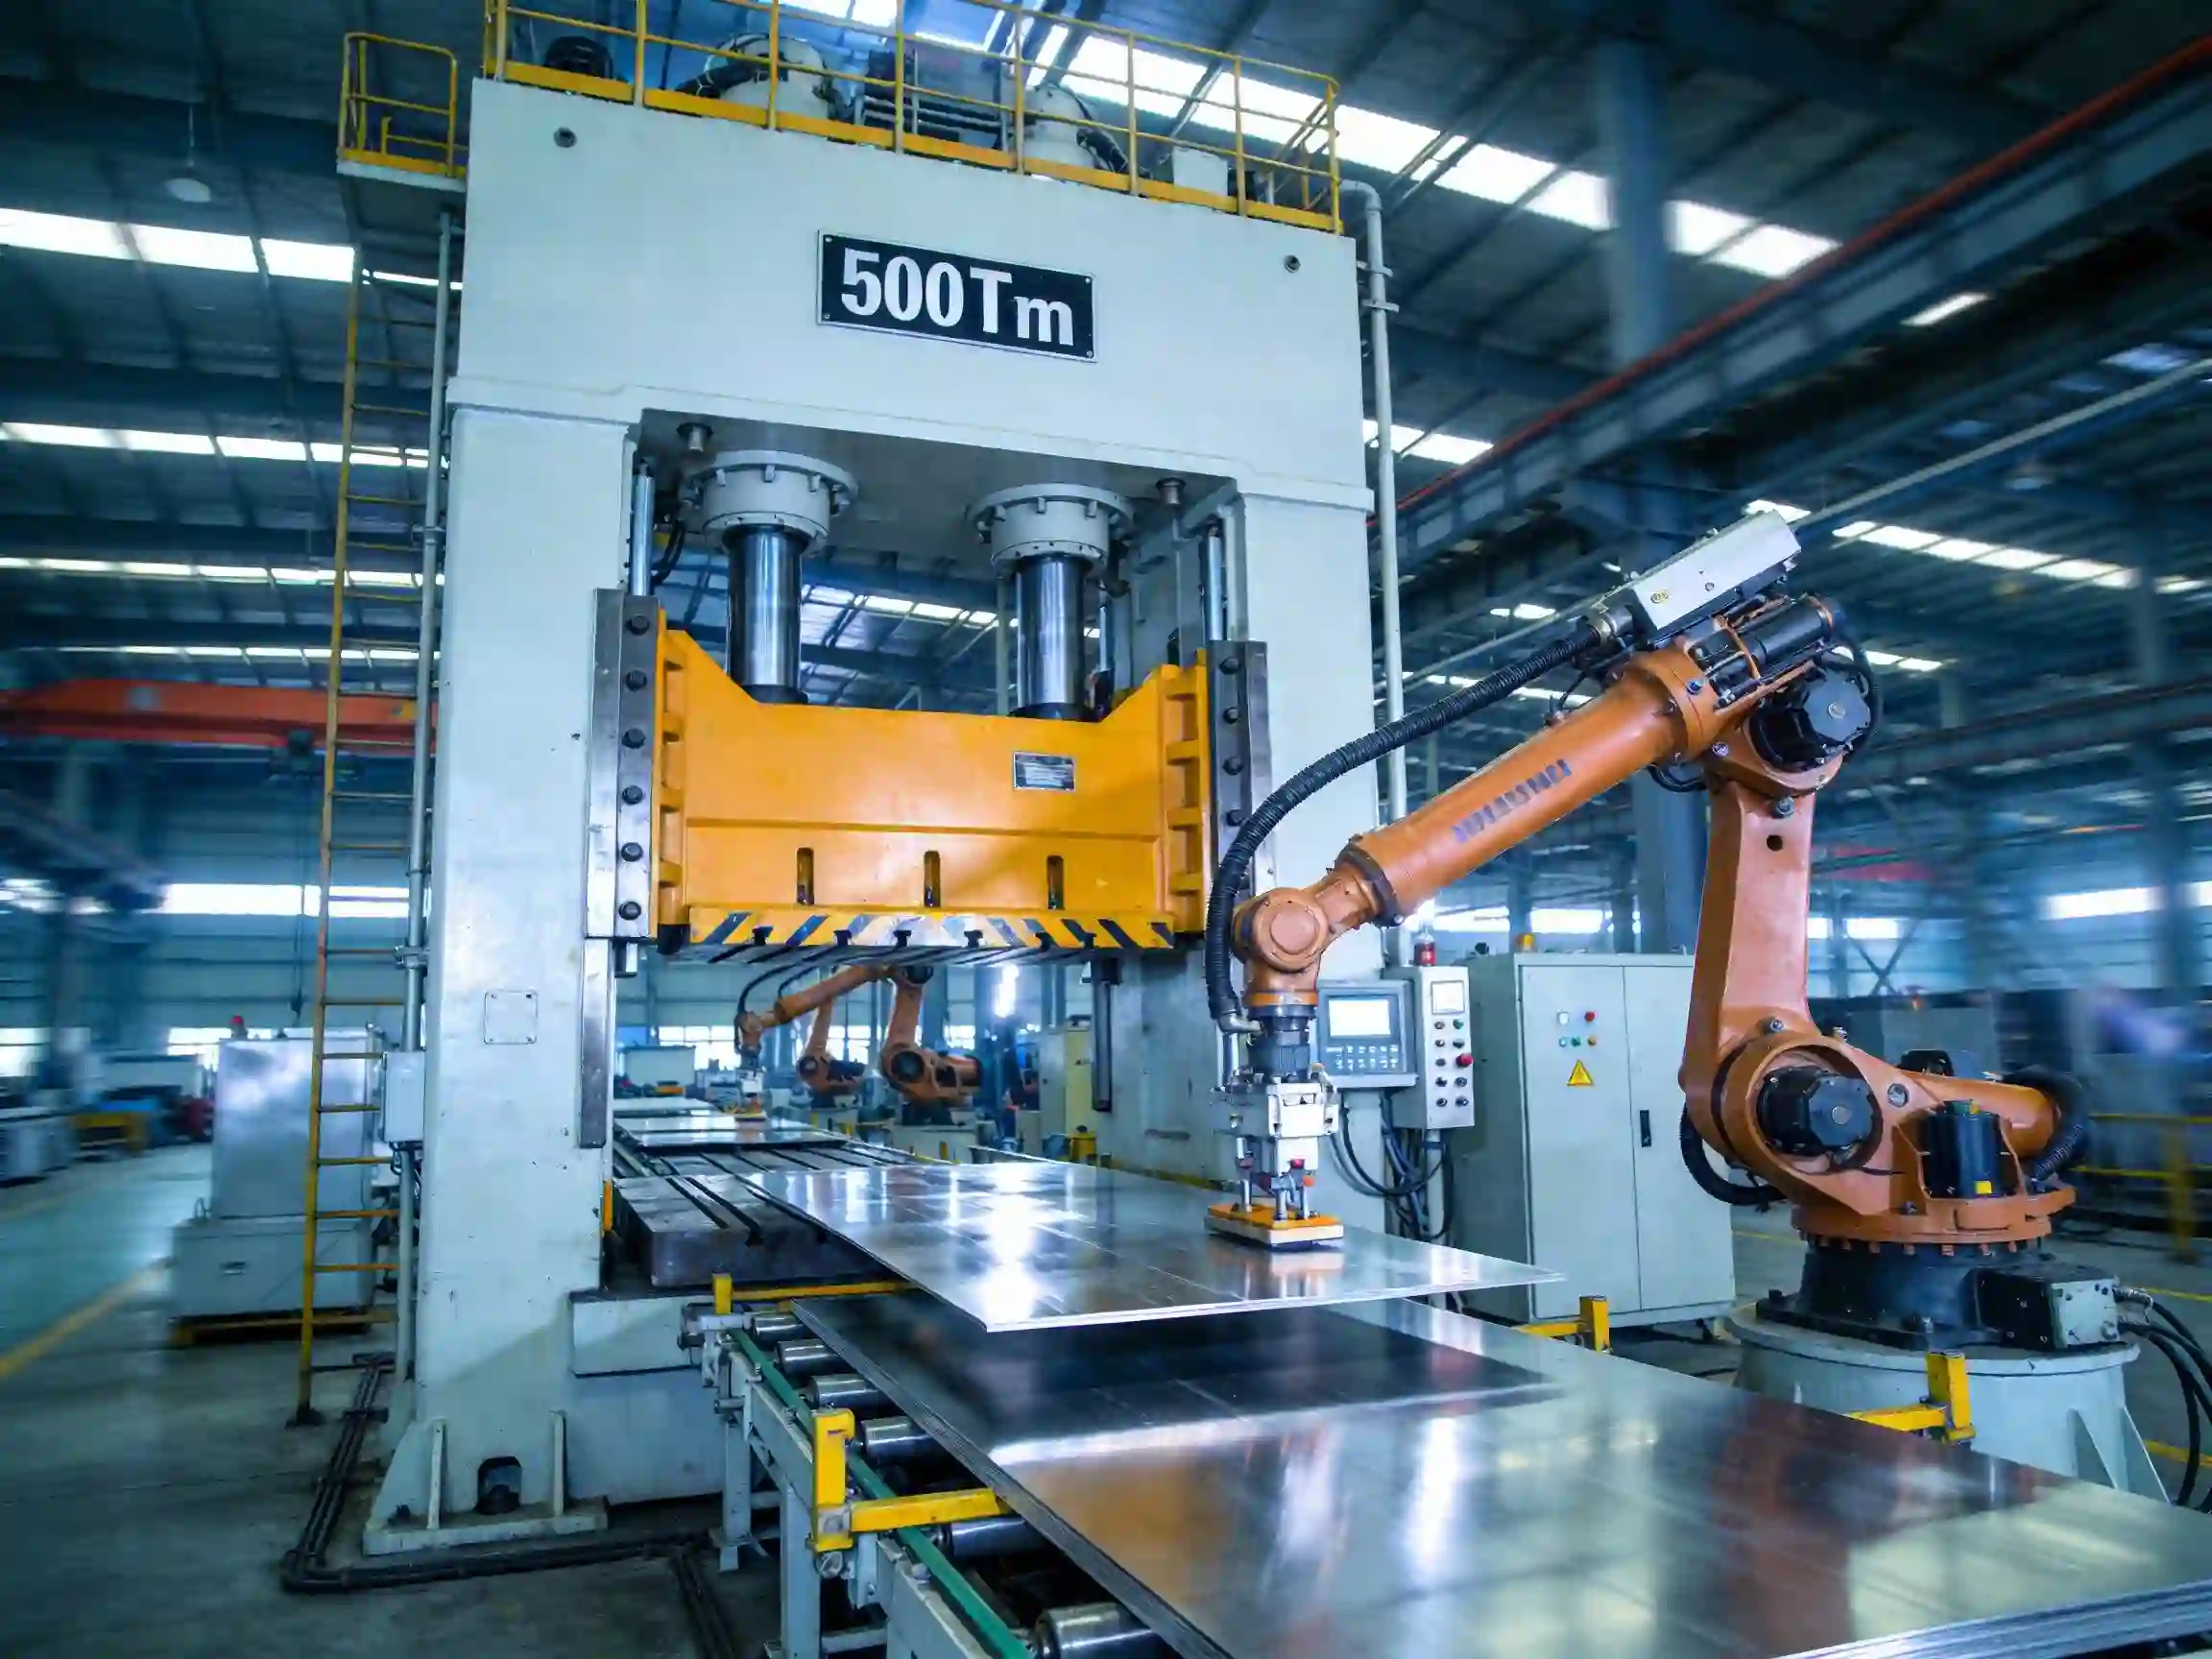
钣金加工是借助模具、压力设备与数控系统,对金属板材实施冲孔、落料、成形等工序,从而获得特定结构零件的加工方法。数控冲压作为钣金制造中的常用工艺,具有加工效率高、重复精度稳定、批量一致性好的特点。在实际生产中,500t数控冲压设备多用于厚板件、承载件及结构复杂件的加工。 对于外发加工项目而言,500t数控冲压不仅是设备吨位的选择,更涉及材料特性、模具设计、冲压力计算、精度控制以及表面质量管理等多方面因素。若前期评估不足,容易出现毛刺超差、尺寸偏移、板材变形等问题,进而影响整体交付质量与成本控制。 500t数控冲压加工基础 500t数控冲压属于大吨位板材成形加工方式,其核心在于通过模具与数控系统协同控制,实现批量零件的高效制造。相比激光切割或传统冲床,数控冲压在中大批量生产中具有更高的节拍稳定性和更好的重复一致性,尤其适用于结构件、支架件、安装板以及批量较大的功能件加工。 但在项目评估阶段,不能只看设备吨位。设备能力是否真正匹配图纸要求,还要结合板厚范围、材料抗剪强度、模具结构、孔位分布、成形深度以及后续折弯焊接工序来判断。也就是说,500t数控冲压的价值不在于“吨位大”,而在于是否能够以稳定、可控的方式完成整个制造过程。 模具与材料匹配 在500t数控冲压加工中,模具与材料的匹配程度直接影响断面质量、模具寿命和批量稳定性。不同材料在硬度、塑性和抗剪强度上的差异,决定了冲裁间隙、刃口状态和冲压参数不能采用同一套经验值处理。若模具参数未随材料变化同步调整,常见结果就是毛刺增大、孔边撕裂、塌角明显,严重时还会导致模具异常磨损。 根据《冲压工艺手册》(机械工业出版社)推荐,低碳钢的冲裁间隙一般控制在板厚的5%—10%,不锈钢宜控制在8%—12%,铝合金通常控制在3%—8%。这类参数并非固定公式,而是工艺确认阶段的重要参考依据。对于500t数控冲压项目而言,材料牌号、板厚公差、模具刃口状态和间隙设置应作为一个整体统一评估,而不是在出现质量问题后再逐项修正。 冲压力与吨位校核 冲压力校核是500t数控冲压加工中必须提前完成的基础工作。常用估算方式为:冲压力≈材料抗剪强度×冲裁周长×板厚。这个计算看似简单,但在厚板、异形轮廓、多孔密集结构以及高强钢件加工中,实际负荷变化往往比理论值更复杂。如果前期估算偏差过大,设备即使达到500t等级,也不代表能够稳定承受实际工况。 [...]

冲压件加工公差允许多少?厂家实操解析与控制方法
冲压件加工是借助模具与压力设备,对金属板材施加外力,使其在冲孔、落料、弯曲、翻边和成形等工序中获得目标尺寸与结构的制造方法。公差要求虽然体现在图纸标注中,但实际加工结果并不只取决于单一尺寸值,而是与材料厚度偏差、模具间隙、设备重复精度、回弹、定位基准及检测方法密切相关。 对于外发加工项目而言,“冲压件加工公差允许多少”不能脱离图纸、材料和工艺条件单独讨论。更准确的判断原则是:关键尺寸按图纸单独控制,未注尺寸按标准执行,批量稳定性则由模具能力、设备状态和检测体系共同决定。ISO 2768-1 规定了一般公差的适用原则,适用于未单独标注的线性和角度尺寸,并明确其可用于经板材成形得到的工件。 冲压件加工公差的判定原则 图纸上已经明确标注的孔径、孔距、外形尺寸、折弯后高度、平面度或位置度,应严格按图执行。真正容易产生偏差的部分,往往是未逐项标注的普通尺寸,或仅在技术要求中引用一般公差标准的项目。此类尺寸如果缺少功能基准说明,即使首件尺寸合格,装配后仍可能出现偏位、干涉或配合不良。 因此,冲压件加工公差的判定不应仅依据数值宽窄,而应结合尺寸功能属性进行分类。装配尺寸、密封尺寸、定位尺寸和配合尺寸,应作为关键尺寸处理;非装配外形、普通边距和一般开口尺寸,可按一般公差执行。对于外发客户而言,这一划分方式有助于在报价、试样、首件确认与批量交付之间建立一致的技术标准。 图纸未注公差的执行依据 在工程图纸中,未注公差通常需要依据引用标准执行。ISO 2768-1 [...]
什么叫惰性金属表面处理?质检视角详解,帮你稳住加工良率
金属材料在切割、折弯、焊接、打磨和装配后,表层状态通常会发生变化。氧化皮、游离铁、加工残留、焊接热影响区以及清洗不充分带来的污染,都会改变零件表面的化学稳定性。所谓惰性金属表面处理,通常是指通过钝化、阳极氧化、转化膜、化学镀等方式,使金属表面形成更稳定、更不易继续与外界介质反应的保护层,从而改善耐腐蚀性、后续涂装适配性及长期使用可靠性。以不锈钢为例,其耐蚀能力与表面富铬氧化膜密切相关;公开工程资料通常将至少 10.5% 铬含量作为不锈钢的重要区分条件 对于外发加工项目,表面处理不是单独存在的收尾工序,而是贯穿加工质量、装配稳定性和售后风险控制的重要环节。质检部门关注的重点,通常不是“是否做过表面处理”,而是该表面处理是否建立了稳定、连续、可验证的表层状态,是否与材料体系、使用环境和后续工序相匹配。 惰性金属表面处理的概念解析 惰性金属表面处理的核心目的,在于降低表面活性,减少零件与水分、盐雾、酸碱介质或工业污染物发生进一步反应的可能性。不同材料实现这一目标的路径并不相同。不锈钢通常依赖钝化体系去除游离铁和较不贵重污染物,恢复或强化表面的钝化膜;铝合金则更多通过阳极氧化或化学转化膜形成稳定膜层;部分钢件或功能件还会采用化学镀镍等方法改善耐腐蚀性和表面均匀性。ASTM A967/A967M 将不锈钢化学钝化处理纳入明确规范,并列出多种确认效果的替代性测试方法及验收要求。 从质量定义上看,真正有效的表面处理并不等于表面颜色均匀或光泽改善。质量判定应建立在膜层连续性、污染控制、游离铁去除、膜层与基材结合状态以及后续服役环境适配性的基础上。ASTM A380/A380M [...]